
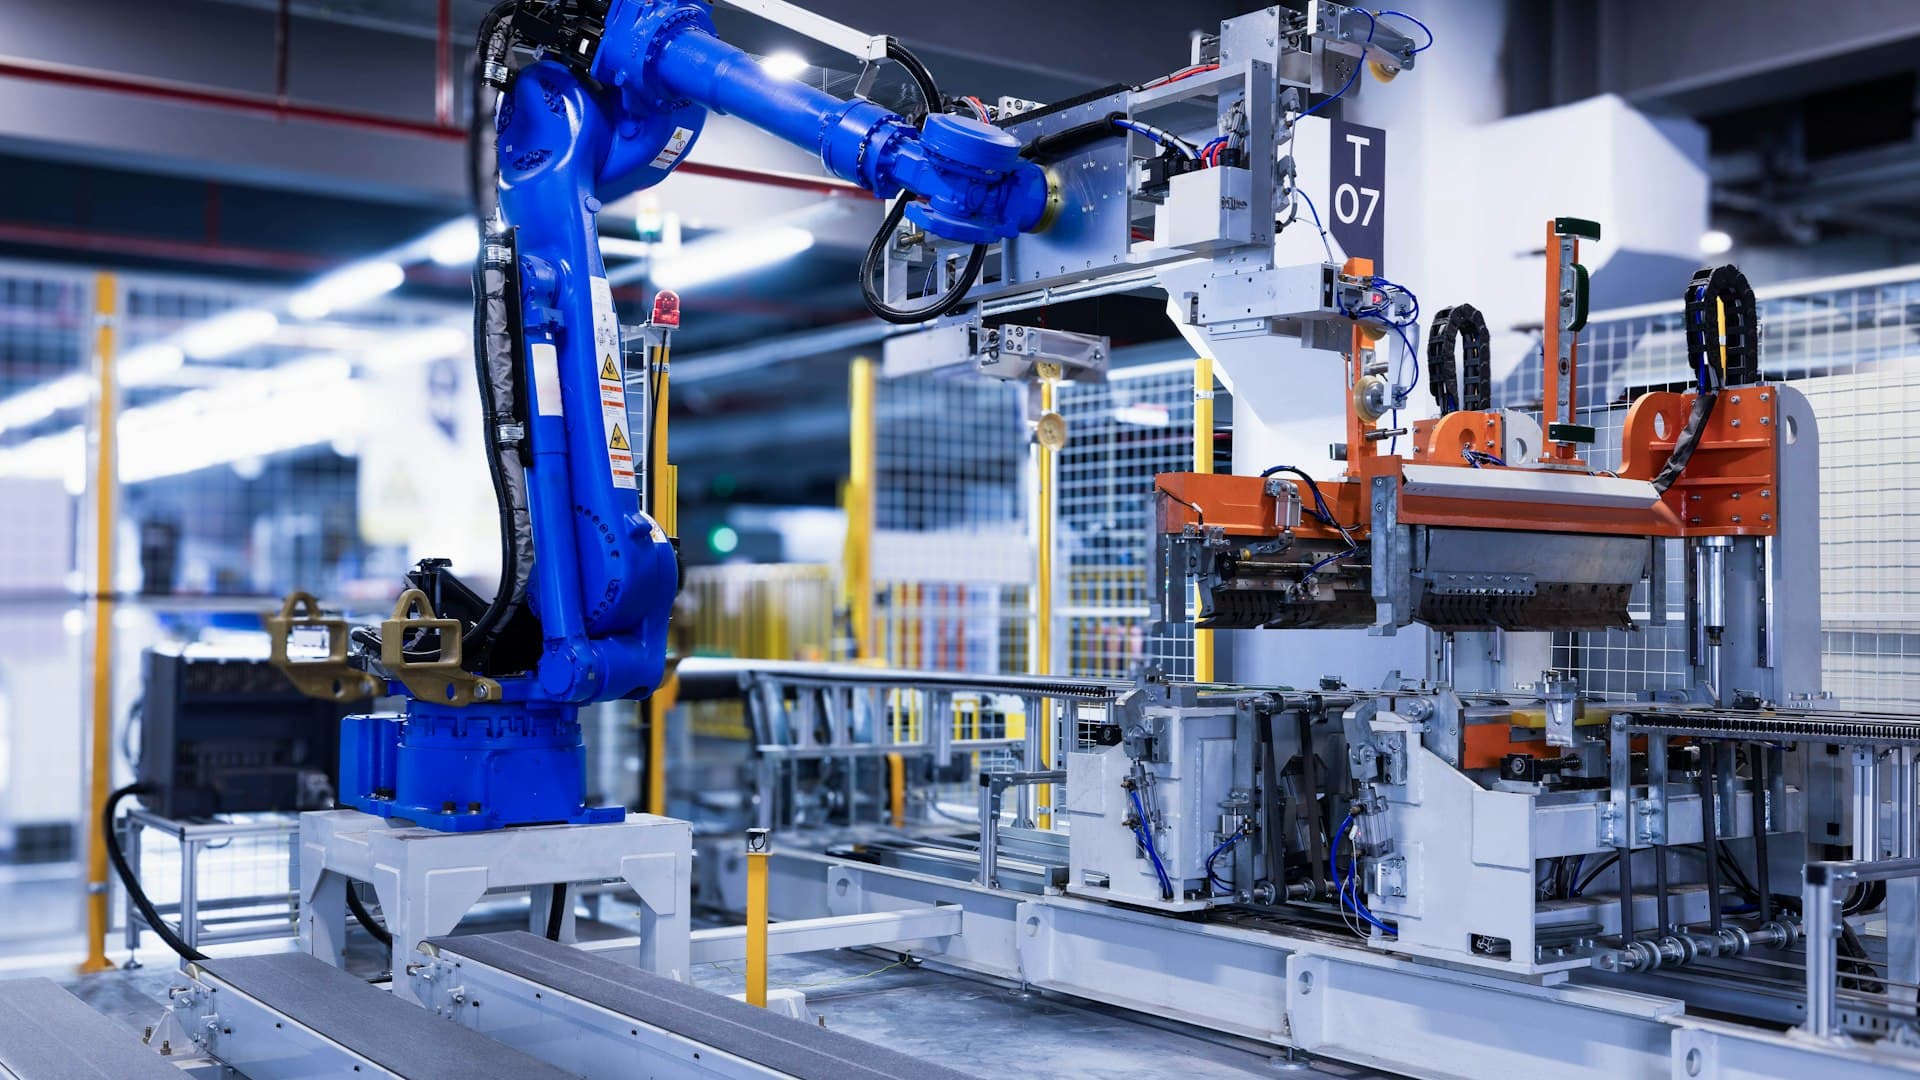
La robótica industrial es la parte comercialmente más madura de este dominio y aquella en la que la brecha entre expectativa y resultado se puede medir de forma más constante.
Ochenta por ciento en cinco países
El Future of Jobs Report 2025 del World Economic Forum señala que el 80 % de las instalaciones de robots industriales del mundo ocurre en solo cinco países.
Esa cifra suele leerse como una afirmación sobre competitividad industrial. Para la planificación de plantilla dice algo más concreto.
La experiencia práctica de integración se acumula donde están las instalaciones. Si estás construyendo capacidad fuera de esos cinco países, compites por una habilidad que en su mayoría existe en otro sitio.
Tres consecuencias.
Contratar integradores con experiencia es difícil en mercados de baja densidad, porque hay menos personas que hayan puesto en marcha muchas células.
El soporte del proveedor es más escaso, lo que significa que hay que hacer más cosas internamente.
Formar a la plantilla existente no es la opción más barata, es la disponible. Es el mismo punto estructural que los artículos de semiconductores y energía: donde el trabajo está fijado geográficamente y las personas con experiencia están en otro sitio, la plantilla local es la oferta.
Junto a esto, el World Economic Forum reporta que el 58 % de los empleadores espera que los robots y los sistemas autónomos transformen su negocio para 2030, y el US Bureau of Labor Statistics proyecta que el empleo de ingenieros industriales crecerá en torno a un 11 % hasta 2034.
Qué cubre esta dirección
El alcance: robots en la línea, manipuladores, células robotizadas, programación, seguridad e integración.
Cuatro áreas.
Tipos de robot y selección. Brazos articulados, SCARA, delta, pórtico y robots colaborativos, y ajustar carga, alcance, velocidad y precisión a una aplicación.
Programación. Consola de programación, programación fuera de línea y simulación, y la realidad específica de cada proveedor: las habilidades no se transfieren limpiamente entre fabricantes.
Diseño de célula. Distribución, utillaje, presentación de la pieza, efectores finales, protecciones y flujo de material. Donde va la mayor parte del esfuerzo de ingeniería.
Seguridad e integración. Evaluación de riesgos, medidas de protección, y conectar la célula con el resto de la planta. La seguridad tiene su propia dirección más adelante en este dominio.
La economía que decide si funciona
La parte que más determina si un programa de automatización triunfa, y la que menos entienden quienes lo aprueban.
El robot es una minoría del coste. El utillaje, las herramientas, los efectores finales, el equipo de seguridad, los controles, la mano de obra de integración y la puesta en marcha suelen dominar el proyecto. Un caso de negocio construido sobre el precio del robot está equivocado por un múltiplo grande.
La utilización decide la amortización, no el tiempo de ciclo. Una célula que funciona más rápido que una persona pero solo está disponible el 60 % del tiempo por averías, cambios de referencia y suministro de piezas no cumplirá su caso de negocio. La disponibilidad es la variable que importa, y es la que la demostración del proveedor no muestra.
El coste del cambio de referencia suele subestimarse. Si la célula necesita nuevo utillaje y reprogramación para cada variante de producto, y la planta fabrica muchas variantes, la capacidad real es mucho menor que el cálculo.
La capacidad de mantenimiento determina el coste durante toda la vida útil. Una célula que requiere un ingeniero externo para cada avería tiene un tiempo de parada medido en días, no en horas.
Cada uno de estos puntos es una cuestión de plantilla disfrazada de etiqueta financiera. La disponibilidad viene de personas capaces de diagnosticar. El coste de cambio de referencia viene de personas capaces de reprogramar y recambiar el utillaje. El coste de mantenimiento depende de si tienes a alguien.
Dónde encaja en el dominio
La robótica industrial es la cuarta de las nueve direcciones del dominio de robótica y sistemas autónomos de Astra Trainer, apoyándose en ingeniería robótica, mecatrónica y sistemas de control, y alimentando la interacción humano-robot y la seguridad de robots.
Es la dirección que más a menudo se planifica junto al dominio de manufactura avanzada, donde automatización y control industrial cubre la capa de PLC y línea, ingeniería de calidad y fiabilidad cubre el régimen de inspección, y mantenimiento y gestión de activos cubre mantener la célula en marcha. Para una planta que automatiza producción, esa combinación es el programa realista. Las lecciones duran cinco minutos, lo que encaja con un cambio de turno. Puedes ver las nueve direcciones aquí.
Por qué los fabricantes pequeños y medianos tienen dificultades
Merece su propio apartado, porque la explicación habitual es errónea.
La versión más habitual es que los fabricantes más pequeños no pueden permitirse robots. El coste del hardware de robots ha caído y hay financiación disponible, así que la asequibilidad rara vez es la restricción decisiva.
Las restricciones reales son otras.
Alta variedad de producto. La economía de automatización tradicional asume gran volumen y poca variedad. Una planta que fabrica muchos productos en lotes pequeños se enfrenta a costes de cambio de referencia que destruyen el caso de negocio.
Sin capacidad interna. Sin alguien capaz de reprogramar y recambiar el utillaje, cada cambio de producto se convierte en un encargo externo. La célula, en la práctica, encierra a la planta en los productos para los que se diseñó.
El recurso escaso es la ingeniería, no el capital. Los fabricantes más pequeños tienen pocos ingenieros y esos ingenieros están ocupados con la producción. Un proyecto de automatización compite con mantener la planta en marcha.
Concentración de riesgo. Un proyecto fallido supone una parte mucho mayor del presupuesto y la credibilidad que para una empresa grande, lo que hace a los responsables de decisión cautelosos de una manera que parece conservadurismo y en realidad es racional.
La implicación para la plantilla es directa: para un fabricante más pequeño, el movimiento de mayor rendimiento suele ser construir la capacidad de reprogramar y mantener células internamente, antes o junto con comprar más. La capacidad primero cambia para qué puede usarse el hardware.
Los puestos, con nombre
Programadores de robots. Específicos de cada proveedor, certificables, el punto de entrada más accesible al campo.
Ingenieros de automatización y control. La capa de PLC, seguridad e integración de línea.
Diseñadores de célula e ingenieros mecánicos para automatización. Utillaje, herramientas y efectores finales. Infravalorados y decisivos.
Técnicos de mantenimiento de robots. Una escasez creciente a medida que envejece el parque instalado, y el puesto que determina la disponibilidad.
Especialistas en programación fuera de línea y simulación. Validan células antes de construirlas, lo que reduce el tiempo y el riesgo de puesta en marcha.
Integradores de sistemas e ingenieros de proyecto.
Especialistas en seguridad de maquinaria. Evaluación de riesgos y medidas de protección, cubierto en su propia dirección.
Ingenieros de producción que entienden qué se puede automatizar de forma realista en su propio proceso.
Quién puede formarse para esto
Operarios de producción en líneas automatizadas. El grupo más pasado por alto. Conocen la variabilidad del producto, los patrones de fallo y las soluciones improvisadas, que es el conocimiento que determina si el diseño de una célula funcionará de verdad. Añadir programación de robots produce personas capaces de ajustar una célula para una variante nueva sin una visita externa.
Técnicos de mantenimiento. Hacia el mantenimiento y diagnóstico de robots, que es la palanca de disponibilidad.
Programadores y ajustadores de CNC. Ya piensan en sistemas de coordenadas, offsets, herramientas y proceso, que es la mayor parte de la programación de robots a nivel conceptual.
Utilleros. Hacia el diseño de utillaje y efectores finales, donde su criterio para fabricar utillaje es directamente aplicable y genuinamente escaso.
Electricistas. Hacia los controles y el cableado de célula, y de ahí hacia la ingeniería de automatización.
Soldadores. Hacia la programación de soldadura robotizada, donde saber lo que requiere una buena soldadura es la parte que le falta a un programador sin experiencia en soldadura.
Los robots industriales son maquinaria peligrosa y las normas no son opcionales. Las instalaciones de robots requieren una evaluación de riesgos documentada y medidas de protección adecuadas bajo la normativa de seguridad de maquinaria. Entrar en una célula robotizada requiere aislamiento de energía o un procedimiento de estado seguro y autorización del emplazamiento. Los modos de enseñanza y puesta en marcha presentan un riesgo particular porque las protecciones normales pueden estar suspendidas, y la operación a velocidad reducida es una mitigación, no una garantía. La formación construye comprensión de ingeniería y de riesgos. No autoriza a entrar en la célula, realizar mantenimiento ni modificar ninguna función de seguridad.
Qué llevarte de todo esto
El 80 % de las instalaciones en cinco países significa que la experiencia se concentra con el hardware, así que formar a la plantilla local es la vía disponible, no solo la más barata.
El robot es una minoría del coste del proyecto. El utillaje, las herramientas, la seguridad, la integración y la puesta en marcha dominan, y un caso de negocio basado en el precio del hardware está equivocado.
La utilización decide la amortización. La disponibilidad viene de personas capaces de diagnosticar, y el coste de cambio de referencia viene de personas capaces de reprogramar.
Los fabricantes más pequeños están bloqueados por la variedad de producto y la falta de capacidad interna, no por la asequibilidad, así que la capacidad primero cambia lo que vale el hardware.
Y tus operarios de línea saben a qué se enfrentará realmente la célula. Ese es el dato que más necesita la integración y que casi nadie recoge.
¿Por qué importa la concentración en cinco países?
Porque la experiencia práctica de integración se acumula donde están las instalaciones. Fuera de esos mercados, los integradores con experiencia escasean y el soporte del proveedor es más débil, lo que hace que construir capacidad internamente sea la vía realista.
¿Qué determina la amortización de un proyecto de automatización?
La utilización, más que el tiempo de ciclo. Una célula rápida que solo está disponible el 60 % del tiempo no cumple su caso de negocio, y la disponibilidad depende de si alguien en el sitio puede diagnosticar una avería.
¿Por qué les cuesta automatizar a los fabricantes más pequeños?
La variedad de producto y la falta de capacidad interna, no la asequibilidad. La alta variedad destruye la economía tradicional de cambio de referencia, y sin alguien capaz de reprogramar y recambiar el utillaje, cada cambio de producto necesita un encargo externo.
¿Quién se reconvierte a la robótica industrial?
Los operarios de producción, que conocen la variabilidad que decide si una célula funciona; los programadores de CNC, que ya piensan en sistemas de coordenadas y herramientas; los utilleros hacia el utillaje; y los soldadores hacia la soldadura robotizada.
¿Dónde encaja esto en el dominio?
Cuarta de las nueve direcciones del dominio de robótica y sistemas autónomos de Astra Trainer, normalmente planificada junto a manufactura avanzada. Puedes verlas aquí.