
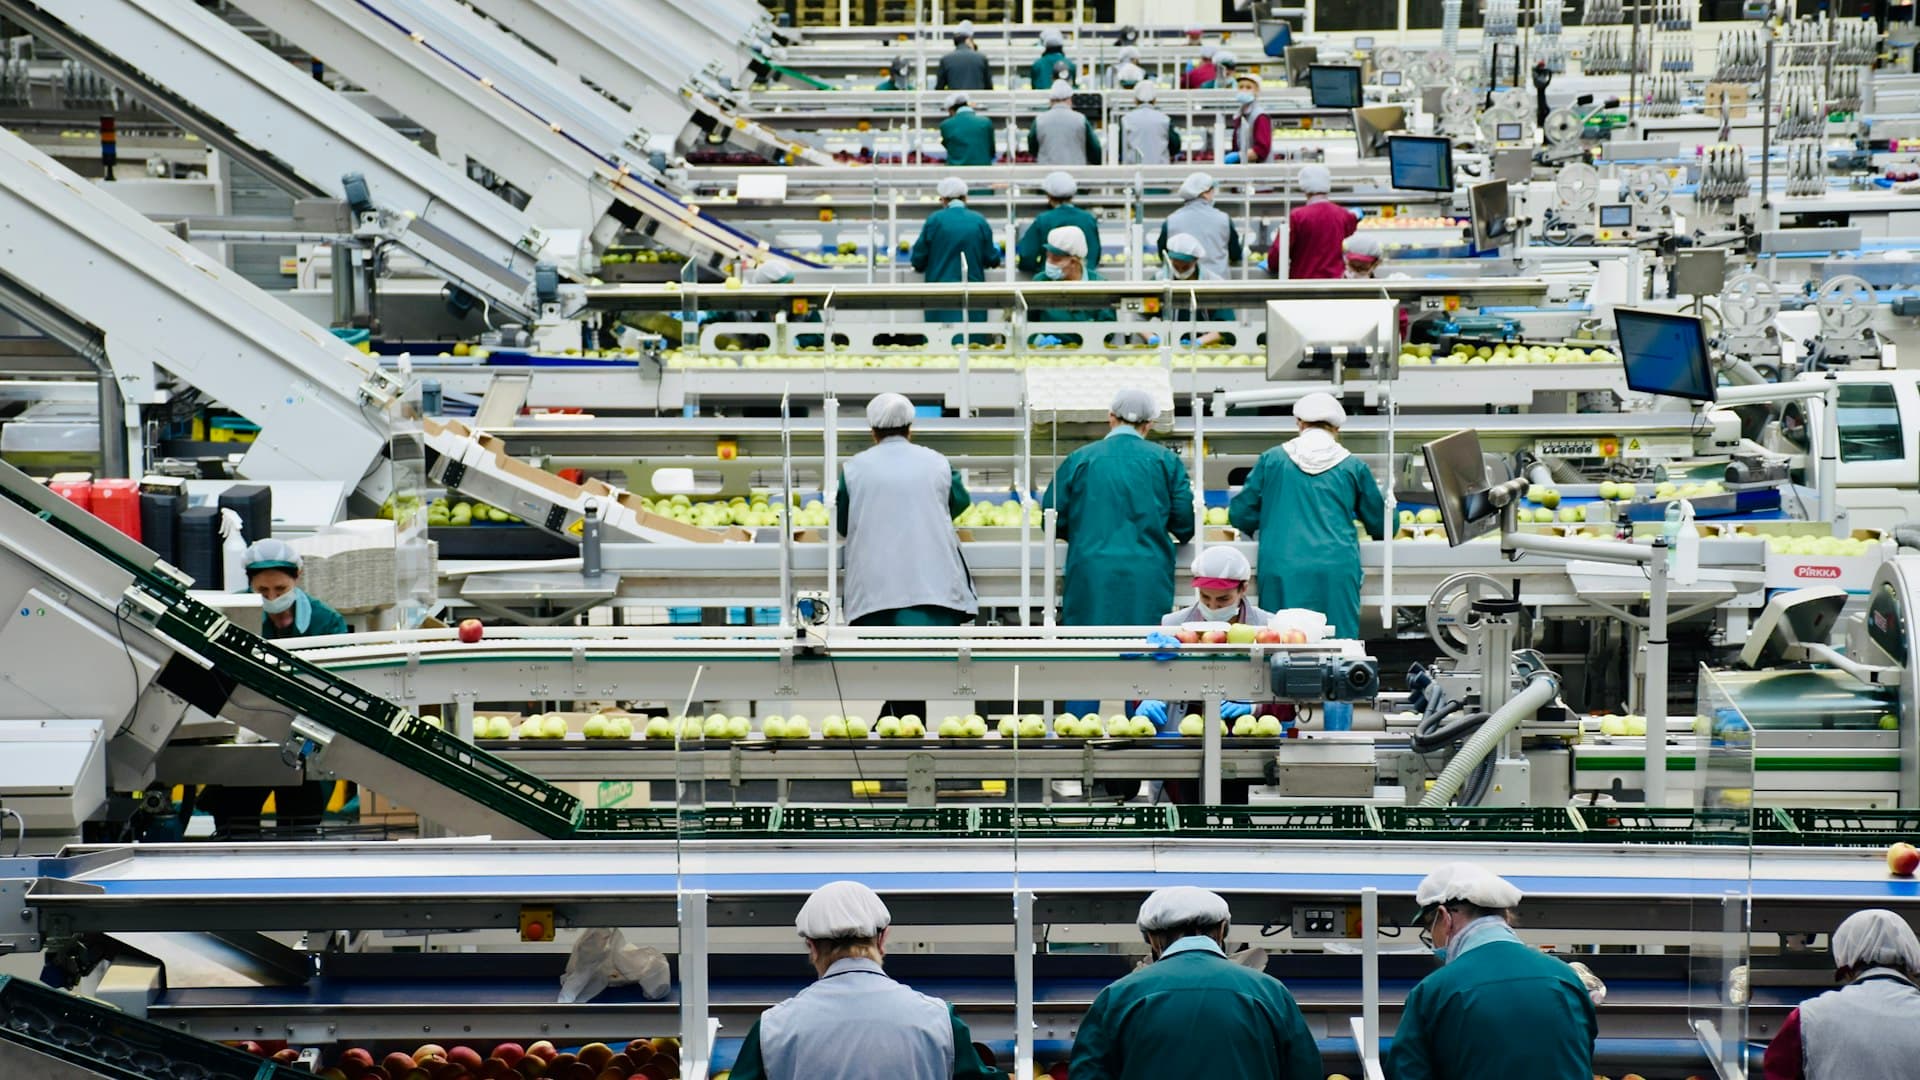
Pocos enfoques de gestión se han adoptado tan ampliamente, y con tan poco éxito, como lean.
Los tableros que nadie actualiza
El patrón es reconocible en casi cualquier planta que haya tenido un programa.
Tableros en la pared con las cifras del trimestre pasado. Tableros sombra con siluetas de herramientas que están en otro sitio. Documentos de trabajo estándar en una carpeta que nadie ha abierto. Un evento kaizen que produjo acciones sin responsable. Marcas en el suelo que ya no coinciden con la distribución actual.
Todo lo visible de lean se instaló. Nada de lo invisible se construyó.
Tres razones por las que ocurre esto, y ninguna es que la plantilla se resistiera.
Las herramientas se trataron como si fueran el fin. Los controles visuales y el trabajo estándar son artefactos de una práctica. Instalar los artefactos sin la práctica produce decoración.
Se hizo para las personas, no con ellas. Un equipo externo mapea el proceso, lo rediseña y lo entrega. A quienes hacen el trabajo no se les preguntó, no lo sienten suyo y vuelven a lo anterior en cuanto la atención se desplaza.
No se dio tiempo. La mejora exige un tiempo que no produce, y una planta trabajando a plena capacidad y sin holgura no puede mejorar, solo cumplir.
Qué abarca la dirección
El alcance: reducción de desperdicio, mejora de procesos, control estadístico, kaizen y excelencia operacional.
Cuatro áreas.
Flujo y desperdicio. Ver el proceso como material e información en movimiento, e identificar lo que no aporta valor.
Estabilidad y trabajo estándar. Hacer el proceso repetible antes de intentar mejorarlo, que es el paso que más se salta.
Resolución de problemas. Métodos estructurados para encontrar la causa en lugar de tratar el síntoma.
Métodos estadísticos. Capacidad de proceso, gráficos de control y experimentos diseñados, que es donde vive Six Sigma.
Herramientas frente a práctica
La distinción que determina si un programa sobrevive.
Las herramientas son lo visible: mapas de flujo de valor, 5S, kanban, trabajo estándar, gráficos de control, informes A3.
La práctica es más difícil de fotografiar. Personas en el puesto que detectan problemas y de quienes se espera que los resuelvan. Supervisores que responden a un problema planteado en vez de absorberlo. Cambios pequeños hechos con frecuencia en lugar de cambios grandes de vez en cuando. Ir a ver en persona en lugar de discutirlo en una sala.
Cuatro requisitos para que la práctica exista.
Tiempo. No mucho, pero algo, protegido y regular.
Permiso. Para cambiar algo sin una aprobación larga, dentro de unos límites definidos.
Respuesta. Cuando alguien plantea un problema y no pasa nada, deja de plantear problemas. Este único comportamiento mata más programas de mejora que cualquier otra cosa.
Habilidad. La resolución estructurada de problemas se aprende, no es innata, y esperar que la gente la practique sin enseñarla es un fallo habitual e injusto.
Fíjate en que tres de los cuatro son comportamientos del supervisor. La capacidad que hace funcionar lean reside en la supervisión de primera línea, y las organizaciones forman cinturones en su lugar.
Dónde encaja esto en el dominio
Fabricación lean y Six Sigma es la cuarta de las diez direcciones del dominio de fabricación avanzada de Astra Trainer, conectada con ingeniería de calidad y fiabilidad para la capa estadística, con ingeniería de fabricación para el flujo y la distribución en planta, y con cadena de suministro y operaciones de producción para la mitad de planificación.
Como la práctica depende del comportamiento del supervisor más que de las herramientas, los socios suelen definirla junto con el mundo de liderazgo del catálogo para consumidores. Las lecciones duran cinco minutos y funcionan en un móvil, lo que encaja con personas cuyo tiempo de mejora se mide en minutos, no en días. Puedes ver las diez direcciones aquí.
Dónde Six Sigma es realmente la herramienta adecuada
Merece la pena precisarlo, porque Six Sigma está a la vez sobreaplicado e injustamente descartado.
Es el enfoque correcto para una clase de problema concreta: un problema de variación cuya causa es realmente desconocida y para el que se pueden reunir los datos necesarios para encontrarla.
Cuatro condiciones que lo hacen apropiado.
El resultado varía y no sabes por qué. Si sabes por qué, arréglalo. El método estructurado es para cuando la causa no es evidente.
Pueden interactuar varios factores. Los experimentos diseñados superan de verdad a cambiar una cosa cada vez, y ahí es donde la maquinaria estadística se gana su lugar.
El problema merece el esfuerzo. Un proyecto completo lleva meses. Aplicarlo a algo que un técnico podría arreglar en una tarde es desperdiciar ambas cosas.
La medición es fiable. Si el sistema de medición es la fuente de la variación, todas las conclusiones son erróneas. El análisis del sistema de medición existe para esto y se salta constantemente.
Dónde es la herramienta equivocada: problemas evidentes, problemas de flujo, problemas para los que no existen datos y problemas organizativos disfrazados de problemas de proceso. Aplicar el método ahí produce proyectos largos con resultados modestos, que es de donde viene su mala reputación.
El sistema de cinturones, con honestidad
La estructura de certificación merece un tratamiento directo porque se malinterpreta con frecuencia.
La certificación de cinturón indica formación completada. Según el proveedor, puede exigir o no un proyecto terminado con ahorros verificados. La variación entre proveedores es grande, y la certificación en sí no indica cuál es el caso.
No existe un único organismo regulador. A diferencia del registro de ingeniería o la certificación de soldadura, la certificación Six Sigma la emiten muchas organizaciones con muchos estándares distintos, lo que significa que un cinturón en un currículum dice menos de lo que parece.
La capacidad viene de los proyectos, no de los cursos. Alguien que ha completado varios proyectos reales con un mentor es capaz. Alguien que aprobó un examen puede no serlo.
Las organizaciones sobrecertifican. Formar a grandes cantidades de cinturones verdes que nunca dirigen un proyecto genera coste y ninguna capacidad, y es una forma habitual de gastar un presupuesto de formación sin nada que mostrar.
La versión útil es formar en profundidad a menos personas, cada una con proyectos reales y un mentor, más una capacidad básica de resolución de problemas extendida entre supervisores y operarios. Es lo contrario de cómo está estructurada la mayoría de los programas.
Los puestos, con nombre
Ingenieros y responsables de mejora continua.
Cinturones negros. Especialistas en mejora a tiempo completo, donde el puesto está realmente dotado de recursos.
Ingenieros industriales. Flujo, distribución en planta y capacidad, con un solape sustancial con esta dirección.
Supervisores de producción. Donde la práctica vive o muere.
Ingenieros de calidad. Comparten el conjunto de herramientas estadísticas.
Directores de operaciones. Deciden si el tiempo de mejora está protegido.
Gestores de flujo de valor, donde la organización está estructurada de esa forma.
A quién se puede formar para esto
Supervisores de producción. El grupo con mayor retorno, porque su respuesta a un problema planteado determina si alguien plantea otro. La resolución estructurada de problemas junto con los comportamientos anteriores cambia más que un programa de cinturones.
Operarios. Conocen los problemas en detalle y casi nunca se les enseña un método para resolverlos. Una capacidad básica de resolución de problemas extendida ampliamente vale más que una capacidad profunda concentrada en unos pocos.
Ingenieros de calidad. Ya tienen la estadística; necesitan las capas de flujo y práctica.
Personal de mantenimiento. La resolución estructurada de problemas se aplica directamente a las averías recurrentes, y conecta con la dirección de mantenimiento.
Planificadores y programadores. El pensamiento de flujo es su materia desde otro ángulo.
Personal de oficina y administración. La mejora de procesos se aplica fuera de producción, y los procesos transaccionales suelen ser donde se concentra el mayor desperdicio sin tocar.
Donde la mejora se cruza con la regulación. Los cambios en procesos de fabricación regulada, incluida la farmacéutica, dispositivos médicos, alimentación y aeroespacial, están sujetos a control de cambios y pueden requerir validación o notificación regulatoria. Una mejora implantada sin seguir el control de cambios es un incumplimiento normativo, sea cual sea su mérito. La formación desarrolla capacidad de mejora y conciencia de dónde aplica el control de cambios. No autoriza cambios de proceso en ningún entorno regulado.
Qué llevarte de aquí
Lean fracasa cuando se instalan los artefactos sin la práctica, y la práctica necesita tiempo, permiso, respuesta y habilidad.
Tres de esos cuatro son comportamientos del supervisor, lo que significa que la capacidad debería residir en la supervisión de primera línea, y es ahí donde con menos frecuencia se construye.
Cuando un problema planteado no produce respuesta, la gente deja de plantear problemas. Ese único comportamiento acaba con más programas que la resistencia.
Six Sigma es adecuado para problemas de variación de causa desconocida, con medición fiable y valor suficiente para justificar meses de trabajo. En cualquier otro caso es la herramienta equivocada.
Y la certificación por cinturones indica formación, no capacidad; los estándares varían mucho, y sobrecertificar cinturones verdes que nunca dirigen un proyecto gasta presupuesto sin construir nada.
¿Por qué fracasan los programas lean?
Porque se instalan las herramientas visibles sin la práctica que hay detrás. La práctica exige tiempo protegido, permiso para cambiar cosas, supervisores que respondan a los problemas planteados y una habilidad de resolución de problemas enseñada.
¿Qué es lo que más rápido acaba con la mejora?
Un problema planteado que no obtiene respuesta. La gente deja de plantear problemas, y el programa se convierte en cumplimiento en vez de mejora.
¿Cuándo es Six Sigma la herramienta adecuada?
Para un problema de variación cuya causa es realmente desconocida, donde pueden interactuar varios factores, donde el valor justifica meses de trabajo y donde el sistema de medición es fiable.
¿Tiene sentido la certificación por cinturones?
Indica formación completada. No existe un único organismo regulador, los estándares varían mucho entre proveedores, y la capacidad viene de proyectos completados con un mentor, no de un examen.
¿A quién hay que formar primero?
A los supervisores de producción, porque su comportamiento determina si la práctica existe, y después a los operarios, con un método básico de resolución de problemas extendido ampliamente en lugar de una capacidad profunda concentrada en unos pocos.