
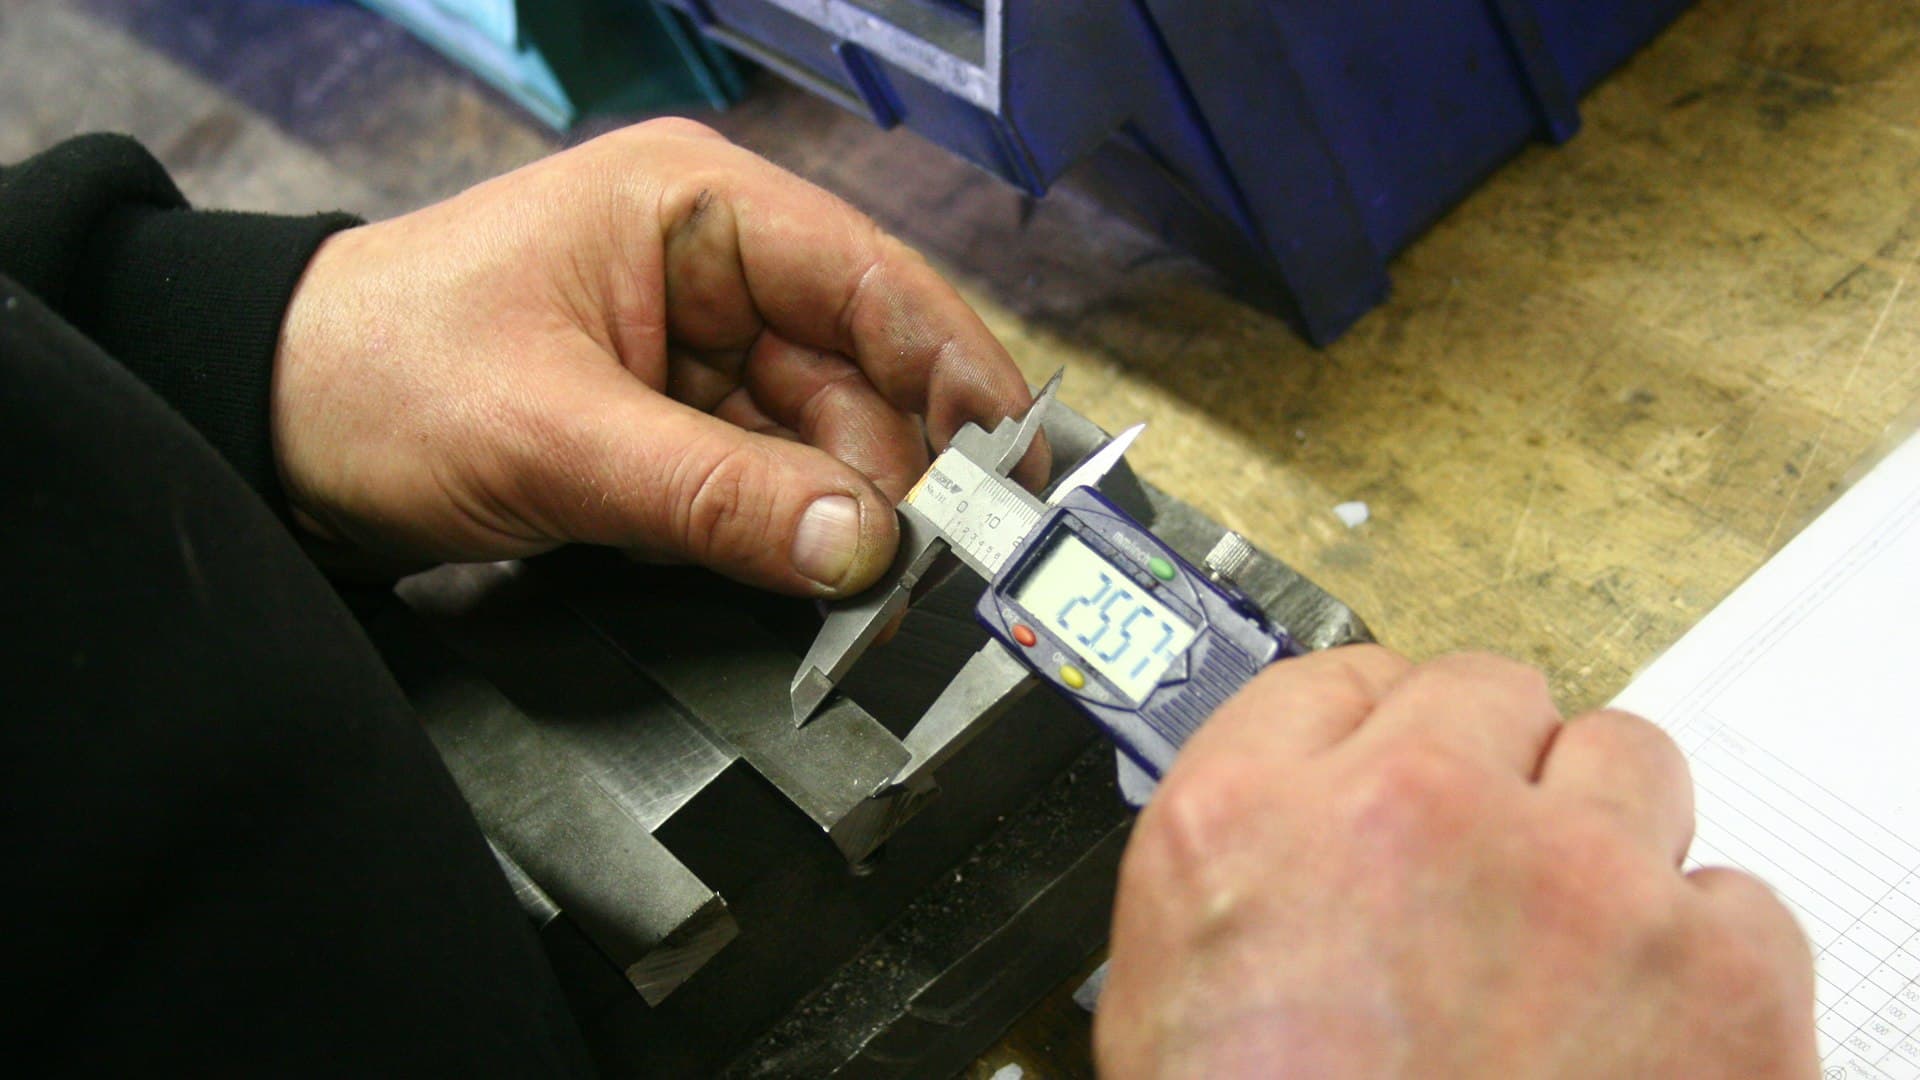
La ingeniería de calidad se entiende ampliamente como comprobar, que es más o menos lo contrario de para qué sirve la disciplina.
Separar es el control más caro que existe
La lógica de inspeccionar al final es sencilla y la economía es pésima.
Ya has pagado el defecto. Material, tiempo de máquina, mano de obra y energía se consumieron produciendo algo que vas a desechar o reprocesar.
El reproceso cuesta más que hacerlo bien. No está planificado, se hace fuera de línea y a menudo de forma manual.
La inspección es imperfecta. La inspección visual humana de elementos repetitivos pasa por alto defectos a tasas sistemáticamente más altas de lo que asumen los responsables, y el efecto empeora con la fatiga, las tasas bajas de defectos y la presión de tiempo. Es el mismo problema de tasa base y vigilancia que aparece en el artículo de visión por computador.
No te dice nada sobre la causa. Una pila de rechazos es un síntoma. No dice qué variable se movió.
La inspección encuentra defectos que ya has pagado por crear, de forma imperfecta, sin decirte por qué ocurrieron.
La alternativa no es comprobar menos. Es entender el proceso lo bastante bien como para que produzca piezas conformes, y usar la medición para confirmarlo, no para filtrar.
Qué abarca la dirección
El alcance: aseguramiento y control de calidad, análisis de fallos, AMFE, control estadístico de calidad, fiabilidad y certificación.
Cuatro áreas.
Control estadístico de procesos. Entender la variación, distinguir la variación normal de un cambio real, y saber cuándo intervenir y cuándo no.
Capacidad de proceso. Si un proceso puede cumplir la especificación de forma consistente, tratado más abajo.
Métodos de riesgo. AMFE y planificación de controles, hechos antes de que surjan los problemas.
Fiabilidad. Cómo fallan los productos con el tiempo, una disciplina distinta de la conformidad en producción.
La capacidad de proceso, que cambia la conversación
El concepto más útil de toda la dirección, y el que mueve la calidad de reactiva a preventiva.
La capacidad compara la dispersión de lo que un proceso produce realmente con la anchura de la especificación que debe cumplir.
Tres cosas que te dice y que la inspección no puede.
Si la conformidad es suerte. Un proceso cuya dispersión natural es más ancha que la especificación producirá defectos por muy de cerca que se vigile. Inspeccionar más no cambia eso; solo cambia cuántas piezas malas llegan al cliente.
Si el proceso está centrado. Un proceso capaz pero descentrado produce defectos en un lado mientras la dispersión está bien. La solución es ajustar, no apretar.
Qué hacer al respecto. Si el proceso no puede cumplir la especificación, las opciones son reducir la variación, recentrar, ampliar la especificación si el requisito lo permite, o cambiar de proceso. Las cuatro son decisiones de ingeniería, y ninguna es más inspección.
Esto también enlaza con el artículo de ingeniería de fabricación: una tolerancia especificada más ajustada de lo que el proceso puede sostener garantiza un problema de calidad continuo, y se creó en el diseño.
El análisis del sistema de medición, el paso que todos se saltan
Merece su propio apartado porque saltárselo invalida todo lo que viene después.
Toda medición contiene variación del proceso y variación de la propia medición: el instrumento, el método, el utillaje, el entorno y la persona que la toma.
Cuatro consecuencias cuando la variación de medición es grande respecto a la variación del proceso.
Se rechazan piezas buenas y se aceptan piezas malas, porque la lectura, y no la pieza, determinó la decisión.
Los gráficos de control muestran una variación que no está en el proceso, lo que produce ajustes en respuesta al ruido, lo que aumenta la variación real. Es una de las formas más fiables de empeorar un proceso estable.
Los estudios de capacidad no significan nada. Estás midiendo tanto el instrumento como el proceso.
Los proyectos de mejora persiguen fantasmas. Meses investigando una variación que estaba en el sistema de medición.
El punto práctico es que el análisis del sistema de medición lleva un día o dos y se salta constantemente, normalmente porque se asume que el instrumento está bien. Con frecuencia no lo está, sobre todo en mediciones manuales y en características cercanas al límite de resolución del instrumento.
Dónde encaja esto en el dominio
Ingeniería de calidad y fiabilidad es la sexta de las diez direcciones del dominio de fabricación avanzada de Astra Trainer, conectada con lean y Six Sigma para el conjunto de herramientas estadísticas, con ingeniería de fabricación para las decisiones de tolerancia y proceso, y con mantenimiento y gestión de activos para el estado del equipo.
También conecta hacia fuera con materiales avanzados para el análisis de fallos, y con medicina y tecnología sanitaria o espacio y aeroespacial, donde aplican sistemas de calidad regulados. Los socios en fabricación regulada suelen definir la calidad junto con la dirección regulatoria correspondiente. Puedes ver las diez direcciones aquí.
El AMFE hecho como se debe y el AMFE hecho como formulario
El análisis modal de fallos y efectos es obligatorio en varios sectores y se hace bien solo en una minoría de casos.
Hecho como se debe, es una conversación estructurada que se celebra antes de congelar un diseño o un proceso, con personas que conocen el producto, el proceso, el equipo y lo que ha fallado antes. Pregunta qué podría fallar, qué pasaría, qué probabilidad tiene, si se detectaría, y qué debería cambiar. Su valor está en la conversación y en los cambios que produce.
Hecho como formulario, se rellena después de fijado el diseño, lo hace una sola persona, para satisfacer un requisito del cliente, con cifras de riesgo calculadas hacia atrás para caer por debajo de un umbral y que no haga falta actuar.
Tres pruebas para saber cuál de los dos tienes.
¿Cuándo se hizo? Después de congelar el diseño significa que no puede cambiar nada.
¿Quién estaba en la sala? Un ingeniero rellenando una hoja de cálculo no es un análisis.
¿Qué cambió a raíz de él? Si nada, era documentación.
La misma distinción se aplica a los planes de control, que son o una descripción de cómo se controla realmente el proceso o un documento producido para una auditoría.
Los puestos, con nombre
Ingenieros de calidad. Capacidad de proceso, resolución de problemas y prevención.
Ingenieros de calidad de proveedores. Donde se origina gran parte de los defectos y donde la prevención sale más barata.
Especialistas en metrología y calibración. La capacidad de medición de la que depende todo lo anterior.
Ingenieros de fiabilidad. Predicción de vida útil, ensayos acelerados y análisis de fallos en campo.
Inspectores de calidad. El colectivo más numeroso.
Analistas de fallos. Determinan por qué se rompió algo, lo que conecta con el dominio de materiales.
Personal de sistemas de calidad y cumplimiento para entornos regulados.
Ingenieros de calidad de cliente, que gestionan incidencias de campo y devoluciones, donde vive el dato real de defectos.
A quién se puede formar para esto
Inspectores de calidad. La reconversión más sólida. Saben qué defectos se repiten, cuáles son cosméticos y cuáles importan, y qué máquinas los producen. Sumarles el método estadístico convierte eso en la capacidad de prevenir en vez de solo detectar.
Operarios de máquina. Saben cuándo el proceso se está desviando antes que cualquier gráfico, y rara vez se les enseña qué significa el gráfico o se les da autoridad para actuar.
Técnicos de metrología y calibración. Hacia el análisis del sistema de medición, algo directamente adyacente y crónicamente descuidado.
Ingenieros de fabricación. Hacia la capacidad de proceso y la planificación de controles.
Personal de mantenimiento. El estado del equipo determina la variación del proceso, y la conexión rara vez se hace explícita.
Analistas de datos. Hacia la analítica de calidad; necesitan el contexto de proceso que hace que una correlación tenga sentido.
Sistemas de calidad regulados. La gestión de calidad en dispositivos médicos, farmacéutica, aeroespacial, automoción y alimentación opera bajo normas y regulación específicas, con requisitos de validación, control de cambios, trazabilidad y conservación de registros que tienen peso legal. La certificación respecto a una norma de calidad la posee una organización tras una auditoría. La formación desarrolla capacidad de ingeniería de calidad y comprensión de dónde aplican estas obligaciones. No otorga certificación, cualificación de auditor ni autoridad para aprobar cambios de producto o proceso en un entorno regulado.
Qué llevarte de aquí
La inspección encuentra defectos que ya has pagado, de forma imperfecta, y no te dice nada sobre la causa.
La capacidad de proceso responde si el proceso puede cumplir la especificación siquiera, una pregunta distinta y mejor.
El análisis del sistema de medición lleva un día o dos, se salta constantemente, e invalida todo lo que viene después cuando está mal.
Ajustar en respuesta al ruido de medición empeora un proceso estable, un fallo habitual e invisible.
Y tus inspectores saben qué defectos importan. Dales el método estadístico y se convierten en quienes los previenen.
¿Por qué es un control débil la inspección al final de línea?
Porque el defecto ya se ha pagado, el reproceso no está planificado y sale caro, la inspección visual humana pasa por alto más de lo que asumen los responsables, y una pila de rechazos no identifica una causa.
¿Qué te dice la capacidad de proceso?
Si el proceso puede cumplir la especificación siquiera, y si está centrado. Un proceso cuya dispersión natural supera la especificación producirá defectos por muy de cerca que se vigile.
¿Por qué importa el análisis del sistema de medición?
Porque la variación de medición contamina toda conclusión. Hace que se rechacen piezas buenas, hace que los gráficos de control muestren ruido, invalida los estudios de capacidad y lanza proyectos de mejora tras una variación que nunca estuvo en el proceso.
¿Cómo se distingue un AMFE real de un formulario?
Preguntando cuándo se hizo, quién estaba en la sala y qué cambió a raíz de él. Hecho después de congelar el diseño, por una sola persona, sin ningún cambio resultante, significa que era documentación.
¿Quién se reconvierte a ingeniería de calidad?
Los inspectores, que saben qué defectos se repiten e importan; los operarios, que notan la desviación antes que el gráfico; y los técnicos de metrología, hacia el análisis del sistema de medición.