
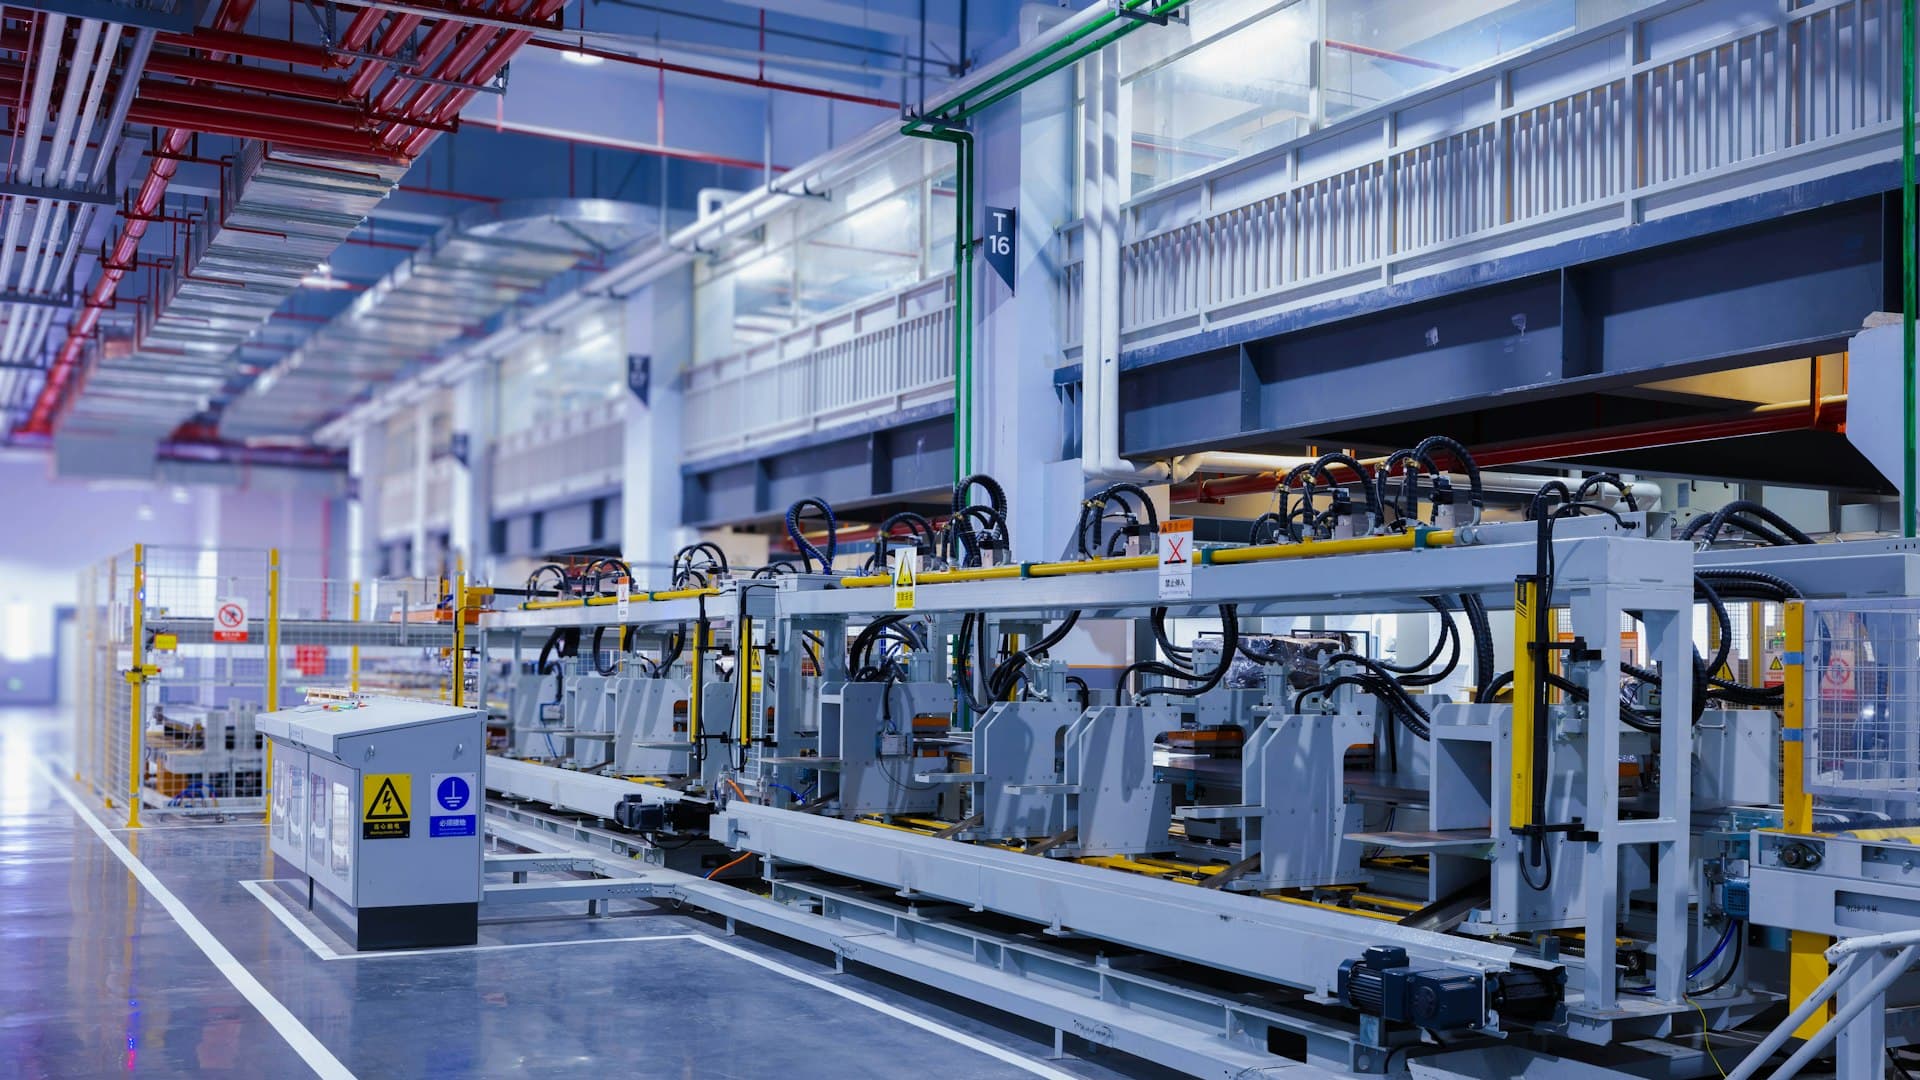
La ingeniería de fabricación es la disciplina menos glamurosa de este dominio y la que más influye en el margen.
El coste se decide antes de llegar a la fábrica
Para cuando un producto está en producción, la mayor parte de su coste ya está fijado. El material está elegido, los procesos están seleccionados, el utillaje existe, la línea está distribuida y el tiempo de ciclo es el que es.
La mejora continua trabaja entonces sobre lo que queda, que es real pero limitado.
La fábrica puede recortar porcentajes. Las decisiones tomadas antes de que la fábrica existiera fijan el número sobre el que se aplican esos porcentajes.
Por eso la capacidad de ingeniería de fabricación es una cuestión comercial más que técnica, y por eso las organizaciones que la tratan como una función de apoyo, en vez de como una aportación al diseño, lo pagan en cada unidad que fabrican.
Qué abarca la dirección
El alcance: procesos, equipos, planificación y costeo, y cómo se organiza la producción.
Cuatro áreas.
Procesos de fabricación. Mecanizado, conformado, unión, fundición, moldeo y acabado, y para qué sirve cada uno, qué cuesta y qué limita.
Planificación de procesos. Secuenciar operaciones, seleccionar equipos, especificar utillajes y fijar parámetros.
Utillaje y sujeción. Diseñar lo que sujeta y da forma a la pieza, que suele ser el mayor esfuerzo de ingeniería individual en el lanzamiento de un producto nuevo.
Ingeniería de costes. Entender de dónde viene el coste, estimarlo antes de comprometerse y detectar dónde se puede eliminar.
Las cuatro decisiones que fijan el coste
Concretas, porque esta es una dirección que si no se queda vaga.
Selección de proceso. Que una pieza se mecanice, se funda, se moldee, se conforme o se imprima determina su curva de coste frente al volumen. Un proceso que es el más barato para cien unidades rara vez es el más barato para cien mil, y la elección suele hacerse a bajo volumen y nunca se revisa.
Especificación de tolerancias. Las tolerancias disparan el coste de forma no lineal. Reducir a la mitad una tolerancia puede exigir un proceso distinto, una máquina distinta o una operación adicional. El sobredimensionado de tolerancias es el hábito caro más común en ingeniería, y viene de la incertidumbre, no del requisito real, el mismo punto que plantea el artículo de ingeniería mecánica desde el lado del diseño.
Estrategia de utillaje. El utillaje duro es caro de entrada y barato por pieza; el utillaje blando invierte esa relación. Elegir mal para el volumen y la vida útil reales del producto es un error que no se puede deshacer una vez cortado el molde.
Distribución y flujo de la línea. Cómo se mueve el material determina el trabajo en curso, el espacio de planta, el coste de manipulación y el plazo de entrega. Aquí es donde se encuentran esta dirección y la dirección lean.
Por qué discuten diseño y fabricación
La disfunción organizativa más constante en fabricación, y es estructural, no personal.
Los objetivos difieren legítimamente. Diseño se mide por función, peso, rendimiento y tiempo al mercado. Fabricación se mide por coste, rendimiento productivo y plazo. Los dos están haciendo bien su trabajo.
La secuencia suele estar invertida. Diseño termina, y entonces se le pregunta a fabricación cómo hacerlo. Para entonces las decisiones caras ya están en el plano, y la aportación de fabricación llega como objeción en vez de como contribución, por eso se recibe mal.
El bucle de retroalimentación es lento o inexistente. Los problemas encontrados en producción rara vez vuelven a los diseñadores en una forma que cambie el siguiente diseño, así que los mismos problemas se repiten de un producto a otro.
Ninguno de los dos lados tiene el conocimiento del otro. A los diseñadores rara vez se les enseña lo que cuestan los procesos. A los ingenieros de fabricación rara vez se les involucra lo bastante pronto como para influir en algo.
La solución no es un documento de proceso. Es alfabetización en fabricación entre los diseñadores y alfabetización en diseño entre los ingenieros de fabricación, que es una intervención formativa, no una reorganización.
Dónde encaja esto en el dominio
Ingeniería de fabricación es la primera de las diez direcciones del dominio de fabricación avanzada de Astra Trainer, que recorre automatización y control industrial, Industria 4.0, lean y Six Sigma, fabricación aditiva, calidad y fiabilidad, CAD/CAM y PLM, IoT industrial y gemelos digitales, cadena de suministro y operaciones de producción, y mantenimiento y gestión de activos.
Se combina con el dominio de ingeniería y mundo construido para la base mecánica, y con materiales avanzados, porque la selección de proceso y la selección de material son la misma decisión vista desde dos lados. Las lecciones duran cinco minutos, así que los ingenieros las encajan alrededor de los calendarios de lanzamiento. Puedes ver las diez direcciones aquí.
Los puestos, con nombre
Ingenieros de fabricación. Planificación de procesos, utillaje y soporte a producción.
Ingenieros industriales. Estudio del trabajo, distribución en planta, capacidad y flujo. Se prevé que el empleo crezca alrededor de un 11 % hasta 2034.
Ingenieros de utillaje. Diseño de utillajes, plantillas y matrices. Escasos de forma persistente.
Ingenieros de proceso para tecnologías específicas como soldadura, moldeo o mecanizado.
Ingenieros y estimadores de costes. Población pequeña, efecto directo sobre el margen.
Ingenieros de introducción de nuevos productos. Tienden el puente entre diseño y producción, donde la discusión de arriba se resuelve o no.
Programadores CNC. Convierten un diseño en instrucciones para la máquina, y están más cerca de la ingeniería de fabricación de lo que sugiere el puesto.
Ingenieros de producción que dan soporte a la línea día a día.
A quién se puede formar para esto
Maquinistas y ajustadores. La reconversión más sólida. Saben qué puede sostener realmente un proceso, cuánto dura un cambio de utillaje y por qué un plano resulta difícil, exactamente el conocimiento que necesita la planificación de procesos y que no se aprende en un libro de texto.
Matriceros. Hacia la ingeniería de utillaje, donde su criterio sobre lo que se puede fabricar y cómo se desgastará es directamente aplicable y realmente escaso.
Supervisores de producción. Saben dónde pierde tiempo realmente la línea, que es justo lo que más necesita la ingeniería industrial.
Programadores CNC. Un paso corto hacia la planificación de procesos y la ingeniería de fabricación.
Ingenieros mecánicos. Necesitan las capas de proceso y coste, que la formación en ingeniería cubre de forma superficial.
Inspectores de calidad. Entienden qué falla y con qué frecuencia, algo que alimenta el trabajo de capacidad de proceso.
Riesgos de maquinaria y proceso. Los entornos de fabricación presentan riesgos de maquinaria, térmicos, químicos y de presión regulados por normativa de seguridad, con requisitos de resguardos, aislamiento de energía y competencia para tareas específicas. Algunos procesos conllevan regímenes adicionales, incluidos humos de soldadura, polvo respirable y sustancias peligrosas. La formación desarrolla comprensión de ingeniería y conciencia de los riesgos. No otorga autorización de planta, competencia para una tarea específica ni permiso para operar equipos.
Qué llevarte de aquí
La mayor parte del coste de un producto se compromete antes de que empiece la producción, y la mejora continua trabaja sobre lo que queda.
La selección de proceso, las tolerancias, la estrategia de utillaje y la distribución de la línea son las cuatro decisiones que fijan el número.
Diseño y fabricación discuten porque la secuencia coloca la aportación de fabricación después de las decisiones caras, lo que convierte una contribución en una objeción.
La solución es alfabetización mutua en lugar de un documento de proceso, lo que la convierte en un problema de formación con un retorno claro.
Y los maquinistas, los matriceros y los supervisores tienen el criterio práctico del que depende este puesto. Son la reconversión que funciona.
¿Dónde se decide realmente el coste de fabricación?
Antes de que empiece la producción, en la selección de proceso, la especificación de tolerancias, la estrategia de utillaje y la distribución de la línea. La mejora continua trabaja sobre lo que queda después de esas decisiones.
¿Por qué es tan caro el sobredimensionado de tolerancias?
Porque las tolerancias disparan el coste de forma no lineal. Reducir a la mitad una tolerancia puede exigir un proceso, una máquina o una operación adicional distintos, y las tolerancias estrechas suelen especificarse por incertidumbre, no por requisito real.
¿Por qué chocan diseño y fabricación?
Sus objetivos difieren de forma legítima, y la secuencia habitual hace que se consulte a fabricación después de que las decisiones caras ya estén en el plano, así que su aportación llega como objeción en vez de contribución.
¿Quién se reconvierte a ingeniería de fabricación?
Maquinistas y ajustadores, que saben qué puede sostener un proceso y por qué un plano resulta difícil; matriceros hacia ingeniería de utillaje; supervisores de producción hacia ingeniería industrial; y programadores CNC hacia planificación de procesos.
¿Dónde encaja esto en el dominio?
Es la primera de las diez direcciones del dominio de fabricación avanzada de Astra Trainer, y se combina con ingeniería mecánica y materiales avanzados. Puedes verlas aquí.