
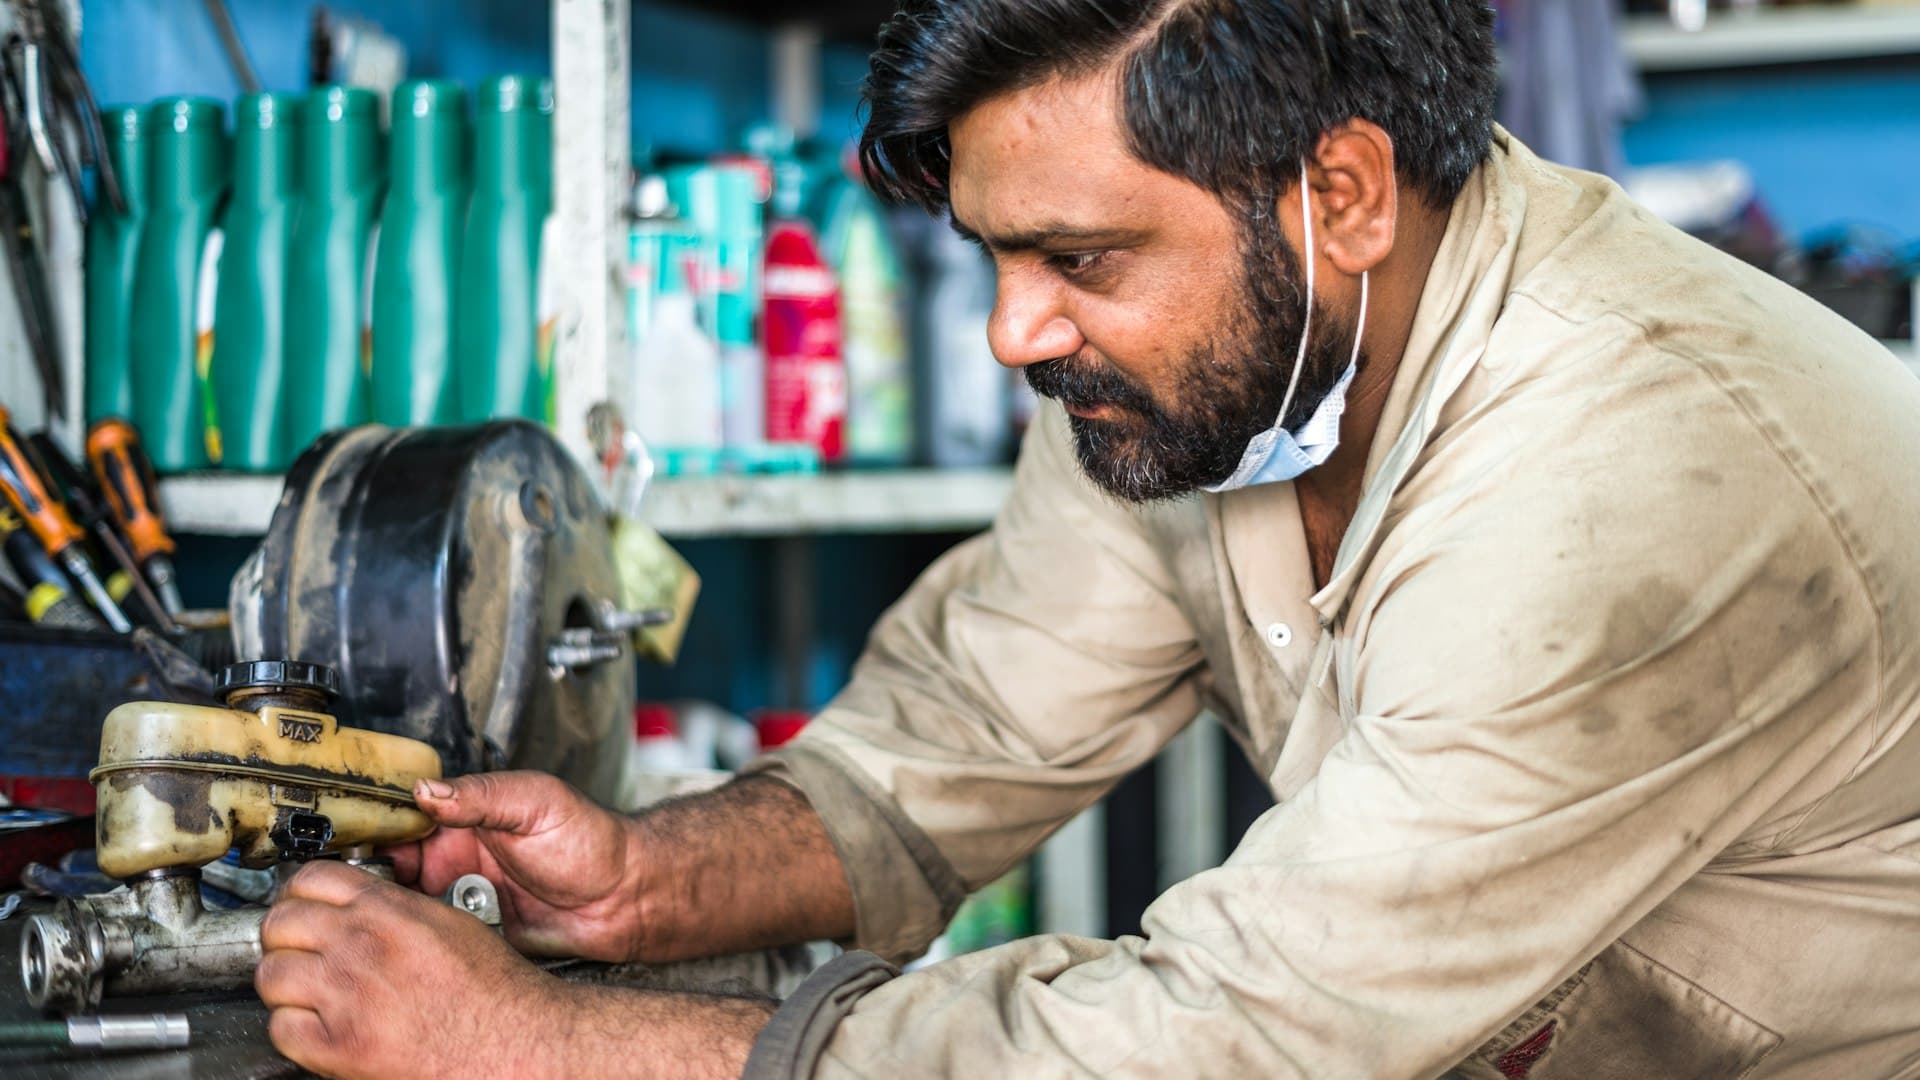
Esta dirección cierra el dominio de fabricación con el hallazgo que recorre las diez: la tecnología se compra, y la capacidad para usarla no.
La alerta que nadie puede atender
La monitorización de condición y la analítica predictiva realmente funcionan. La vibración, la temperatura, el análisis de aceite y la firma de corriente pueden identificar fallos en desarrollo mucho antes de que se produzcan.
Lo que pasa después es donde se crea o se pierde el valor.
Un sistema que te dice que un rodamiento fallará en tres semanas te ha dado tres semanas. Si tu equipo de mantenimiento está totalmente ocupado respondiendo a cosas que ya fallaron, lo que te ha dado son tres semanas de saberlo.
Cuatro requisitos para que una predicción valga algo.
Capacidad para actuar. Personas con tiempo que el trabajo reactivo no haya consumido ya.
Capacidad de planificación. Alguien que pueda programar la intervención en una ventana de producción, pedir la pieza y organizar los recursos.
Repuestos. Un aviso de tres semanas no sirve de nada si el plazo de entrega es de ocho semanas y no hay nada en stock.
Acuerdo de producción. Una ventana para hacer el trabajo, que exige que producción acepte una parada planificada en lugar de confiar en que la máquina aguante.
Las organizaciones que implantan la monitorización sin estos cuatro elementos han comprado mejor información sobre fallos que van a seguir sufriendo igualmente.
Qué abarca la dirección
El alcance: mantenimiento preventivo y predictivo, mantenimiento centrado en la fiabilidad y la gestión de activos industriales.
Cuatro áreas.
Estrategias de mantenimiento. Elegir el enfoque adecuado para cada activo, que se trata más abajo.
Monitorización de condición. Técnicas para detectar fallos en desarrollo e interpretar lo que indican.
Planificación y programación. Convertir el trabajo identificado en trabajo terminado, que es el cuello de botella en la mayoría de las organizaciones.
Gestión de activos. Decisiones sobre todo el ciclo de vida: reparar, sustituir, mejorar y retirar.
Las cuatro estrategias de mantenimiento y cuándo aplica cada una
El marco que evita el error más común: aplicar la estrategia más sofisticada en todas partes.
Dejar que falle. Que se rompa y luego arreglarlo. Correcto cuando el fallo es barato, seguro, rápido de reparar y no detiene nada importante. Aplicar monitorización de condición a un activo así desperdicia un esfuerzo que necesita un activo crítico. Elegir esto deliberadamente es una decisión; llegar a ello por descuido no lo es.
Preventivo, con calendario. Sustituir o revisar a intervalos fijos. Adecuado cuando el fallo está relacionado con la edad y el intervalo se conoce. Su debilidad está bien documentada: en muchos componentes el fallo no está relacionado con la edad, así que la sustitución programada introduce fallos por la propia perturbación de la intervención sin conseguir nada.
Basado en condición. Monitorizar y actuar cuando la condición lo indica. Adecuado cuando existe un indicador medible y hay aviso suficiente para actuar. Aquí es donde encaja la analítica predictiva.
Eliminar por diseño. Modificar para que el fallo no pueda producirse. La solución más permanente, y la que menos se elige, porque exige esfuerzo de ingeniería en lugar de esfuerzo de mantenimiento.
El mantenimiento centrado en la fiabilidad es el método estructurado para decidir cuál aplica a cada activo, según cómo falla y cuáles son las consecuencias. Bien hecho, suele reducir el trabajo total de mantenimiento a la vez que mejora la disponibilidad, porque deja de destinar esfuerzo a donde no importa.
Dónde encaja esto en el dominio
Mantenimiento y gestión de activos es la décima y última dirección del dominio de fabricación avanzada de Astra Trainer, conectada con automatización y control industrial para el diagnóstico de equipos, con IoT industrial y gemelos digitales para los datos de condición, y con ingeniería de calidad porque el estado del equipo determina la variación del proceso.
También conecta con materiales avanzados para el análisis de fallos y la corrosión, y con robótica para el mantenimiento de robots a medida que envejece la base instalada. Los socios que implementan mantenimiento predictivo suelen necesitar primero la capa de planificación y capacidad, antes que la analítica, que es la secuencia que más se invierte por error. Las lecciones duran cinco minutos, lo que encaja con equipos de mantenimiento organizados por turnos. Puedes ver las diez direcciones aquí.
Por qué la trampa reactiva se autorrefuerza
La dinámica que mantiene atascadas a las organizaciones, descrita sin rodeos porque escapar de ella exige primero reconocerla.
Un equipo de mantenimiento que dedica la mayor parte de su tiempo a averías no tiene tiempo para el trabajo planificado. El trabajo planificado que no se hace produce más averías. Más averías consumen más tiempo.
Cuatro rasgos que la hacen estable.
Apagar incendios es visible y se reconoce. Arreglar rápido una máquina rota se valora. Evitar un fallo que habría ocurrido es invisible, el mismo problema de atribución que aparece en la prevención de la corrosión y en la medición de la formación.
El trabajo planificado siempre se puede aplazar. Siempre hay una razón para posponerlo por producción, y cada aplazamiento, visto por separado, es razonable.
El trabajo reactivo es ineficiente. Los trabajos no planificados tardan más, necesitan piezas que no están preparadas y se hacen bajo presión, así que el mismo trabajo consume más horas que si estuviera planificado.
El personal cualificado se marcha. Apagar incendios de forma permanente agota y no satisface, y los técnicos que tienen opciones se van a otro sitio.
Escapar de ella exige proteger temporalmente la capacidad de trabajo planificado, lo que significa aceptar un dolor a corto plazo por un beneficio que llega después. Esa es una decisión de dirección, no de mantenimiento, y es la razón por la que la mayoría de las organizaciones no escapan.
El conocimiento que se va con las personas
El riesgo de plantilla específico de esta dirección, el mismo patrón que en los artículos de metalurgia y refractarios.
Un técnico de mantenimiento experimentado sabe qué máquina se calienta en verano, qué alarma es real y cuál es falsa, qué fallo de la línea tres está realmente causado por algo de la línea dos, y qué significa un ruido concreto.
Nada de eso está en el manual, y es lo que marca la diferencia entre una hora de parada y un turno entero.
Tres implicaciones.
El solapamiento es la única transferencia fiable. Meses trabajando codo con codo, con fallos reales, no un documento de traspaso.
Captura lo que se pueda capturar. Historial de fallos con causas reales, no solo códigos de cierre. La mayoría de los sistemas informatizados de mantenimiento registran qué se hizo, no por qué ocurrió, lo que destruye el aprendizaje.
El aprendizaje estructurado acelera el resto. Un técnico que entiende los sistemas aprovecha mucho más el tiempo junto a un experto que otro que parte de memorizar patrones.
Esto conecta directamente con el artículo de mecatrónica del dominio de robótica: los técnicos de mantenimiento en equipos modernos ya razonan a través de las capas mecánica, eléctrica y de control, y darles la teoría convierte el reconocimiento de patrones en una capacidad transferible.
Los puestos, con nombre
Técnicos de mantenimiento. Polivalentes, y la carencia que todos tienen.
Planificadores de mantenimiento. El puesto que convierte el trabajo identificado en trabajo terminado, y el que con más frecuencia queda sin cubrir en la mayoría de las organizaciones de mantenimiento.
Ingenieros de fiabilidad. Análisis de fallos, estrategia y eliminación de problemas recurrentes.
Técnicos de monitorización de condición. Análisis de vibración, termografía, análisis de aceite, con vías de certificación reconocidas.
Gestores de activos. Decisiones de ciclo de vida completo y sustitución de capital.
Administradores de CMMS. Hacen que el sistema de mantenimiento produzca información utilizable en lugar de simples registros de cumplimiento.
Especialistas en lubricación. Poco vistoso, y una parte sustancial de los fallos de rodamientos se remonta a la lubricación.
Planificadores de paradas y revisiones generales. Donde un año de trabajo se comprime en días.
A quién se puede formar para esto
Técnicos de mantenimiento. Hacia ingeniería de fiabilidad, monitorización de condición y planificación. Tienen el conocimiento del equipo y a menudo les falta el marco analítico, que es la mitad que se puede enseñar.
Operarios de máquina. Hacia el cuidado básico y la detección temprana de fallos. Los operarios notan los cambios mucho antes que cualquier sensor, e implicarlos es la monitorización de condición más barata que existe.
Planificadores de producción. Hacia la planificación de mantenimiento, donde programar contra la capacidad es la misma habilidad.
Electricistas y técnicos de instrumentación. Hacia el mantenimiento polivalente en equipos automatizados.
Ingenieros. Hacia fiabilidad y gestión de activos; necesitan el conocimiento práctico de fallos que tienen los técnicos.
Analistas de datos. Hacia la analítica de condición; necesitan el contexto del equipo que distingue un fallo real en desarrollo de un artefacto del sensor.
La mayoría de los incidentes graves ocurren durante el mantenimiento. El trabajo de mantenimiento implica aislamiento de energía, trabajo en altura, espacios confinados, riesgos de maquinaria y sustancias peligrosas, y está regulado con obligaciones sobre sistemas de trabajo seguros, permisos, aislamiento y competencia. Las lesiones graves ocurren de forma desproporcionada durante el mantenimiento, las intervenciones y la resolución de fallos, y no durante la operación normal, porque las medidas de protección suelen estar reducidas. La formación desarrolla comprensión técnica y conciencia de los riesgos. No otorga autorización de aislamiento, autoridad de permisos, competencia para una tarea específica ni ningún permiso para trabajar en el equipo.
Qué llevarte de aquí
El mantenimiento predictivo produce avisos, y un aviso no vale nada sin capacidad, planificación, repuestos y una ventana de producción.
No todos los activos merecen la misma estrategia, y elegir deliberadamente dejar que falle cierto equipo libera esfuerzo para los activos que importan.
La sustitución programada introduce fallos donde el fallo no está relacionado con la edad, algo más habitual de lo que la práctica asume.
La trampa reactiva es estable porque apagar incendios es visible, el trabajo planificado siempre se puede aplazar, el trabajo reactivo es ineficiente y los buenos técnicos se marchan.
Y el conocimiento de diagnóstico que separa una hora de parada de un turno entero vive en las personas, no en los manuales, y solo se transmite mediante el solapamiento.
¿Por qué decepcionan los programas de mantenimiento predictivo?
Porque una predicción exige capacidad para actuar, capacidad de planificación, repuestos disponibles y una ventana de producción. Sin esos cuatro elementos, la monitorización solo produce mejor información sobre fallos que igualmente van a ocurrir.
¿Hay que monitorizar todos los activos?
No. Dejar que falle es correcto para equipos donde el fallo es barato, seguro, rápido de reparar y no detiene nada importante. Aplicar estrategias sofisticadas en todas partes consume un esfuerzo que necesitan los activos críticos.
¿Es siempre buena idea el mantenimiento preventivo programado?
No. Donde el fallo no está relacionado con la edad, la sustitución programada no consigue nada y además introduce fallos por la propia perturbación de la intervención.
¿Por qué es difícil escapar de la trampa reactiva?
Porque apagar incendios es visible y se reconoce, mientras que la prevención es invisible; el trabajo planificado siempre se puede aplazar por producción; el trabajo reactivo consume más horas que el planificado, y los técnicos cualificados se marchan.
¿Quién se reconvierte a estos puestos?
Los técnicos de mantenimiento hacia fiabilidad, monitorización de condición y planificación; los operarios hacia el cuidado básico y la detección temprana; y los planificadores de producción hacia la planificación de mantenimiento, que es la misma habilidad de programación.