
L'ingegneria della qualità è ampiamente intesa come controllo, che è più o meno l'opposto di ciò a cui serve la disciplina.
Selezionare è il controllo più costoso che esista
La logica dell'ispezionare a fine linea è semplice, e l'economia è pessima.
Il difetto lo hai già pagato. Materiale, tempo macchina, manodopera ed energia sono stati consumati per produrre qualcosa che scarterai o rilavorerai.
La rilavorazione costa più che farlo giusto la prima volta. È non pianificata, fuori linea e spesso manuale.
L'ispezione è imperfetta. L'ispezione visiva umana di elementi ripetitivi si lascia sfuggire difetti a tassi costantemente più alti di quanto i manager assumano, e l'effetto peggiora con l'affaticamento, i tassi di difetto bassi e la pressione del tempo. È lo stesso problema di tasso di base e vigilanza che compare nell'articolo sulla visione artificiale.
Non ti dice nulla sulla causa. Un mucchio di scarti è un sintomo. Non dice quale variabile si è mossa.
L'ispezione trova difetti che hai già pagato per creare, in modo imperfetto, senza dirti perché sono successi.
L'alternativa non è controllare meno. È capire il processo abbastanza bene da farlo produrre pezzi conformi, e usare la misurazione per confermarlo invece che per filtrare.
Cosa copre questa direzione
L'ambito: QA e QC, analisi dei guasti, FMEA, controllo statistico della qualità, affidabilità e certificazione.
Quattro aree.
Controllo statistico di processo. Capire la variazione, distinguere la variazione normale da un cambiamento reale, e sapere quando intervenire e quando no.
Capacità di processo. Se un processo può rispettare la specifica in modo costante, trattato più avanti.
Metodi di rischio. FMEA e pianificazione dei controlli, fatti prima che i problemi si presentino.
Affidabilità. Come i prodotti si guastano nel tempo, una disciplina diversa dalla conformità in produzione.
La capacità di processo, che cambia la conversazione
Il concetto singolarmente più utile della direzione, e quello che sposta la qualità da reattiva a preventiva.
La capacità confronta la dispersione di ciò che un processo produce davvero con l'ampiezza della specifica che deve rispettare.
Tre cose che ti dice, che l'ispezione non può dire.
Se la conformità è fortuna. Un processo la cui dispersione naturale è più ampia della specifica produrrà difetti indipendentemente da quanto attentamente venga osservato. Ispezionarlo più a fondo non lo cambia; cambia solo quanti pezzi cattivi arrivano al cliente.
Se il processo è centrato. Un processo capace che gira fuori bersaglio produce difetti su un lato mentre la dispersione va bene. La soluzione è la regolazione, non il restringimento.
Cosa fare al riguardo. Se il processo non può rispettare la specifica, le opzioni sono ridurre la variazione, ricentrare, allargare la specifica se il requisito lo consente, o cambiare processo. Tutte e quattro sono decisioni ingegneristiche, e nessuna è ispezionare di più.
Questo si ricollega all'articolo sull'ingegneria di produzione: una tolleranza specificata più stretta di quanto il processo possa tenere garantisce un problema di qualità continuo, ed è stata creata in fase di progettazione.
L'analisi del sistema di misura, il passaggio che tutti saltano
Merita una sezione a sé perché saltarla invalida tutto ciò che viene dopo.
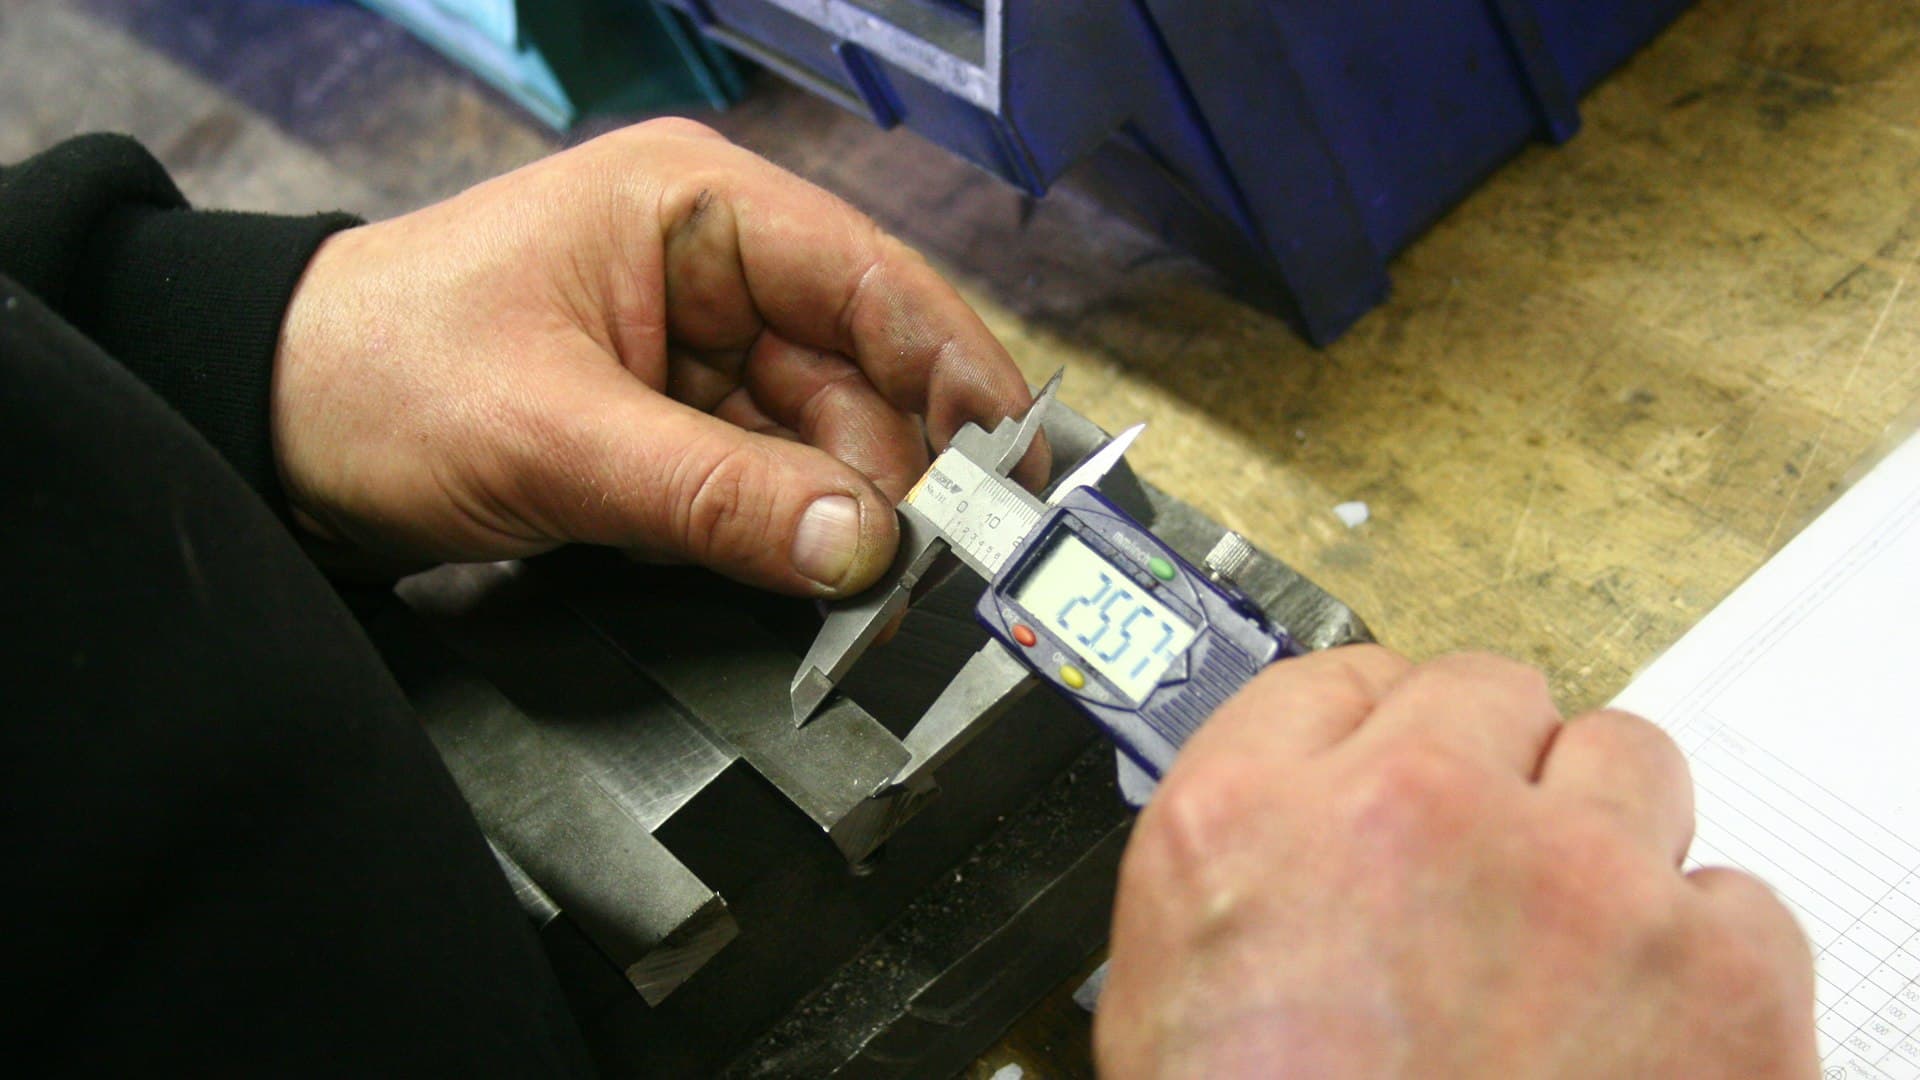
Ogni misurazione contiene variazione dal processo e variazione dalla misurazione stessa: lo strumento, il metodo, l'attrezzaggio, l'ambiente e la persona che la esegue.
Quattro conseguenze quando la variazione di misura è grande rispetto alla variazione di processo.
Pezzi buoni vengono scartati e pezzi cattivi accettati, perché è la lettura, non il pezzo, a determinare la decisione.
Le carte di controllo mostrano variazione che non è nel processo, il che produce regolazioni in risposta al rumore, che a loro volta aumentano la variazione reale. È uno dei modi più affidabili per peggiorare un processo stabile.
Gli studi di capacità non hanno senso. Stai misurando lo strumento tanto quanto il processo.
I progetti di miglioramento inseguono fantasmi. Mesi spesi a investigare una variazione che era nel sistema di misura.
Il punto pratico è che l'analisi del sistema di misura richiede un giorno o due e viene saltata continuamente, di solito perché si dà per scontato che lo strumento vada bene. Spesso non è così, in particolare per le misurazioni manuali e per le caratteristiche vicine al limite di risoluzione dello strumento.
Dove si colloca nel dominio
Ingegneria della qualità e affidabilità è la sesta delle dieci direzioni nel dominio Manifattura avanzata di Astra Trainer, e si collega a lean e Six Sigma per la cassetta degli attrezzi statistica, a ingegneria di produzione per le decisioni su tolleranze e processo, e a manutenzione e gestione degli asset per lo stato degli impianti.
Si collega anche verso l'esterno a materiali avanzati per l'analisi dei guasti, e a medicina e healthtech o spazio e aerospaziale dove si applicano sistemi qualità regolamentati. I partner nella manifattura regolamentata di solito definiscono la qualità insieme alla direzione regolatoria pertinente. Puoi vedere le dieci direzioni qui.
FMEA fatta bene e FMEA fatta come modulo
L'analisi dei modi di guasto e degli effetti è obbligatoria in diversi settori ed è eseguita bene in una minoranza dei casi.
Fatta bene, è una conversazione strutturata tenuta prima che un progetto o un processo sia congelato, con persone che conoscono il prodotto, il processo, l'impianto e cosa è già andato storto. Chiede cosa potrebbe guastarsi, cosa succederebbe, quanto è probabile, se verrebbe rilevato, e cosa dovrebbe cambiare. Il suo valore sta nella conversazione e nei cambiamenti che produce.
Fatta come modulo, viene compilata dopo che il progetto è già fissato, da una sola persona, per soddisfare un requisito del cliente, con numeri di rischio calcolati a ritroso per scendere sotto una soglia così che non serva alcuna azione.
Tre test per capire quale delle due hai.
Quando è stata fatta? Dopo il congelamento del progetto significa che non può cambiare nulla.
Chi era nella stanza? Un solo ingegnere che compila un foglio di calcolo non è un'analisi.
Cosa è cambiato grazie a essa? Se nulla, era documentazione.
La stessa distinzione si applica ai piani di controllo, che sono o una descrizione di come il processo viene davvero controllato o un documento prodotto per l'audit.
I ruoli, nel dettaglio
Ingegneri di qualità. Capacità di processo, problem solving e prevenzione.
Ingegneri di qualità fornitori. Dove nasce una grande quota dei difetti e dove la prevenzione costa meno.
Specialisti di metrologia e taratura. Capacità di misura, da cui dipende tutto il resto.
Ingegneri di affidabilità. Previsione della vita utile, test accelerati e analisi dei guasti sul campo.
Ispettori di qualità. La popolazione più numerosa.
Analisti di guasti. Determinano perché qualcosa si è rotto, collegandosi al dominio materiali.
Personale sistemi qualità e conformità per ambienti regolamentati.
Ingegneri di qualità cliente, che gestiscono problemi sul campo e resi, dove vivono i dati di difetto reali.
Chi può essere formato per questo lavoro
Ispettori di qualità. La conversione più forte. Sanno quali difetti si ripetono, quali sono estetici e quali contano, e quali macchine li producono. Aggiungere il metodo statistico trasforma questo in capacità di prevenire invece che solo rilevare.
Operatori delle macchine. Sentono quando il processo sta derivando prima di qualsiasi carta di controllo, e raramente viene insegnato loro cosa significhi la carta o data l'autorità di agire.
Tecnici di metrologia e taratura. Verso l'analisi del sistema di misura, direttamente adiacente e cronicamente trascurata.
Ingegneri di produzione. Verso capacità e pianificazione dei controlli.
Personale di manutenzione. Lo stato dell'impianto guida la variazione di processo, e il collegamento viene raramente reso esplicito.
Analisti di dati. Verso l'analitica della qualità, con bisogno del contesto di processo che rende significativa una correlazione.
Sistemi qualità regolamentati. La gestione della qualità nei dispositivi medici, farmaceutica, aerospaziale, automotive e alimentare opera secondo standard e regolamentazioni specifiche, con requisiti di validazione, controllo delle modifiche, tracciabilità e conservazione dei record che hanno peso legale. La certificazione a uno standard qualità è detenuta da un'organizzazione dopo un audit. La formazione costruisce capacità di ingegneria della qualità e comprensione di dove si applicano questi obblighi. Non conferisce certificazione, qualifica di auditor o autorità ad approvare modifiche di prodotto o processo in un ambiente regolamentato.
Cosa portare a casa
L'ispezione trova difetti che hai già pagato, in modo imperfetto, e non ti dice nulla sulla causa.
La capacità di processo risponde se il processo può rispettare la specifica in generale, una domanda diversa e migliore.
L'analisi del sistema di misura richiede un giorno o due, viene saltata continuamente, e invalida tutto ciò che segue quando è sbagliata.
Regolare in risposta al rumore di misura peggiora un processo stabile, un fallimento comune e invisibile.
E i tuoi ispettori sanno quali difetti contano. Dai loro il metodo statistico e diventano le persone che li prevengono.
Perché l'ispezione a fine linea è un controllo debole?
Perché il difetto è già stato pagato, la rilavorazione è non pianificata e costosa, l'ispezione visiva umana si lascia sfuggire più di quanto i manager assumano, e un mucchio di scarti non identifica una causa.
Cosa ti dice la capacità di processo?
Se il processo può rispettare la specifica in generale, e se è centrato. Un processo la cui dispersione naturale supera la specifica produrrà difetti indipendentemente da quanto attentamente venga osservato.
Perché conta l'analisi del sistema di misura?
Perché la variazione di misura contamina ogni conclusione. Fa scartare pezzi buoni, fa mostrare rumore alle carte di controllo, invalida gli studi di capacità e manda i progetti di miglioramento a caccia di variazioni mai esistite nel processo.
Come si distingue una FMEA vera da un modulo?
Chiedi quando è stata fatta, chi era nella stanza, e cosa è cambiato grazie a essa. Completata dopo il congelamento del progetto, da una sola persona, senza cambiamenti risultanti, significa che era documentazione.
Chi si converte all'ingegneria della qualità?
Gli ispettori, che sanno quali difetti si ripetono e contano; gli operatori, che sentono la deriva prima della carta di controllo; e i tecnici di metrologia verso l'analisi del sistema di misura.