
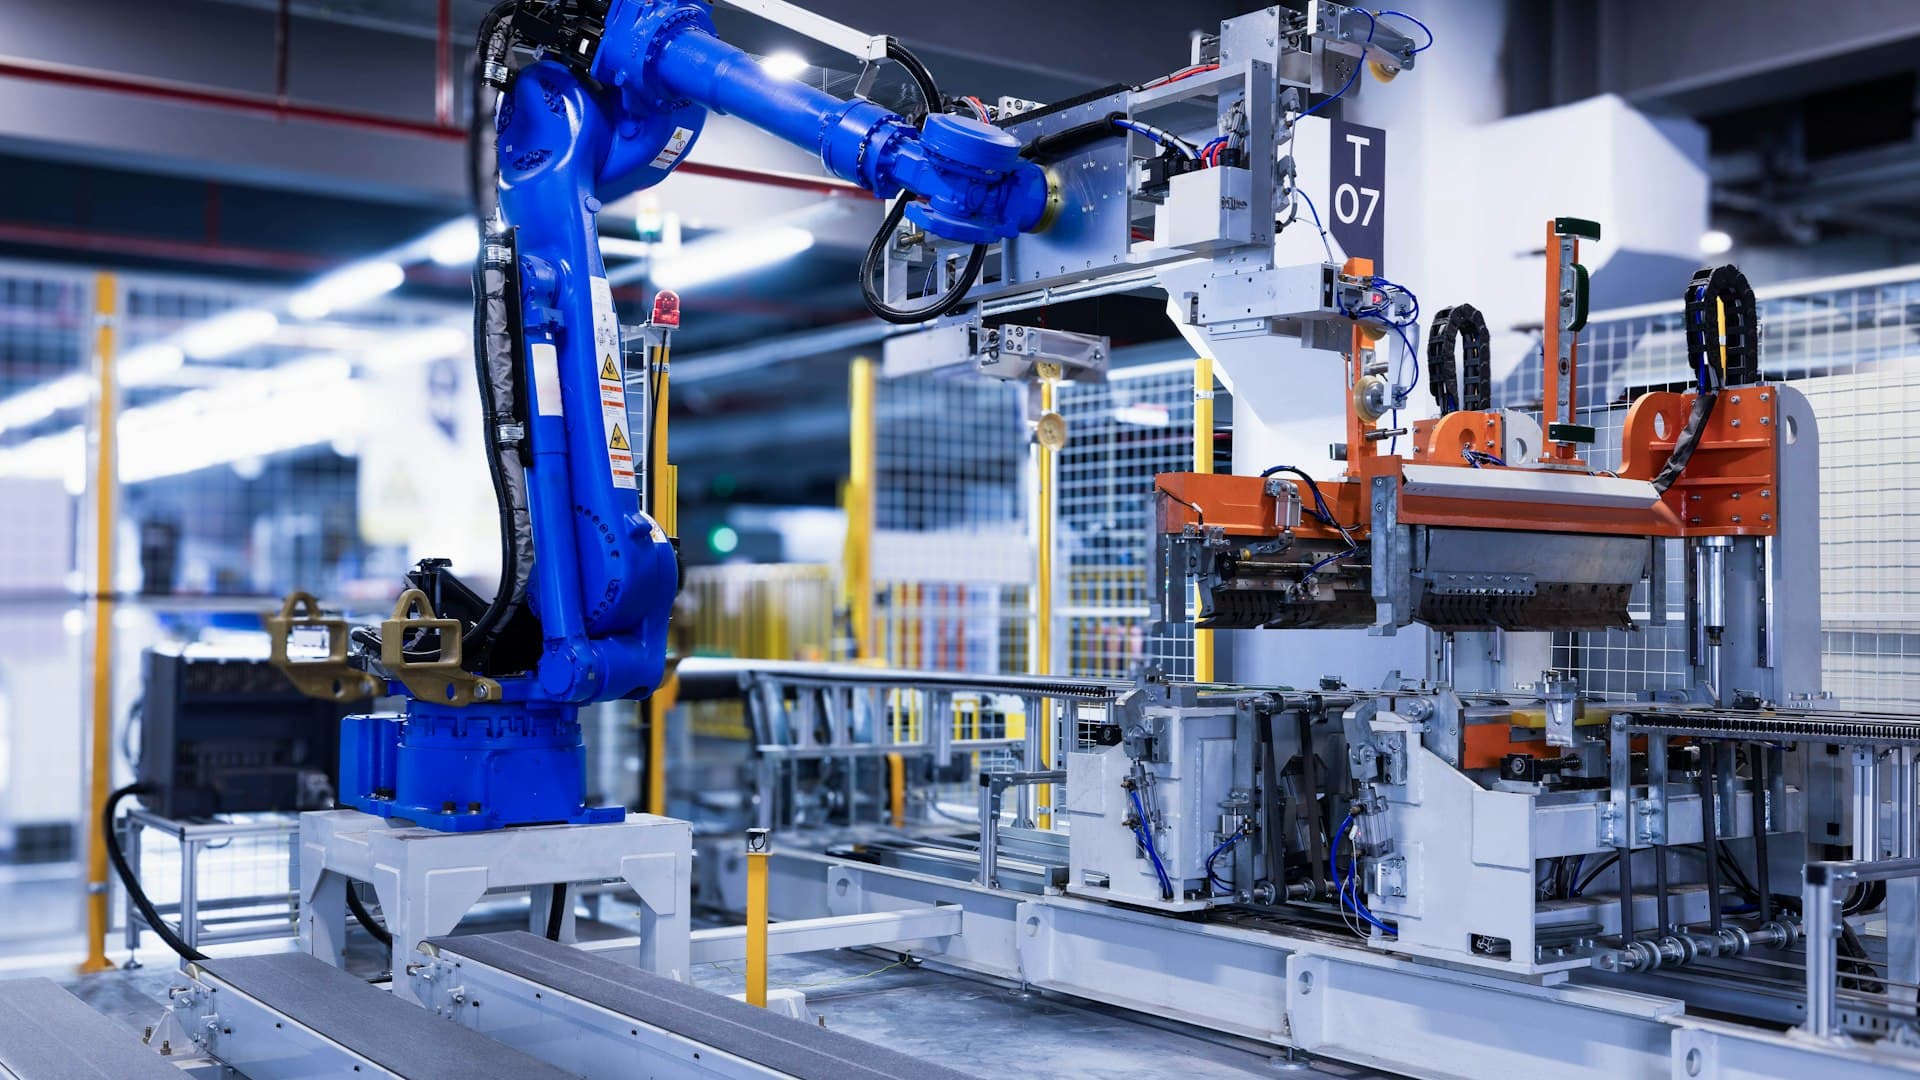
La robotica industriale è la parte più matura dal punto di vista commerciale in questo dominio, e quella in cui il divario tra aspettativa e risultato si misura in modo più coerente.
L'80 percento in cinque paesi
Il Future of Jobs Report 2025 del World Economic Forum nota che l'80 percento delle installazioni robotiche industriali del mondo avviene in appena cinque paesi.
Quella cifra viene di solito letta come un'affermazione sulla competitività manifatturiera. Per la pianificazione della forza lavoro dice qualcosa di più specifico.
L'esperienza pratica di integrazione si accumula dove ci sono le installazioni. Se stai costruendo capacità fuori da quei cinque paesi, stai competendo per una competenza che esiste soprattutto altrove.
Tre conseguenze.
Assumere integratori esperti è difficile nei mercati a bassa densità, perché ci sono meno persone che hanno messo in servizio molte celle.
Il supporto dei fornitori è più sottile, il che significa che bisogna fare di più internamente.
Formare la forza lavoro esistente non è l'opzione più economica, è quella disponibile. È lo stesso punto strutturale degli articoli su semiconduttori ed energia: dove il lavoro è fissato geograficamente e le persone esperte sono altrove, la forza lavoro locale è l'offerta.
Accanto a questo, il WEF riporta che il 58 percento dei datori di lavoro si aspetta che robotica e sistemi autonomi trasformino la propria attività entro il 2030, e il Bureau of Labor Statistics statunitense prevede una crescita dell'occupazione degli ingegneri industriali di circa l'11 percento fino al 2034.
Cosa copre la direzione
L'ambito: robot in linea, manipolatori, celle robotizzate, programmazione, sicurezza e integrazione.
Quattro aree.
Tipi di robot e selezione. Bracci articolati, SCARA, delta, a portale e robot collaborativi, e come abbinare payload, sbraccio, velocità e accuratezza a un'applicazione.
Programmazione. Teach pendant, programmazione offline e simulazione, e la realtà specifica per fornitore: le competenze non si trasferiscono in modo pulito tra un produttore e l'altro.
Progettazione della cella. Layout, fissaggi, presentazione del pezzo, effettori terminali, protezioni e flusso dei materiali. Dove va la maggior parte dello sforzo ingegneristico.
Sicurezza e integrazione. Valutazione del rischio, misure di protezione, e collegamento della cella al resto dell'impianto. La sicurezza ha una propria direzione più avanti in questo dominio.
L'economia che decide se funziona
La parte che determina di più se un programma di automazione riesce, e quella meno capita da chi lo approva.
Il robot è una minoranza del costo. Fissaggi, utensileria, effettori terminali, dispositivi di sicurezza, controlli, manodopera di integrazione e commissioning di solito dominano il progetto. Un business case costruito sul prezzo del robot è sbagliato per un ampio multiplo.
È l'utilizzo a decidere il payback, non il tempo di ciclo. Una cella più veloce di una persona ma disponibile solo il 60 percento del tempo per guasti, cambi formato e approvvigionamento dei pezzi non centrerà il suo obiettivo. La disponibilità è la variabile che conta, ed è quella che la demo del fornitore non mostra.
Il costo del cambio formato è di solito sottostimato. Se la cella richiede nuovi fissaggi e riprogrammazione per ogni variante di prodotto, e l'impianto gira su molte varianti, la capacità reale è molto inferiore al calcolo.
La capacità di manutenzione determina il costo lungo la vita utile. Una cella che richiede un ingegnere esterno per ogni guasto ha fermi misurati in giorni invece che in ore.
Ognuno di questi è un problema di forza lavoro travestito da etichetta finanziaria. La disponibilità viene da persone capaci di diagnosticare. Il costo del cambio formato viene da persone capaci di riprogrammare e rifissare. Il costo di manutenzione dipende dal fatto che tu abbia qualcuno.
Dove si colloca nel dominio
La robotica industriale è la quarta delle nove direzioni nel dominio Robotica e sistemi autonomi di Astra Trainer, poggia su ingegneria robotica, meccatronica e sistemi di controllo, e alimenta interazione uomo-robot e sicurezza dei robot.
È la direzione più spesso calibrata insieme al dominio manifattura avanzata, dove automazione e controllo industriale copre il livello PLC e linea, ingegneria della qualità e affidabilità copre il regime di ispezione, e manutenzione e gestione degli asset copre il mantenimento in funzione della cella. Per un impianto che automatizza la produzione, questa combinazione è il programma realistico. Le lezioni durano cinque minuti, il che si adatta a un cambio turno. Qui trovi le nove direzioni.
Perché le piccole e medie manifatture faticano
Merita una sezione a parte, perché la spiegazione abituale è sbagliata.
La spiegazione comune è che le manifatture più piccole non possono permettersi i robot. Il costo dell'hardware robotico è calato e i finanziamenti sono disponibili, quindi la disponibilità economica raramente è il vincolo vero.
I vincoli reali sono diversi.
Alto mix di prodotto. L'economia dell'automazione tradizionale presuppone volumi alti e bassa varietà. Un impianto che gestisce molti prodotti in piccoli lotti affronta costi di cambio formato che distruggono il conto economico.
Nessuna capacità interna. Senza qualcuno capace di riprogrammare e rifissare, ogni cambio di prodotto diventa un incarico esterno. La cella finisce per bloccare l'impianto sui prodotti per cui era stata progettata.
La risorsa scarsa è l'ingegneria, non il capitale. Le manifatture più piccole hanno pochi ingegneri e quegli ingegneri sono occupati con la produzione. Un progetto di automazione compete con il mantenere in funzione l'impianto.
Concentrazione del rischio. Un progetto fallito pesa su budget e credibilità molto di più che in una grande azienda, il che rende i decisori cauti in modi che sembrano conservatorismo e sono in realtà razionali.
L'implicazione per la forza lavoro è diretta: per una manifattura più piccola, la mossa a più alto rendimento è di solito costruire la capacità di riprogrammare e manutenere le celle internamente, prima o insieme all'acquisto di altre celle. La capacità prima di tutto cambia a cosa può servire l'hardware.
I ruoli, uno per uno
Programmatori di robot. Specifici per fornitore, certificabili, il punto di ingresso più accessibile nel settore.
Ingegneri di automazione e controlli. Il livello PLC, sicurezza e integrazione di linea.
Progettisti di celle e ingegneri meccanici per l'automazione. Fissaggi, utensileria ed effettori terminali. Sottovalutati e decisivi.
Tecnici di manutenzione dei robot. Una carenza crescente man mano che il parco installato invecchia, e il ruolo che determina la disponibilità.
Specialisti di programmazione offline e simulazione. Validano le celle prima della costruzione, il che riduce tempo e rischio del commissioning.
Integratori di sistemi e ingegneri di progetto.
Specialisti di sicurezza macchine. Valutazione del rischio e misure di protezione, coperte in una direzione propria.
Ingegneri di produzione che capiscono cosa si può automatizzare davvero nel proprio processo.
Chi si può formare per farlo
Operatori di produzione su linee automatizzate. Il bacino più trascurato. Conoscono la variabilità del prodotto, gli schemi di guasto e le soluzioni improvvisate, la conoscenza che determina se il design di una cella funzionerà davvero. Aggiungere la programmazione robotica produce persone capaci di adattare una cella a una nuova variante senza una visita esterna.
Tecnici di manutenzione. Verso manutenzione e diagnosi dei robot, la leva della disponibilità.
Programmatori e attrezzisti CNC. Ragionano già in sistemi di coordinate, offset, utensileria e processo, che è gran parte della programmazione robotica dal punto di vista concettuale.
Attrezzisti. Verso la progettazione di fissaggi ed effettori terminali, dove la loro competenza nel realizzare attrezzature è direttamente applicabile e davvero rara.
Elettricisti. Verso controlli e cablaggio delle celle, e da lì verso l'ingegneria dell'automazione.
Saldatori. Verso la programmazione della saldatura robotizzata, dove sapere cosa richiede una buona saldatura è la parte che manca a un programmatore senza esperienza di saldatura.
I robot industriali sono macchinari pericolosi e le regole non sono facoltative. Le installazioni robotiche richiedono una valutazione del rischio documentata e misure di protezione adeguate secondo la normativa sulla sicurezza dei macchinari. Entrare in una cella robotizzata richiede l'isolamento energetico o una procedura di stato sicuro e l'autorizzazione del sito. Le modalità di insegnamento e commissioning presentano un rischio particolare perché le protezioni normali possono essere sospese, e il funzionamento a velocità ridotta è una mitigazione, non una garanzia. La formazione costruisce comprensione ingegneristica e dei pericoli. Non autorizza l'ingresso nella cella, il lavoro di manutenzione o la modifica di alcuna funzione di sicurezza.
Cosa portare a casa
L'80 percento delle installazioni in cinque paesi significa che l'esperienza si concentra insieme all'hardware, quindi formare la forza lavoro locale è la strada disponibile, non solo quella più economica.
Il robot è una minoranza del costo di progetto. Fissaggi, utensileria, sicurezza, integrazione e commissioning dominano, e un business case sul prezzo dell'hardware è sbagliato.
L'utilizzo decide il payback. La disponibilità viene da persone capaci di diagnosticare, e il costo del cambio formato viene da persone capaci di riprogrammare.
Le manifatture più piccole sono bloccate dal mix di prodotto e dalla mancanza di capacità interna, non dalla disponibilità economica, quindi la capacità prima di tutto cambia il valore dell'hardware.
E i tuoi operatori di linea sanno cosa affronterà davvero la cella. È l'input di cui l'integrazione ha più bisogno e quello che nessuno raccoglie.
Perché conta la concentrazione in cinque paesi?
Perché l'esperienza pratica di integrazione si accumula dove ci sono le installazioni. Fuori da quei mercati gli integratori esperti sono scarsi e il supporto dei fornitori è più sottile, il che rende realistico costruire la capacità internamente.
Cosa determina il payback di un progetto di automazione?
L'utilizzo, non il tempo di ciclo. Una cella veloce ma disponibile il 60 percento del tempo manca il suo obiettivo, e la disponibilità dipende dal fatto che qualcuno sul posto sappia diagnosticare un guasto.
Perché le manifatture più piccole faticano ad automatizzare?
Mix di prodotto e mancanza di capacità interna, non disponibilità economica. L'alta varietà distrugge l'economia tradizionale del cambio formato, e senza qualcuno capace di riprogrammare e rifissare, ogni cambio di prodotto richiede un incarico esterno.
Chi si converte alla robotica industriale?
Operatori di produzione, che conoscono la variabilità che decide se una cella funziona; programmatori CNC, che già ragionano in sistemi di coordinate e utensileria; attrezzisti verso i fissaggi; e saldatori verso la saldatura robotizzata.
Dove si colloca nel dominio?
Quarta delle nove direzioni nel dominio Robotica e sistemi autonomi di Astra Trainer, di solito calibrata con manifattura avanzata. Le trovi qui.