
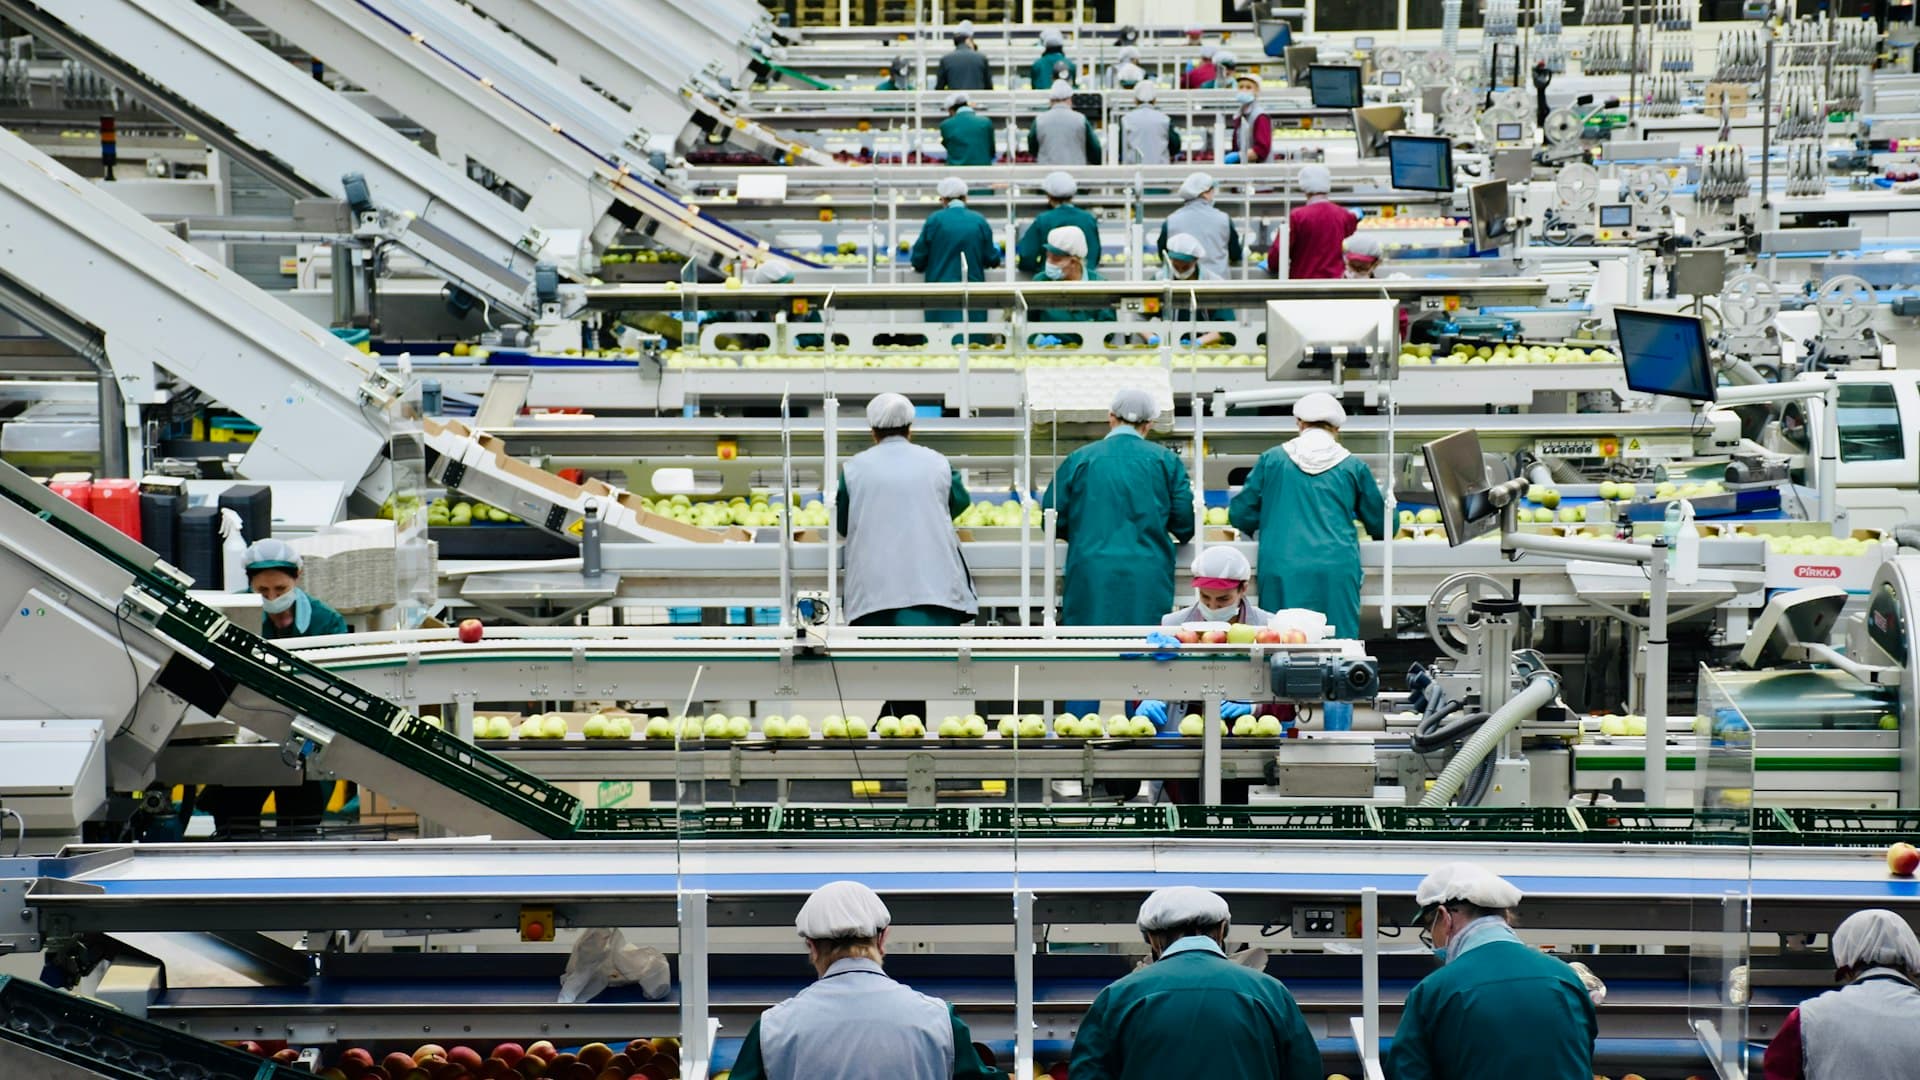
Niewiele podejść zarządczych przyjęto tak szeroko – i tak nieskutecznie – jak lean.
Tablice, których nikt nie aktualizuje
Ten wzorzec rozpoznasz w niemal każdym zakładzie, który przeszedł przez taki program.
Tablice na ścianie z danymi z zeszłego kwartału. Tablice cieni z konturami narzędzi, które leżą gdzie indziej. Dokumenty pracy standaryzowanej w segregatorze, którego nikt nie otworzył. Wydarzenie kaizen, po którym zostały działania bez właściciela. Oznaczenia na podłodze, które nie pasują już do układu hali.
Wszystko, co widoczne w lean, zostało zainstalowane. Nic, co niewidoczne, nie zostało zbudowane.
Trzy powody, dla których tak się dzieje – i żaden z nich nie polega na oporze załogi.
Narzędzia potraktowano jako cel. Wizualne sterowanie i praca standaryzowana to artefakty praktyki. Wdrożenie artefaktów bez praktyki daje dekorację.
Zrobiono to ludziom, zamiast zrobić to z nimi. Zewnętrzny zespół mapuje proces, przeprojektowuje go i przekazuje gotowy. Osób wykonujących pracę nikt nie zapytał, nie czują się właścicielami zmiany i wracają do starych nawyków, gdy tylko uwaga odpłynie gdzie indziej.
Nie dano czasu. Usprawnianie wymaga czasu, w którym nic się nie produkuje, a zakład pracujący przy pełnym obciążeniu bez żadnego luzu nie może się usprawniać, tylko przestrzegać procedur.
Co obejmuje ten kierunek
Zakres: redukcja marnotrawstwa, usprawnianie procesów, kontrola statystyczna, kaizen i doskonałość operacyjna.
Cztery obszary.
Przepływ i marnotrawstwo. Postrzeganie procesu jako przepływu materiału i informacji oraz identyfikowanie tego, co nie dodaje wartości.
Stabilność i praca standaryzowana. Uczynienie procesu powtarzalnym, zanim spróbuje się go usprawnić – krok pomijany najczęściej.
Rozwiązywanie problemów. Ustrukturyzowane metody szukania przyczyny zamiast leczenia objawu.
Metody statystyczne. Zdolność procesu, karty kontrolne i eksperymenty planowane – tu żyje Six Sigma.
Narzędzia kontra praktyka
Rozróżnienie, które decyduje o tym, czy program przetrwa.
Narzędzia to rzeczy widoczne: mapy strumienia wartości, 5S, kanban, praca standaryzowana, karty kontrolne, raporty A3.
Praktyka jest trudniejsza do sfotografowania. Ludzie na stanowisku pracy, którzy zauważają problemy i mają je rozwiązywać. Przełożeni, którzy reagują na zgłoszony problem, zamiast go wchłaniać. Częste drobne zmiany zamiast rzadkich dużych. Pójście i zobaczenie na miejscu, zamiast dyskutowania w sali.
Cztery warunki, by praktyka mogła istnieć.
Czas. Niewiele, ale trochę, chronione i regularne.
Uprawnienia. By zmienić coś bez długiej akceptacji, w określonych granicach.
Reakcja. Gdy ktoś zgłasza problem i nic się nie dzieje, przestaje zgłaszać problemy. To jedno zachowanie zabija więcej programów usprawnień niż cokolwiek innego.
Umiejętność. Ustrukturyzowane rozwiązywanie problemów można się nauczyć, nie jest wrodzone, a oczekiwanie tego bez nauczenia to powszechna i niesprawiedliwa porażka.
Zauważ, że trzy z czterech to zachowania przełożonego. Zdolność, która sprawia, że lean działa, leży po stronie nadzoru pierwszej linii, a organizacje zamiast tego szkolą pasy.
Gdzie to mieści się w domenie
Lean manufacturing i Six Sigma to czwarty z dziesięciu kierunków w domenie zaawansowanej produkcji Astra Trainer, łączący się z inżynierią jakości i niezawodności w warstwie statystycznej, z inżynierią produkcji w przepływie i układzie hali oraz z łańcuchem dostaw i operacjami produkcyjnymi w warstwie planowania.
Ponieważ praktyka zależy od zachowań przełożonego, a nie od narzędzi, partnerzy często łączą ją ze światem przywództwa z katalogu konsumenckiego. Lekcje trwają pięć minut i działają na telefonie, co pasuje ludziom, których czas na usprawnianie liczy się w minutach, a nie dniach. Poznaj wszystkie dziesięć kierunków.
Gdzie Six Sigma naprawdę jest właściwym narzędziem
Warto to ująć precyzyjnie, bo Six Sigma jest zarówno nadużywana, jak i niesprawiedliwie odrzucana.
To właściwe podejście dla konkretnej klasy problemu: problemu zmienności, którego przyczyna jest naprawdę nieznana, a dane pozwalające ją znaleźć da się zebrać.
Cztery warunki, przy których jest odpowiednia.
Wynik się zmienia i nie wiesz dlaczego. Jeśli wiesz dlaczego, napraw to. Ustrukturyzowana metoda jest na sytuacje, gdy przyczyna nie jest oczywista.
Wiele czynników może wchodzić w interakcje. Eksperymenty planowane naprawdę przewyższają zmienianie jednej rzeczy naraz, i tu maszyneria statystyczna zarabia na swoje miejsce.
Problem jest wart wysiłku. Pełny projekt trwa miesiące. Stosowanie go do czegoś, co technik naprawiłby w jedno popołudnie, marnuje jedno i drugie.
Pomiar jest wiarygodny. Jeśli źródłem zmienności jest sam system pomiarowy, każdy wniosek jest błędny. Analiza systemu pomiarowego istnieje właśnie po to i jest stale pomijana.
Gdzie jest złym narzędziem: przy oczywistych problemach, problemach przepływu, problemach bez dostępnych danych i problemach organizacyjnych przebranych za procesowe. Stosowanie tam tej metody daje długie projekty ze skromnymi wynikami, i stąd bierze się jej opinia.
System pasów, szczerze
Struktura certyfikacji zasługuje na bezpośrednie potraktowanie, bo jest powszechnie źle odczytywana.
Certyfikat pasa sygnalizuje ukończone szkolenie. W zależności od dostawcy może, ale nie musi, wymagać ukończonego projektu z potwierdzonymi oszczędnościami. Różnice między dostawcami są duże, a sam certyfikat nie mówi, z którym mamy do czynienia.
Nie ma jednego organu nadzorującego. W przeciwieństwie do rejestracji inżynierskiej czy certyfikacji spawalniczej, certyfikaty Six Sigma wydaje wiele organizacji według wielu standardów, więc pas w CV mówi mniej, niż się wydaje.
Zdolność bierze się z projektów, nie z kursów. Osoba, która ukończyła kilka prawdziwych projektów pod okiem mentora, jest kompetentna. Osoba, która zdała egzamin, może nie być.
Organizacje przecertyfikowują. Szkolenie dużej liczby zielonych pasów, które nigdy nie poprowadzą projektu, daje koszt i żadnej zdolności, i to popularny sposób wydania budżetu szkoleniowego bez żadnego efektu.
Użyteczna wersja to mniej osób przeszkolonych głębiej, każda z prawdziwymi projektami i mentorem, plus podstawowa zdolność rozwiązywania problemów rozłożona szeroko wśród przełożonych i operatorów. To odwrotność tego, jak zbudowana jest większość programów.
Role, po imieniu
Inżynierowie i menedżerowie ciągłego doskonalenia.
Czarne pasy. Specjaliści od usprawnień pracujący w pełnym wymiarze, tam gdzie rola ma naprawdę przydzielone zasoby.
Inżynierowie przemysłowi. Przepływ, układ i wydajność, znacząco pokrywające się z tym kierunkiem.
Przełożeni produkcji. Tam, gdzie praktyka żyje albo umiera.
Inżynierowie jakości. Dzielą się zestawem narzędzi statystycznych.
Kierownicy operacyjni. Którzy decydują, czy czas na usprawnienia jest chroniony.
Menedżerowie strumienia wartości, tam gdzie organizacja jest tak zbudowana.
Kogo można w to przeszkolić
Przełożeni produkcji. Grupa o najwyższym zwrocie, bo ich reakcja na zgłoszony problem decyduje, czy ktoś zgłosi kolejny. Ustrukturyzowane rozwiązywanie problemów plus zachowania opisane wyżej zmieniają więcej niż program pasów.
Operatorzy. Znają problemy w szczegółach i niemal nigdy nie uczy się ich żadnej metody ich rozwiązywania. Podstawowa zdolność rozwiązywania problemów rozłożona szeroko jest cenniejsza niż głęboka zdolność skoncentrowana u kilku osób.
Inżynierowie jakości. Już mają statystykę, potrzebują warstwy przepływu i praktyki.
Personel utrzymania ruchu. Ustrukturyzowane rozwiązywanie problemów stosuje się wprost do powtarzających się usterek i łączy z kierunkiem utrzymania ruchu.
Planiści i harmonogramiści. Myślenie o przepływie to ich temat widziany z innej strony.
Personel biurowy i administracyjny. Usprawnianie procesów działa też poza produkcją, a procesy transakcyjne często kryją największe nietknięte marnotrawstwo.
Gdzie usprawnianie spotyka się z regulacjami. Zmiany w procesach w regulowanej produkcji, w tym farmaceutycznej, wyrobów medycznych, spożywczej i lotniczej, podlegają zarządzaniu zmianą i mogą wymagać walidacji lub zgłoszenia do regulatora. Usprawnienie wdrożone bez zachowania procedury zarządzania zmianą to naruszenie zgodności niezależnie od jego wartości merytorycznej. Szkolenie buduje zdolność do usprawniania i świadomość, gdzie obowiązuje zarządzanie zmianą. Nie upoważnia do zmian procesowych w żadnym środowisku regulowanym.
Co z tego wynika
Lean zawodzi, gdy artefakty instaluje się bez praktyki, a praktyka potrzebuje czasu, uprawnień, reakcji i umiejętności.
Trzy z tych czterech to zachowania przełożonego, co oznacza, że nadzór pierwszej linii to miejsce, gdzie ta zdolność powinna się znajdować – i gdzie najrzadziej jest budowana.
Gdy zgłoszony problem nie wywołuje żadnej reakcji, ludzie przestają zgłaszać problemy. To jedno zachowanie kończy więcej programów niż opór.
Six Sigma jest właściwa dla problemów zmienności o nieznanej przyczynie, przy wiarygodnym pomiarze i wystarczającej wartości, by uzasadnić miesiące pracy. Gdzie indziej to złe narzędzie.
A certyfikat pasa sygnalizuje szkolenie, nie zdolność, standardy mocno się różnią, a przecertyfikowywanie zielonych pasów, które nigdy nie poprowadzą projektu, wydaje budżet, nie budując niczego.
Dlaczego programy lean zawodzą?
Bo widoczne narzędzia instaluje się bez leżącej pod nimi praktyki. Praktyka wymaga chronionego czasu, uprawnień do zmieniania rzeczy, przełożonych, którzy reagują na zgłoszone problemy, i nauczonej umiejętności rozwiązywania problemów.
Co najszybciej zabija usprawnianie?
Zgłoszony problem, który nie wywołuje żadnej reakcji. Ludzie przestają zgłaszać problemy, a program staje się przestrzeganiem procedur, nie usprawnianiem.
Kiedy Six Sigma jest właściwym narzędziem?
Dla problemu zmienności o naprawdę nieznanej przyczynie, gdzie może wchodzić w interakcję kilka czynników, gdzie wartość uzasadnia miesiące pracy i gdzie system pomiarowy jest wiarygodny.
Czy certyfikat pasa coś znaczy?
Sygnalizuje ukończone szkolenie. Nie ma jednego organu nadzorującego, standardy mocno różnią się między dostawcami, a zdolność bierze się z ukończonych projektów pod okiem mentora, nie z egzaminu.
Kogo szkolić w pierwszej kolejności?
Przełożonych produkcji, bo ich zachowanie decyduje, czy praktyka w ogóle istnieje, a potem operatorów z podstawową metodą rozwiązywania problemów rozłożoną szeroko, zamiast głębokiej zdolności skoncentrowanej u kilku osób.