
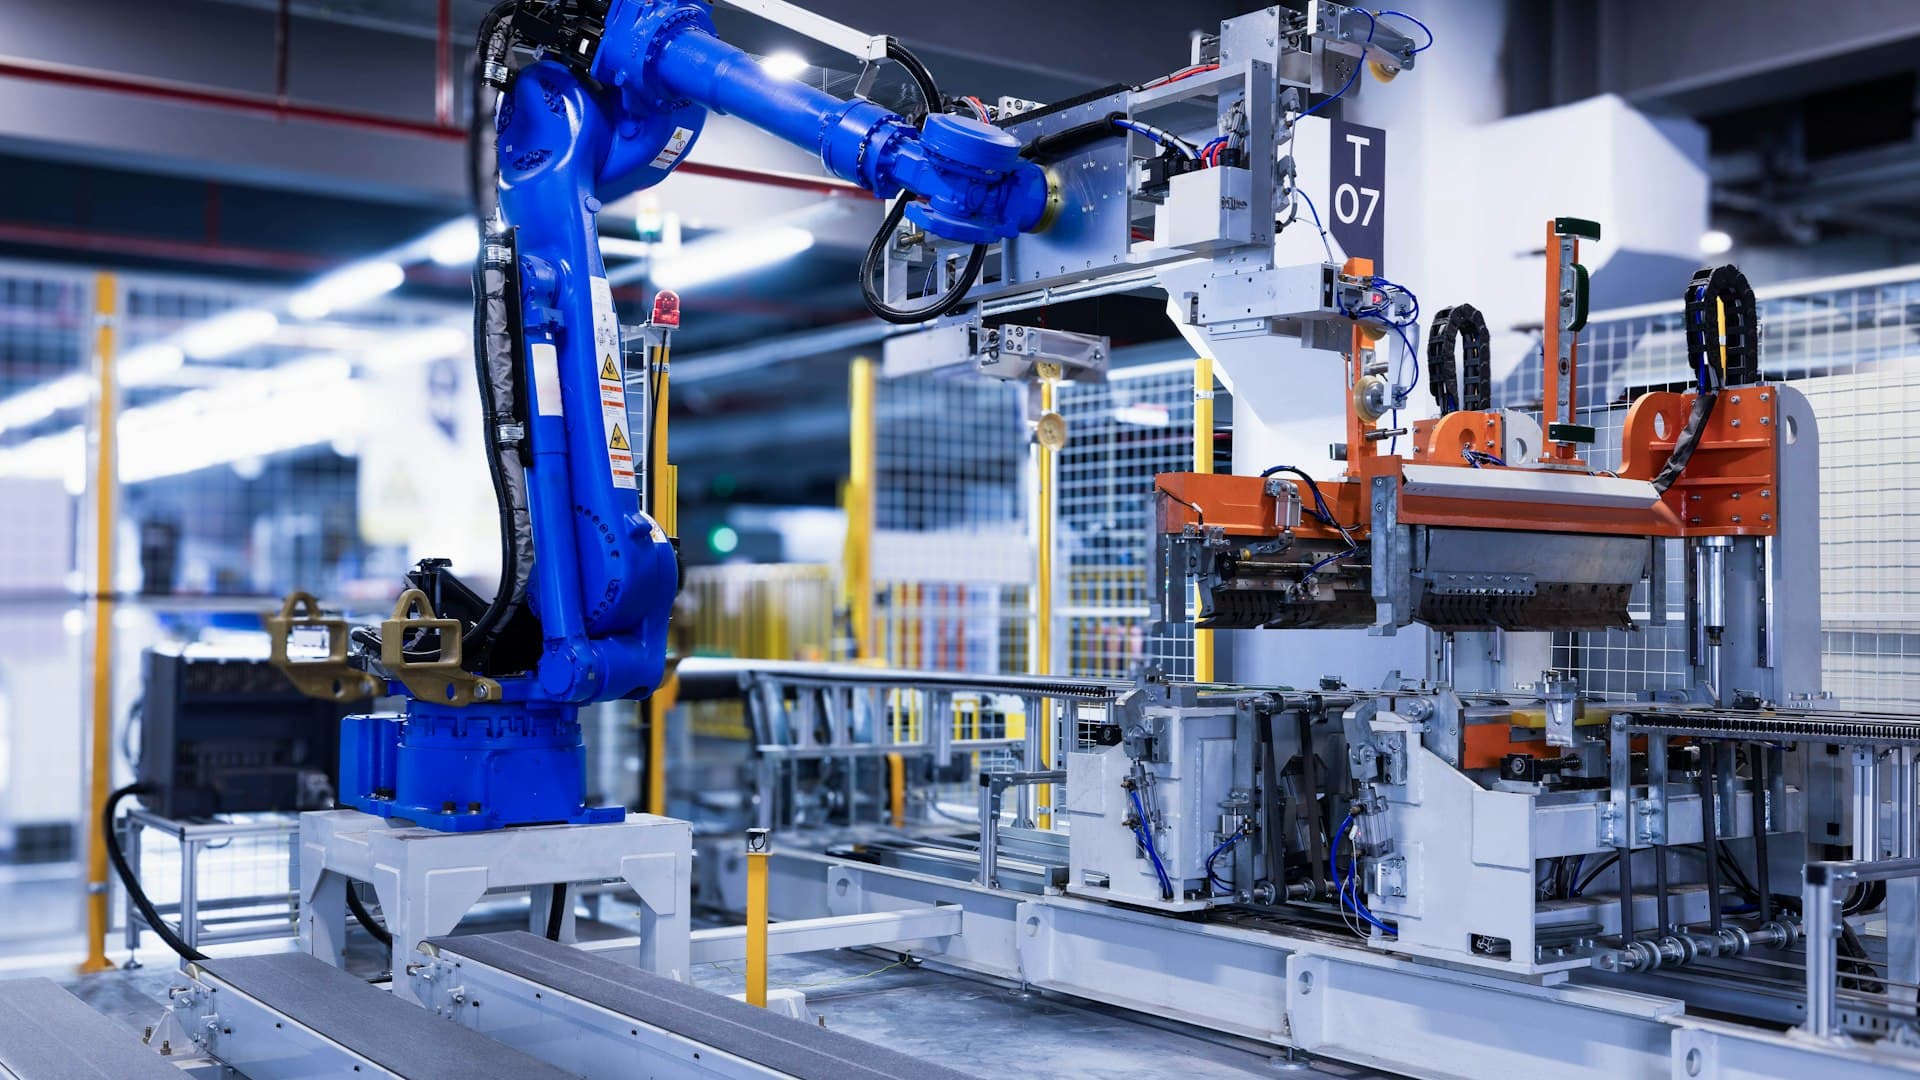
Robótica industrial é a parte comercialmente mais madura deste domínio e aquela em que a distância entre expectativa e resultado é mais consistentemente mensurável.
Oitenta por cento em cinco países
O Future of Jobs Report 2025, do World Economic Forum, aponta que 80% das instalações de robôs industriais do mundo acontecem em apenas cinco países.
Esse número costuma ser lido como uma afirmação sobre competitividade industrial. Para o planejamento de força de trabalho, ele diz algo mais específico.
A experiência prática de integração se acumula onde estão as instalações. Se você está construindo capacidade fora desses cinco países, está competindo por uma habilidade que, em sua maioria, existe em outro lugar.
Três consequências.
Contratar integradores experientes é difícil em mercados de baixa densidade, porque há menos gente que já comissionou muitas células.
O suporte de fornecedor é mais escasso, o que significa que mais coisa precisa ser feita internamente.
Treinar a força de trabalho existente não é a opção mais barata, é a opção disponível. É o mesmo ponto estrutural dos artigos sobre semicondutores e energia: onde o trabalho está geograficamente fixo e as pessoas experientes estão em outro lugar, a força de trabalho local é a oferta.
Junto com isso, o WEF relata que 58% dos empregadores esperam que robôs e sistemas autônomos transformem seus negócios até 2030, e o Bureau of Labor Statistics dos EUA projeta um crescimento de cerca de 11% no emprego de engenheiros industriais até 2034.
O que a trilha cobre
O escopo: robôs na linha, manipuladores, células robóticas, programação, segurança e integração.
Quatro áreas.
Tipos de robô e seleção. Braços articulados, SCARA, delta, pórtico e robôs colaborativos, e combinar carga, alcance, velocidade e acurácia com a aplicação.
Programação. Teach pendant, programação offline e simulação, e a realidade específica de cada fabricante de que as habilidades não transferem de forma limpa entre marcas.
Projeto de célula. Layout, gabaritos, apresentação de peça, garras, proteção e fluxo de material. Onde vai a maior parte do esforço de engenharia.
Segurança e integração. Avaliação de risco, medidas de proteção e a conexão da célula com o resto da planta. Segurança tem sua própria trilha mais adiante neste domínio.
A economia que decide se funciona
A parte que mais determina se um programa de automação dá certo, e a que menos é entendida por quem o aprova.
O robô é uma minoria do custo. Gabaritos, ferramental, garras, equipamento de segurança, controles, mão de obra de integração e comissionamento costumam dominar o projeto. Um caso de negócio construído sobre o preço do robô erra por um múltiplo grande.
A utilização decide o retorno, não o tempo de ciclo. Uma célula mais rápida que uma pessoa, mas disponível só 60% do tempo por causa de falhas, trocas de configuração e abastecimento de peças, não vai entregar o caso de negócio. Disponibilidade é a variável que importa, e é a que a demonstração do fornecedor não mostra.
O custo de troca de configuração costuma ser subestimado. Se a célula precisa de novos gabaritos e reprogramação para cada variante de produto, e a planta roda muitas variantes, a capacidade real é muito menor do que a conta.
A capacidade de manutenção determina o custo ao longo da vida útil. Uma célula que precisa de um engenheiro externo a cada falha tem paradas medidas em dias, não em horas.
Cada um desses pontos é uma questão de força de trabalho vestida de rótulo financeiro. Disponibilidade vem de gente que sabe diagnosticar. Custo de troca vem de gente que sabe reprogramar e regabaritar. Custo de manutenção vem de você ter alguém ou não.
Onde isso se encaixa no domínio
Robótica industrial é a quarta de nove trilhas do domínio de robótica e sistemas autônomos da Astra Trainer, apoiada em engenharia de robótica, mecatrônica e sistemas de controle, e alimentando interação humano-robô e segurança de robôs.
É a trilha mais frequentemente estruturada junto com o domínio de manufatura avançada, onde automação e controle industrial cobre a camada de CLP e linha, engenharia de qualidade e confiabilidade cobre o regime de inspeção, e manutenção e gestão de ativos cobre manter a célula rodando. Para uma planta que está automatizando a produção, essa combinação é o programa realista. As aulas duram cinco minutos, o que cabe numa troca de turno. Você pode ver as nove trilhas aqui.
Por que fabricantes pequenos e médios têm dificuldade
Merece sua própria seção, porque a explicação usual está errada.
A explicação comum é que fabricantes menores não podem pagar por robôs. Os custos de hardware de robôs caíram e há financiamento disponível, então a capacidade de pagar raramente é a restrição decisiva.
As restrições reais são outras.
Mix alto de produtos. A economia tradicional de automação pressupõe alto volume e baixa variedade. Uma planta que roda muitos produtos em lotes pequenos enfrenta custos de troca que destroem o cálculo.
Nenhuma capacidade interna. Sem alguém capaz de reprogramar e regabaritar, cada mudança de produto vira uma contratação externa. A célula, na prática, prende a planta aos produtos para os quais foi projetada.
Recurso de engenharia, não capital, é o insumo escasso. Fabricantes menores têm poucos engenheiros, e esses engenheiros estão ocupados com produção. Um projeto de automação compete com manter a planta funcionando.
Concentração de risco. Um projeto que falha representa uma fatia muito maior de orçamento e credibilidade do que para uma empresa grande, o que torna os tomadores de decisão cautelosos de um jeito que parece conservadorismo e é, na verdade, racional.
A implicação para a força de trabalho é direta: para um fabricante menor, o movimento de maior retorno costuma ser construir a capacidade de reprogramar e manter células internamente, antes ou junto com comprar mais delas. Capacidade primeiro muda para que o hardware pode ser usado.
As funções, uma a uma
Programadores de robô. Específicos de cada fabricante, certificáveis, a porta de entrada mais acessível no campo.
Engenheiros de automação e controles. A camada de CLP, segurança e integração de linha.
Projetistas de célula e engenheiros mecânicos para automação. Gabaritos, ferramental e garras. Subvalorizados e decisivos.
Técnicos de manutenção de robôs. Uma escassez crescente conforme a base instalada envelhece, e a função que determina a disponibilidade.
Especialistas em programação offline e simulação. Validam células antes de construir, o que reduz tempo e risco de comissionamento.
Integradores de sistemas e engenheiros de projeto.
Especialistas em segurança de máquinas. Avaliação de risco e medidas de proteção, cobertos em sua própria trilha.
Engenheiros de produção que entendem o que pode realmente ser automatizado no próprio processo.
Quem pode ser treinado para isso
Operadores de produção em linhas automatizadas. O grupo mais negligenciado. Conhecem a variabilidade do produto, os padrões de falha e as soluções de contorno, o conhecimento que determina se o projeto de uma célula vai de fato funcionar. Somar a programação de robôs produz gente capaz de ajustar uma célula para uma nova variante sem chamar alguém de fora.
Técnicos de manutenção. Para manutenção e diagnóstico de robôs, a alavanca de disponibilidade.
Programadores e reguladores de CNC. Já pensam em referenciais de coordenadas, offsets, ferramental e processo, que é, conceitualmente, a maior parte da programação de robôs.
Ferramenteiros. Para projeto de gabaritos e garras, onde o julgamento de fazer gabaritos se aplica diretamente e é genuinamente raro.
Eletricistas. Para controles e fiação de célula, e daí para engenharia de automação.
Soldadores. Para programação de solda robotizada, onde saber o que uma boa solda exige é a parte que falta a um programador sem experiência em soldagem.
Robôs industriais são máquinas perigosas e as regras não são opcionais. Instalações de robôs exigem avaliação de risco documentada e medidas de proteção adequadas sob a regulação de segurança de máquinas. Entrar numa célula robótica exige isolamento de energia ou um procedimento de estado seguro, além de autorização do local. Modos de ensino e comissionamento apresentam risco particular porque a proteção normal pode estar suspensa, e a operação em velocidade reduzida é uma mitigação, não uma garantia. O treinamento constrói entendimento de engenharia e de risco. Ele não autoriza entrada em célula robótica, trabalho de manutenção ou modificação de qualquer função de segurança.
O que levar disso
Oitenta por cento das instalações em cinco países significa que a experiência se concentra junto com o hardware, então treinar a força de trabalho local é o caminho disponível, não apenas o mais barato.
O robô é uma minoria do custo do projeto. Gabaritos, ferramental, segurança, integração e comissionamento dominam, e um caso de negócio baseado no preço do hardware está errado.
A utilização decide o retorno. A disponibilidade vem de gente que sabe diagnosticar, e o custo de troca vem de gente que sabe reprogramar.
Fabricantes menores são travados pelo mix de produtos e pela falta de capacidade interna, não pela capacidade de pagar, então capacidade primeiro muda o valor do hardware.
E os seus operadores de linha sabem o que a célula vai de fato enfrentar. É o insumo que a integração mais precisa e que quase ninguém coleta.
Por que a concentração em cinco países importa?
Porque a experiência prática de integração se acumula onde estão as instalações. Fora desses mercados, integradores experientes são escassos e o suporte de fornecedor é mais fraco, o que torna construir capacidade internamente o caminho realista.
O que decide o retorno de um projeto de automação?
A utilização, não o tempo de ciclo. Uma célula rápida disponível só 60% do tempo não cumpre seu caso de negócio, e a disponibilidade depende de alguém no local saber diagnosticar uma falha.
Por que fabricantes menores têm dificuldade para automatizar?
Mix de produtos e falta de capacidade interna, não capacidade de pagar. Alta variedade destrói a economia tradicional de troca de configuração, e sem alguém capaz de reprogramar e regabaritar, cada mudança de produto exige uma contratação externa.
Quem se converte melhor para robótica industrial?
Operadores de produção, que conhecem a variabilidade que decide se uma célula funciona; programadores de CNC, que já pensam em referenciais de coordenadas e ferramental; ferramenteiros para gabaritos; e soldadores para solda robotizada.
Onde isso se encaixa no domínio?
Quarta de nove trilhas do domínio de robótica e sistemas autônomos da Astra Trainer, geralmente estruturada com manufatura avançada. Você pode ver aqui.