
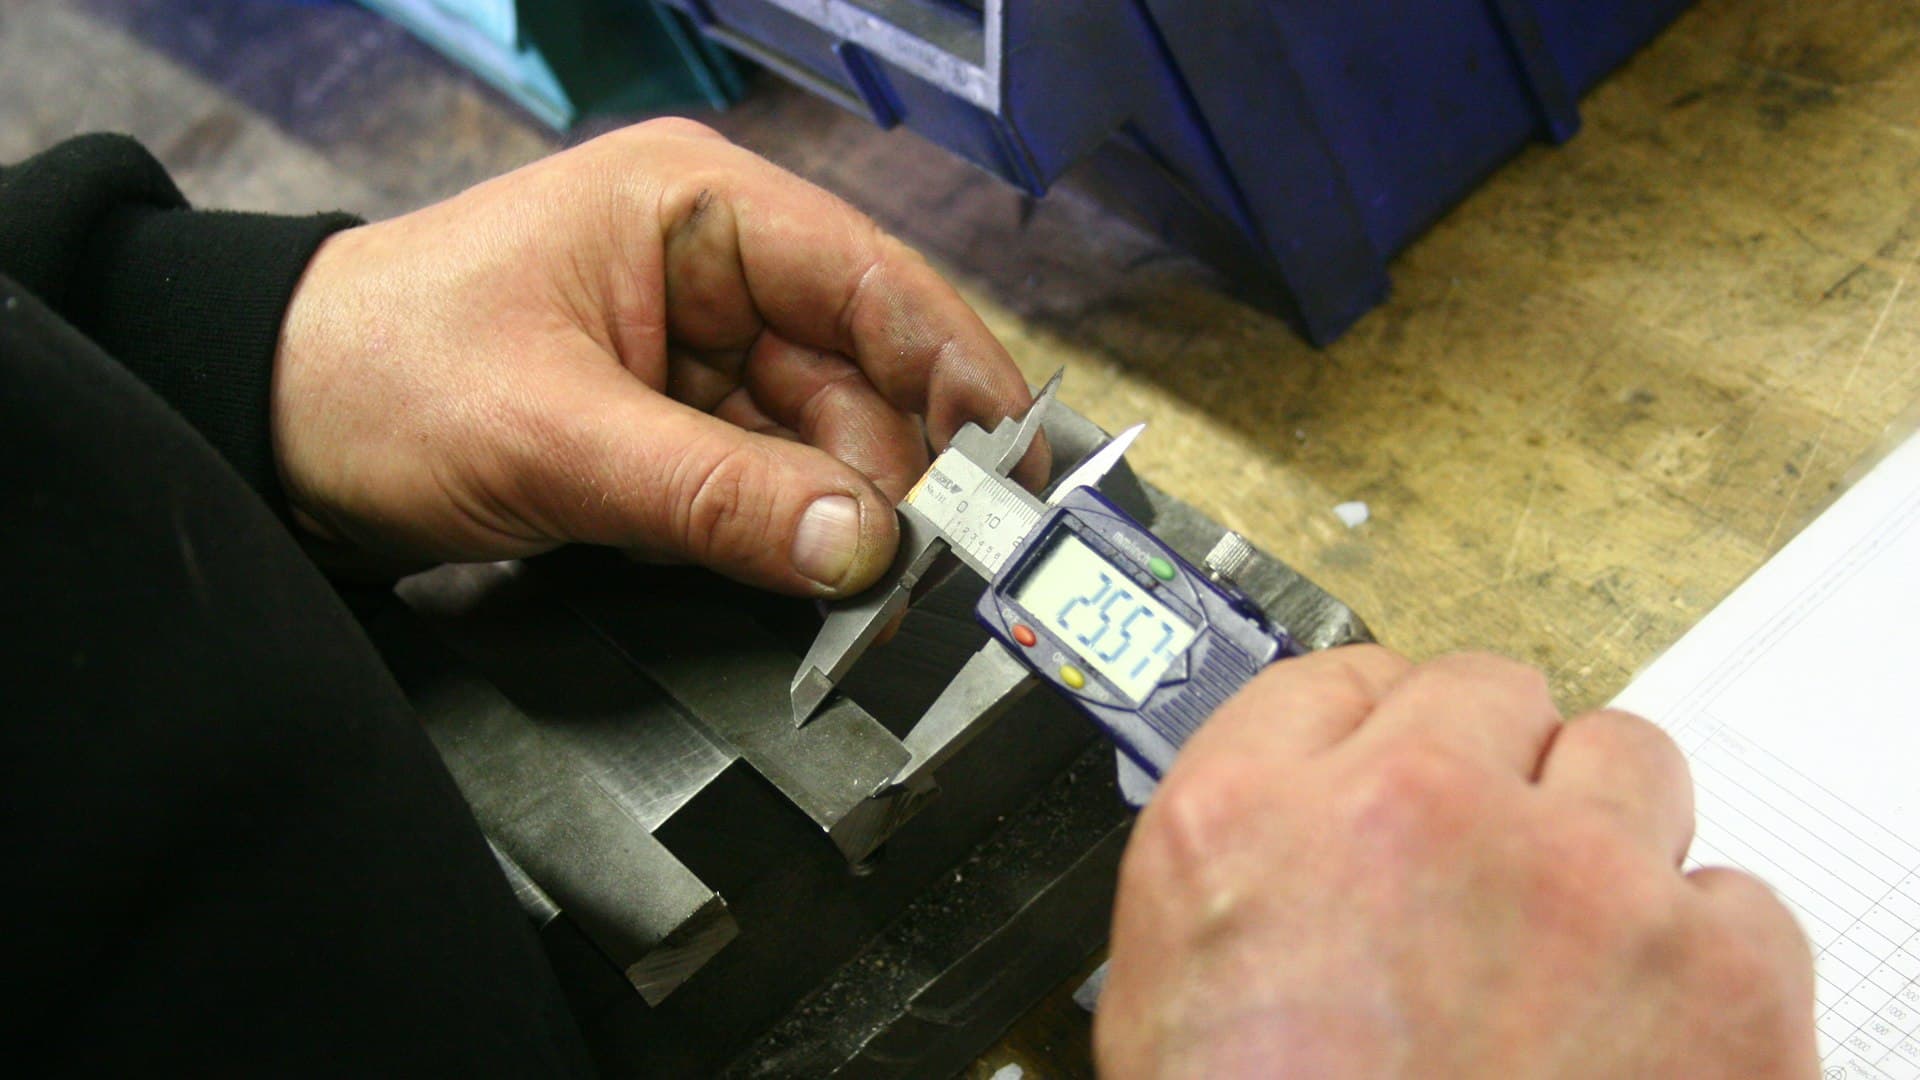
L'ingénierie qualité est largement comprise comme du contrôle, ce qui est à peu près l'inverse de l'objet réel de cette discipline.
Trier est le contrôle le plus coûteux qui soit
La logique de l'inspection en fin de ligne est simple et l'économie est catastrophique.
Vous avez déjà payé pour le défaut. Matière, temps machine, main-d'œuvre et énergie ont été consommés pour produire quelque chose que vous allez rebuter ou retoucher.
La retouche coûte plus cher que bien faire du premier coup. Elle n'est pas planifiée, hors ligne et souvent manuelle.
L'inspection est imparfaite. L'inspection visuelle humaine d'articles répétitifs manque des défauts à des taux systématiquement supérieurs à ce que les responsables supposent, et l'effet s'aggrave avec la fatigue, les faibles taux de défauts et la pression du temps. C'est le même problème de taux de base et de vigilance que dans l'article sur la vision par ordinateur.
Cela ne dit rien sur la cause. Un tas de rebuts est un symptôme. Il ne dit pas quelle variable a bougé.
L'inspection trouve des défauts que vous avez déjà payé pour créer, de façon imparfaite, sans vous dire pourquoi ils sont apparus.
L'alternative n'est pas moins de contrôle. C'est comprendre le process assez bien pour qu'il produise des pièces conformes, et utiliser la mesure pour le confirmer plutôt que pour filtrer.
Ce que couvre cette direction
Le périmètre : assurance et contrôle qualité, analyse de défaillance, AMDEC, maîtrise statistique de la qualité, fiabilité et certification.
Quatre domaines.
Maîtrise statistique des processus. Comprendre la variation, distinguer la variation normale d'un changement réel, et savoir quand intervenir et quand ne pas le faire.
Capabilité process. Un process peut-il tenir la spécification de façon constante, traité ci-dessous.
Méthodes de risque. AMDEC et plan de surveillance, réalisés avant que les problèmes surviennent.
Fiabilité. Comment les produits tombent en panne dans le temps, une discipline différente de la conformité en production.
La capabilité process, qui change la conversation
Le concept le plus utile de cette direction, celui qui fait passer la qualité du réactif au préventif.
La capabilité compare la dispersion réelle d'un process à la largeur de la spécification qu'il doit tenir.
Trois choses qu'elle vous dit que l'inspection ne peut pas dire.
Si la conformité est due à la chance. Un process dont la dispersion naturelle est plus large que la spécification produira des défauts, quelle que soit l'attention avec laquelle on le surveille. L'inspecter davantage ne change rien ; cela change seulement combien de mauvaises pièces atteignent le client.
Si le process est centré. Un process capable mais décentré produit des défauts d'un côté alors que la dispersion est correcte. Le remède est un réglage, pas un resserrement.
Quoi faire à ce sujet. Si le process ne peut pas tenir la spécification, les options sont réduire la variation, recentrer, élargir la spécification si le besoin le permet, ou changer de process. Les quatre sont des décisions d'ingénierie, et aucune n'est plus d'inspection.
Cela rejoint aussi l'article sur l'ingénierie de fabrication : une tolérance spécifiée plus serrée que ce que le process peut tenir garantit un problème qualité permanent, créé dès la conception.
L'analyse du système de mesure, l'étape que tout le monde saute
Mérite sa propre section, car la sauter invalide tout ce qui suit.
Chaque mesure contient de la variation issue du process et de la variation issue de la mesure elle-même : l'instrument, la méthode, le montage, l'environnement et la personne qui la prend.
Quatre conséquences quand la variation de mesure est grande par rapport à la variation du process.
Des bonnes pièces sont rejetées et des mauvaises acceptées, parce que c'est la lecture, pas la pièce, qui a déterminé la décision.
Les cartes de contrôle montrent une variation qui n'est pas dans le process, ce qui produit des ajustements en réponse au bruit, ce qui augmente la variation réelle. C'est l'une des façons les plus fiables d'aggraver un process stable.
Les études de capabilité ne veulent rien dire. Vous mesurez autant l'instrument que le process.
Les projets d'amélioration poursuivent des fantômes. Des mois passés à enquêter sur une variation qui se trouvait dans le système de mesure.
Le point pratique est que l'analyse du système de mesure prend un jour ou deux et est sautée sans arrêt, généralement parce que l'instrument est supposé fiable. Ce n'est souvent pas le cas, en particulier pour les mesures manuelles et les caractéristiques proches de la limite de résolution de l'instrument.
Où cela se situe dans le domaine
Ingénierie qualité et fiabilité est la sixième des dix directions du domaine Advanced Manufacturing d'Astra Trainer, en lien avec le lean et le Six Sigma pour la boîte à outils statistique, avec l'ingénierie de fabrication pour les décisions de tolérance et de process, et avec la maintenance et la gestion des actifs pour l'état de l'équipement.
Elle se connecte aussi vers l'extérieur aux matériaux avancés pour l'analyse de défaillance, et à la médecine et healthtech ou à l'espace et l'aérospatiale là où s'appliquent des systèmes qualité réglementés. Les partenaires de la fabrication réglementée calibrent généralement la qualité aux côtés de la direction réglementaire pertinente. Vous pouvez voir les dix directions ici.
L'AMDEC bien faite et l'AMDEC faite comme un formulaire
L'analyse des modes de défaillance et de leurs effets est exigée dans plusieurs industries et n'est bien réalisée que dans une minorité de cas.
Bien faite, c'est une conversation structurée tenue avant le gel d'une conception ou d'un process, avec des personnes qui connaissent le produit, le process, l'équipement et ce qui s'est déjà mal passé. Elle demande ce qui pourrait tomber en panne, ce qui se passerait, à quel point c'est probable, si ce serait détecté, et ce qui devrait changer. Sa valeur réside dans la conversation et dans les changements qu'elle produit.
Faite comme un formulaire, elle est complétée après que la conception est figée, par une seule personne, pour satisfaire une exigence client, avec des indices de risque reconstruits à rebours pour tomber sous un seuil afin qu'aucune action ne soit nécessaire.
Trois tests pour savoir laquelle vous avez.
Quand a-t-elle été faite ? Après le gel de la conception signifie qu'elle ne peut rien changer.
Qui était dans la salle ? Un ingénieur seul remplissant un tableur n'est pas une analyse.
Qu'est-ce qui a changé à cause d'elle ? Si rien, c'était de la documentation.
La même distinction s'applique aux plans de surveillance, qui sont soit une description de la façon dont le process est réellement maîtrisé, soit un document produit pour l'audit.
Les métiers, nommés
Ingénieurs qualité. Capabilité process, résolution de problèmes et prévention.
Ingénieurs qualité fournisseurs. Là où une grande part des défauts prend naissance et où la prévention est la moins chère.
Spécialistes métrologie et étalonnage. La capacité de mesure, dont tout ce qui précède dépend.
Ingénieurs fiabilité. Prédiction de durée de vie, essais accélérés et analyse des défaillances terrain.
Contrôleurs qualité. La population la plus nombreuse.
Analystes de défaillance. Déterminer pourquoi quelque chose s'est cassé, en lien avec le domaine des matériaux.
Personnel systèmes qualité et conformité pour les environnements réglementés.
Ingénieurs qualité client, traitant les problèmes terrain et les retours, là où vivent les vraies données de défaut.
Qui peut être formé pour ce métier
Les contrôleurs qualité. La reconversion la plus solide. Ils savent quels défauts reviennent, lesquels sont cosmétiques et lesquels comptent, et quelles machines les produisent. Ajouter la méthode statistique transforme cela en une capacité à prévenir plutôt qu'à détecter.
Les opérateurs machine. Savent quand le process dérive avant n'importe quelle carte, et on leur enseigne rarement ce que signifie la carte ou on ne leur donne pas l'autorité d'agir.
Les techniciens métrologie et étalonnage. Vers l'analyse du système de mesure, directement adjacente et chroniquement négligée.
Les ingénieurs de fabrication. Vers la capabilité et le plan de surveillance.
Le personnel de maintenance. L'état de l'équipement entraîne la variation du process, et le lien est rarement établi explicitement.
Les data analysts. Vers l'analytique qualité, ayant besoin du contexte process qui rend une corrélation significative.
Systèmes qualité réglementés. Le management de la qualité dans les dispositifs médicaux, les produits pharmaceutiques, l'aérospatiale, l'automobile et l'alimentaire fonctionne sous des normes et une réglementation spécifiques, avec des exigences de validation, de gestion des changements, de traçabilité et de conservation des enregistrements ayant un poids légal. La certification à une norme qualité est détenue par une organisation après audit. La formation développe la capacité d'ingénierie qualité et la connaissance des cas où ces obligations s'appliquent. Elle ne confère ni certification, ni qualification d'auditeur, ni autorité d'approuver un changement de produit ou de process dans un environnement réglementé.
Ce qu'il faut retenir
L'inspection trouve des défauts déjà payés, de façon imparfaite, et ne dit rien sur la cause.
La capabilité process répond à la question de savoir si le process peut tenir la spécification tout court, une question différente et meilleure.
L'analyse du système de mesure prend un jour ou deux, est sautée sans arrêt, et invalide tout ce qui suit quand elle est fausse.
Ajuster en réponse au bruit de mesure aggrave un process stable, un échec courant et invisible.
Et vos contrôleurs savent quels défauts comptent. Donnez-leur la méthode statistique et ils deviennent les personnes qui les préviennent.
Pourquoi l'inspection en fin de ligne est-elle un contrôle faible ?
Parce que le défaut a déjà été payé, la retouche n'est pas planifiée et coûte cher, l'inspection visuelle humaine manque plus de défauts que les responsables ne le supposent, et un tas de rebuts n'identifie pas de cause.
Que vous dit la capabilité process ?
Si le process peut tenir la spécification tout court, et s'il est centré. Un process dont la dispersion naturelle dépasse la spécification produira des défauts quelle que soit l'attention avec laquelle on le surveille.
Pourquoi l'analyse du système de mesure compte-t-elle ?
Parce que la variation de mesure contamine chaque conclusion. Elle fait rejeter des bonnes pièces, fait apparaître du bruit sur les cartes de contrôle, invalide les études de capabilité, et envoie les projets d'amélioration après une variation qui n'a jamais existé dans le process.
Comment distinguer une vraie AMDEC d'un formulaire ?
Demandez quand elle a été faite, qui était dans la salle, et ce qui a changé à cause d'elle. Complétée après le gel de la conception, par une seule personne, sans changement résultant, signifie que c'était de la documentation.
Qui se reconvertit vers l'ingénierie qualité ?
Les contrôleurs, qui savent quels défauts reviennent et comptent ; les opérateurs, qui sentent la dérive avant la carte ; et les techniciens métrologie vers l'analyse du système de mesure.