
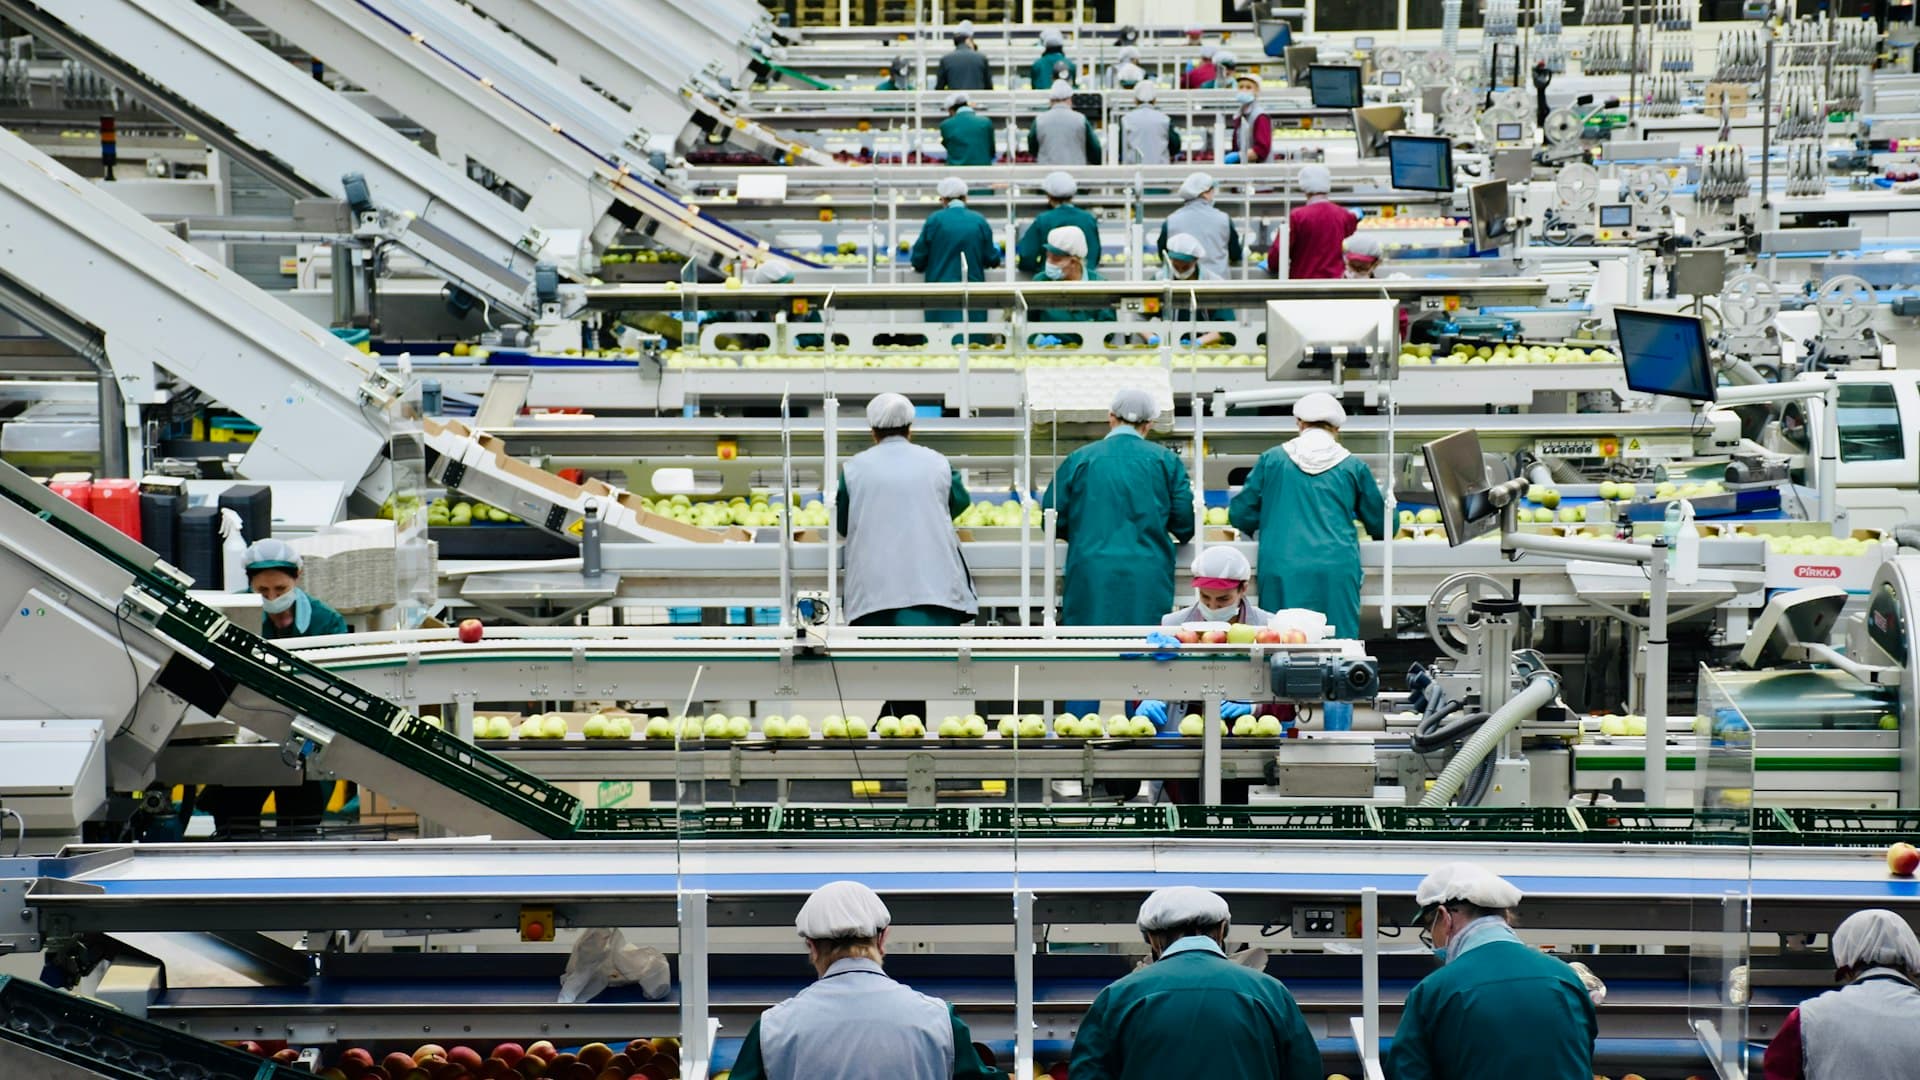
Peu d'approches de management ont été adoptées aussi largement, ni aussi mal, que le lean.
Les tableaux que personne ne met à jour
Le schéma est reconnaissable dans presque toute usine ayant mené une démarche.
Des tableaux au mur avec les chiffres du trimestre dernier. Des tableaux d'ombre avec des silhouettes pour des outils rangés ailleurs. Des documents de travail standardisé dans un classeur que personne n'a ouvert. Un chantier kaizen qui a produit des actions sans responsable. Des marquages au sol qui ne correspondent plus à l'agencement.
Tout ce qui était visible dans le lean a été installé. Rien de ce qui était invisible n'a été construit.
Trois raisons à cela, et aucune ne tient à une résistance des équipes.
Les outils ont été traités comme la finalité. Les contrôles visuels et le travail standardisé sont les artefacts d'une pratique. Installer les artefacts sans la pratique produit de la décoration.
Cela a été fait aux gens plutôt qu'avec eux. Une équipe externe cartographie le processus, le redessine et le transmet. Les personnes qui font le travail n'ont pas été consultées, ne se l'approprient pas, et reviennent aux anciennes habitudes dès que l'attention se déplace.
Aucun temps n'a été accordé. L'amélioration demande du temps qui ne produit pas, et une usine tournant à pleine capacité sans marge ne peut pas s'améliorer, seulement se conformer.
Ce que couvre cette direction
Le périmètre : réduction du gaspillage, amélioration des processus, maîtrise statistique, Kaizen et excellence opérationnelle.
Quatre domaines.
Flux et gaspillage. Voir le processus comme un mouvement de matière et d'information, et identifier ce qui n'apporte pas de valeur.
Stabilité et travail standardisé. Rendre le processus reproductible avant d'essayer de l'améliorer, l'étape la plus souvent sautée.
Résolution de problèmes. Des méthodes structurées pour trouver la cause plutôt que traiter le symptôme.
Méthodes statistiques. Capabilité process, cartes de contrôle et plans d'expériences, où vit le Six Sigma.
Outils contre pratique
La distinction qui détermine si une démarche survit.
Les outils sont les choses visibles : cartographies de flux de valeur, 5S, kanban, travail standardisé, cartes de contrôle, rapports A3.
La pratique est plus difficile à photographier. Les gens sur le terrain remarquent les problèmes et sont censés les résoudre. Des superviseurs qui répondent à un problème signalé au lieu de l'absorber. Des petits changements fréquents plutôt que des grands changements occasionnels. Aller voir sur place plutôt que discuter en salle.
Quatre conditions pour que la pratique existe.
Du temps. Pas beaucoup, mais un peu, protégé et régulier.
La permission. De changer quelque chose sans validation interminable, dans des limites définies.
La réponse. Quand quelqu'un signale un problème et que rien ne se passe, il arrête d'en signaler. Ce seul comportement tue plus de démarches d'amélioration que tout autre.
La compétence. La résolution structurée de problèmes s'apprend, elle n'est pas innée, et attendre des gens qu'ils la pratiquent sans la leur enseigner est un échec courant et injuste.
Remarquez que trois des quatre conditions sont des comportements de superviseur. La capacité qui fait fonctionner le lean se trouve dans l'encadrement de proximité, et les organisations forment des ceintures à la place.
Où cela se situe dans le domaine
Lean manufacturing et Six Sigma est la quatrième des dix directions du domaine Advanced Manufacturing d'Astra Trainer, en lien avec l'ingénierie qualité et la fiabilité pour la couche statistique, avec l'ingénierie manufacturière pour le flux et l'agencement, et avec la chaîne d'approvisionnement et les opérations de production pour la moitié planification.
Parce que la pratique dépend du comportement du superviseur plutôt que des outils, les partenaires la calibrent souvent avec l'univers leadership du catalogue grand public. Les leçons durent cinq minutes et fonctionnent sur téléphone, ce qui convient à des personnes dont le temps d'amélioration se compte en minutes plutôt qu'en jours. Vous pouvez voir les dix directions ici.
Où le Six Sigma est vraiment le bon outil
Cela mérite d'être précisé, car le Six Sigma est à la fois surappliqué et injustement rejeté.
C'est la bonne approche pour une catégorie précise de problème : un problème de variation dont la cause est réellement inconnue et dont les données permettant de la trouver peuvent être recueillies.
Quatre conditions qui le rendent pertinent.
La sortie varie et vous ne savez pas pourquoi. Si vous le savez, corrigez-le. La méthode structurée est faite pour quand la cause n'est pas apparente.
Plusieurs facteurs peuvent interagir. Les plans d'expériences surpassent réellement le fait de changer une chose à la fois, et c'est là que la machinerie statistique se justifie.
Le problème vaut l'effort. Un projet complet prend des mois. L'appliquer à quelque chose qu'un technicien pourrait corriger en un après-midi gaspille les deux.
La mesure est fiable. Si le système de mesure est la source de la variation, chaque conclusion est fausse. L'analyse du système de mesure existe pour cela et elle est sans cesse sautée.
Où c'est le mauvais outil : les problèmes évidents, les problèmes de flux, les problèmes où les données n'existent pas, et les problèmes organisationnels déguisés en problèmes de processus. Appliquer la méthode à ces cas produit de longs projets aux résultats modestes, d'où vient la réputation.
Le système de ceintures, sans détour
La structure de certification mérite un traitement direct, car elle est largement mal comprise.
La certification par ceinture signale une formation suivie. Selon le prestataire, elle peut, ou non, exiger un projet mené à terme avec des économies vérifiées. La variation entre prestataires est importante et la certification elle-même n'indique pas laquelle.
Il n'existe pas d'organisme régulateur unique. Contrairement à l'inscription au tableau de l'ordre des ingénieurs ou à la certification en soudage, la certification Six Sigma est délivrée par de nombreuses organisations selon de nombreuses normes, ce qui signifie qu'une ceinture sur un CV en dit moins qu'il n'y paraît.
La compétence vient des projets, pas des cours. Quelqu'un qui a mené plusieurs vrais projets avec un mentor est compétent. Quelqu'un qui a réussi un examen ne l'est pas forcément.
Les organisations sur-certifient. Former un grand nombre de ceintures vertes qui ne mèneront jamais de projet produit un coût et aucune compétence, et c'est une façon courante de dépenser un budget de formation sans rien à montrer.
La version utile, c'est moins de personnes formées plus en profondeur, chacune avec de vrais projets et un mentor, plus une capacité de base de résolution de problèmes répandue largement chez les superviseurs et les opérateurs. C'est l'inverse de la façon dont la plupart des démarches sont structurées.
Les métiers, nommés
Ingénieurs et responsables amélioration continue.
Ceintures noires. Spécialistes de l'amélioration à temps plein, là où le rôle est réellement doté en ressources.
Ingénieurs industriels. Flux, agencement et capacité, avec un recouvrement substantiel avec cette direction.
Superviseurs de production. Là où la pratique vit ou meurt.
Ingénieurs qualité. Partageant la boîte à outils statistique.
Responsables d'exploitation. Qui décident si le temps d'amélioration est protégé.
Responsables de flux de valeur, là où l'organisation est structurée ainsi.
Qui peut être formé pour ce métier
Les superviseurs de production. Le groupe au retour le plus élevé, car leur réponse à un problème signalé détermine si quelqu'un en signalera un autre. La résolution structurée de problèmes associée aux comportements ci-dessus change plus de choses qu'un programme de ceintures.
Les opérateurs. Ils connaissent les problèmes en détail et ne se voient presque jamais enseigner une méthode pour les résoudre. Une capacité de base de résolution de problèmes largement répandue vaut plus qu'une capacité approfondie concentrée sur quelques-uns.
Les ingénieurs qualité. Ils détiennent déjà les statistiques, et ont besoin des couches flux et pratique.
Le personnel de maintenance. La résolution structurée de problèmes s'applique directement aux pannes récurrentes, et se relie à la direction maintenance.
Les planificateurs et ordonnanceurs. La pensée flux est leur sujet, vu sous un autre angle.
Le personnel de bureau et administratif. L'amélioration des processus s'applique en dehors de la production, et les processus transactionnels concentrent souvent le plus gros gisement de gaspillage jamais traité.
Où l'amélioration rencontre la réglementation. Les changements de processus dans la fabrication réglementée, y compris pharmaceutique, dispositifs médicaux, alimentaire et aérospatiale, sont soumis à la gestion des changements et peuvent nécessiter une validation ou une notification réglementaire. Une amélioration mise en œuvre sans suivre la gestion des changements est un manquement à la conformité, quel que soit son mérite. La formation développe la capacité d'amélioration et la connaissance des cas où la gestion des changements s'applique. Elle n'autorise aucune modification de processus dans un environnement réglementé.
Ce qu'il faut retenir
Le lean échoue quand les artefacts sont installés sans la pratique, et la pratique a besoin de temps, de permission, de réponse et de compétence.
Trois de ces quatre éléments sont des comportements de superviseur, ce qui signifie que l'encadrement de proximité est là où la capacité doit se trouver, et là où elle est le moins souvent construite.
Quand un problème signalé ne produit aucune réponse, les gens arrêtent d'en signaler. Ce seul comportement met fin à plus de démarches que la résistance.
Le Six Sigma est adapté aux problèmes de variation à cause inconnue, avec une mesure fiable et une valeur suffisante pour justifier des mois de travail. Ailleurs, c'est le mauvais outil.
Et la certification par ceinture signale une formation plutôt qu'une compétence, les normes varient largement, et sur-certifier des ceintures vertes qui ne mèneront jamais de projet dépense un budget sans rien construire.
Pourquoi les démarches lean échouent-elles ?
Parce que les outils visibles sont installés sans la pratique qui les sous-tend. La pratique exige du temps protégé, la permission de changer les choses, des superviseurs qui répondent aux problèmes signalés, et une compétence de résolution de problèmes enseignée.
Qu'est-ce qui tue le plus vite l'amélioration ?
Un problème signalé qui ne produit aucune réponse. Les gens arrêtent d'en signaler, et la démarche devient de la conformité plutôt que de l'amélioration.
Quand le Six Sigma est-il le bon outil ?
Pour un problème de variation dont la cause est réellement inconnue, où plusieurs facteurs peuvent interagir, où la valeur justifie des mois de travail, et où le système de mesure est fiable.
La certification par ceinture a-t-elle un sens ?
Elle signale une formation suivie. Il n'existe pas d'organisme régulateur unique, les normes varient largement entre prestataires, et la compétence vient de projets menés à terme avec un mentor plutôt que d'un examen.
Qui faut-il former en priorité ?
Les superviseurs de production d'abord, car leur comportement détermine si la pratique existe, puis les opérateurs avec une méthode de résolution de problèmes de base largement répandue plutôt qu'une compétence approfondie concentrée sur quelques-uns.