
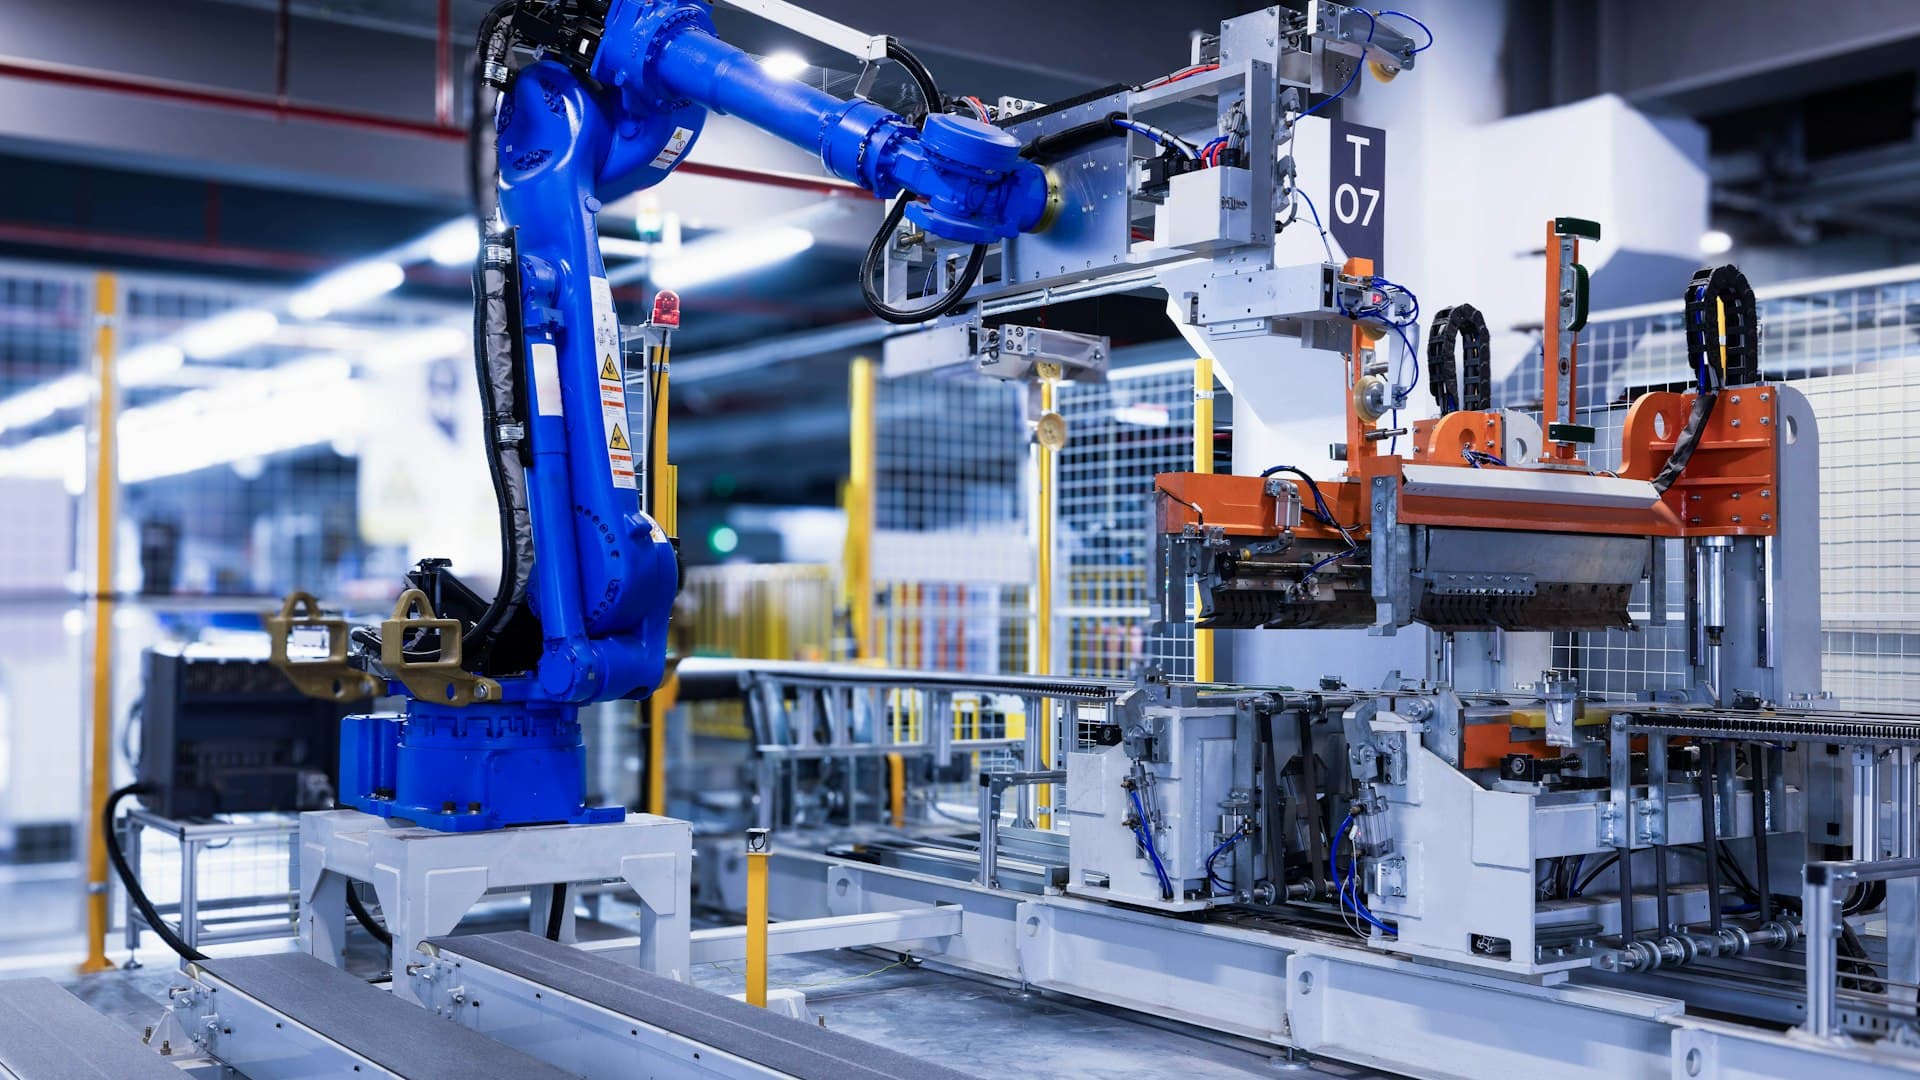
La robotique industrielle est la partie la plus mature commercialement de ce domaine, et celle où l'écart entre l'attente et le résultat se mesure le plus régulièrement.
Quatre-vingts pour cent dans cinq pays
Le *Future of Jobs Report 2025* du Forum économique mondial relève que 80 % des installations mondiales de robots industriels se concentrent dans cinq pays seulement.
Ce chiffre se lit généralement comme un indicateur de compétitivité industrielle. Pour la planification des effectifs, il dit quelque chose de plus précis.
L'expérience pratique de l'intégration s'accumule là où se trouvent les installations. Si vous construisez cette compétence en dehors de ces cinq pays, vous êtes en concurrence pour un savoir-faire qui existe surtout ailleurs.
Trois conséquences.
Recruter des intégrateurs expérimentés est difficile sur les marchés à faible densité, car moins de personnes ont mis en service de nombreuses cellules.
Le support des fournisseurs y est plus limité, ce qui oblige à faire davantage en interne.
Former le personnel existant n'est pas l'option la moins chère, c'est l'option disponible. C'est le même constat structurel que dans les articles sur les semi-conducteurs et l'énergie : quand le travail est géographiquement fixe et que les personnes expérimentées sont ailleurs, la main-d'œuvre locale constitue l'offre.
Par ailleurs, le WEF indique que 58 % des employeurs s'attendent à ce que robots et systèmes autonomes transforment leur activité d'ici 2030, et le Bureau of Labor Statistics américain prévoit une croissance d'environ 11 % de l'emploi des ingénieurs industriels d'ici 2034.
Ce que couvre cette direction
Le périmètre : robots sur la ligne, manipulateurs, cellules robotisées, programmation, sécurité et intégration.
Quatre domaines.
Types de robots et sélection. Bras articulés, SCARA, delta, portique et robots collaboratifs, et l'art d'adapter charge utile, portée, vitesse et précision à une application.
La programmation. Boîtier d'apprentissage, programmation hors ligne et simulation, et cette réalité propre à chaque fournisseur : les compétences ne se transfèrent pas proprement d'un constructeur à l'autre.
La conception de cellule. Implantation, montage, présentation des pièces, effecteurs, protections et flux matière. Là où va l'essentiel de l'effort d'ingénierie.
Sécurité et intégration. Évaluation des risques, mesures de protection, et connexion de la cellule au reste de l'usine. La sécurité fait l'objet de sa propre direction plus loin dans ce domaine.
L'économie qui décide si ça fonctionne
La partie qui détermine le plus la réussite d'un programme d'automatisation, et celle que comprennent le moins souvent ceux qui l'approuvent.
Le robot n'est qu'une minorité du coût. Montage, outillage, effecteurs, équipements de sécurité, automatismes, main-d'œuvre d'intégration et mise en service dominent généralement le projet. Un dossier économique fondé sur le prix du robot se trompe d'un ordre de grandeur.
C'est le taux d'utilisation qui décide de la rentabilité, pas le temps de cycle. Une cellule plus rapide qu'un opérateur mais disponible seulement 60 % du temps, à cause des pannes, des changements de série et de l'approvisionnement en pièces, ne tiendra pas son dossier économique. La disponibilité est la variable qui compte, et c'est celle que ne montre jamais la démonstration du fournisseur.
Le coût du changement de série est généralement sous-estimé. Si la cellule a besoin de nouveaux montages et d'une reprogrammation pour chaque variante de produit, et que l'usine gère de nombreuses variantes, la capacité réelle est bien inférieure au calcul théorique.
La capacité de maintenance détermine le coût sur la durée de vie. Une cellule qui nécessite un ingénieur externe pour chaque panne connaît des arrêts qui se mesurent en jours plutôt qu'en heures.
Chacun de ces points est une question de personnel déguisée en question financière. La disponibilité vient de personnes capables de diagnostiquer. Le coût de changement de série vient de personnes capables de reprogrammer et de remonter les outillages. Le coût de maintenance dépend simplement d'avoir quelqu'un ou non.
La place de cette direction dans le domaine
La robotique industrielle est la quatrième des neuf directions du domaine Robotique et systèmes autonomes d'Astra Trainer. Elle s'appuie sur l'ingénierie robotique, la mécatronique et les systèmes de contrôle, et alimente l'interaction homme-robot et la sécurité des robots.
C'est la direction le plus souvent associée au domaine Fabrication avancée, où Automatisation et contrôle industriels couvre la couche automates et ligne, Ingénierie qualité et fiabilité couvre le régime d'inspection, et Maintenance et gestion des actifs couvre le maintien en fonctionnement de la cellule. Pour une usine qui automatise sa production, cette combinaison est le programme réaliste. Les leçons durent cinq minutes, ce qui convient à un changement d'équipe. Vous pouvez consulter les neuf directions ici.
Pourquoi les PME industrielles peinent
Cela mérite sa propre section, car l'explication habituelle est erronée.
L'explication courante veut que les petits industriels n'aient pas les moyens d'acheter des robots. Le coût du matériel a baissé et le financement est disponible : l'accessibilité financière est donc rarement la contrainte limitante.
Les véritables contraintes sont différentes.
Une forte diversité de produits. L'économie classique de l'automatisation suppose un volume élevé et peu de variété. Une usine qui fabrique de nombreux produits en petites séries subit des coûts de changement de série qui ruinent le dossier économique.
Aucune compétence interne. Sans quelqu'un capable de reprogrammer et de remonter les outillages, chaque changement de produit devient une intervention externe. La cellule enferme en pratique l'usine dans les produits pour lesquels elle a été conçue.
La ressource rare est l'ingénierie, pas le capital. Les petits industriels ont peu d'ingénieurs, et ces ingénieurs sont déjà occupés par la production. Un projet d'automatisation entre en concurrence avec le maintien en fonctionnement de l'usine.
La concentration du risque. Un projet raté représente une part bien plus grande du budget et de la crédibilité que pour une grande entreprise, ce qui rend les décideurs prudents d'une manière qui ressemble à du conservatisme mais qui est en réalité rationnelle.
L'implication pour les équipes est directe : pour un petit industriel, le geste le plus rentable consiste généralement à construire la capacité de reprogrammer et d'entretenir les cellules en interne, avant ou en parallèle de l'achat de nouvelles machines. Construire la compétence d'abord change ce à quoi le matériel peut servir.
Les métiers, nommément
Programmeurs de robots. Spécifiques à chaque fournisseur, certifiables, la porte d'entrée la plus accessible du secteur.
Ingénieurs automatisme et contrôle-commande. La couche automates, sécurité et intégration de ligne.
Concepteurs de cellules et ingénieurs mécaniques pour l'automatisation. Montage, outillage et effecteurs. Sous-valorisés et pourtant décisifs.
Techniciens de maintenance robotique. Une pénurie croissante à mesure que le parc installé vieillit, et le rôle qui détermine la disponibilité.
Spécialistes de la programmation hors ligne et de la simulation. Ils valident les cellules avant leur construction, ce qui réduit le temps et le risque de mise en service.
Intégrateurs systèmes et ingénieurs projet.
Spécialistes de la sécurité machine. Évaluation des risques et mesures de protection, traitées dans leur propre direction.
Ingénieurs de production qui comprennent ce qui peut réalistement être automatisé dans leur propre procédé.
Qui peut être formé pour ce métier
Les opérateurs de production sur lignes automatisées. Le vivier le plus négligé. Ils connaissent la variabilité des produits, les schémas de panne et les solutions de contournement — la connaissance qui détermine si la conception d'une cellule fonctionnera réellement. Y ajouter la programmation de robots produit des personnes capables d'ajuster une cellule pour une nouvelle variante sans intervention externe.
Les techniciens de maintenance. Vers la maintenance et le diagnostic robotique, le levier de la disponibilité.
Les programmeurs et régleurs CNC. Ils raisonnent déjà en repères de coordonnées, décalages, outillage et procédé — l'essentiel de la programmation de robots, conceptuellement.
Les outilleurs. Vers la conception de montages et d'effecteurs, où leur jugement en fabrication d'outillages s'applique directement et reste réellement rare.
Les électriciens. Vers le câblage des automatismes et des cellules, puis vers l'ingénierie automatisme.
Les soudeurs. Vers la programmation de soudage robotisé, où savoir ce qu'exige une bonne soudure est précisément ce qui manque à un programmeur sans expérience de soudage.
Les robots industriels sont des machines dangereuses, et les règles ne sont pas de simples recommandations. Les installations robotisées exigent une évaluation des risques documentée et des mesures de protection appropriées au titre de la réglementation sur la sécurité des machines. Entrer dans une cellule robotisée exige une consignation énergétique ou une procédure de mise en état sûr, et une autorisation du site. Les modes d'apprentissage et de mise en service présentent un risque particulier car les protections normales peuvent être suspendues, et le fonctionnement à vitesse réduite est une mesure d'atténuation, pas une garantie. La formation construit une compréhension technique et des risques. Elle n'autorise ni l'entrée en cellule, ni les travaux de maintenance, ni la modification d'une fonction de sécurité.
Ce qu'il faut en retenir
80 % des installations concentrées dans cinq pays signifie que l'expérience se concentre avec le matériel : former la main-d'œuvre locale est donc la voie disponible, pas seulement la moins chère.
Le robot ne représente qu'une minorité du coût du projet. Montage, outillage, sécurité, intégration et mise en service dominent, et un dossier économique fondé sur le prix du matériel est erroné.
C'est le taux d'utilisation qui décide de la rentabilité. La disponibilité vient de personnes capables de diagnostiquer, et le coût de changement de série vient de personnes capables de reprogrammer.
Les petits industriels sont bloqués par la diversité de produits et l'absence de compétence interne, pas par l'accessibilité financière : construire la compétence d'abord change ce que vaut le matériel.
Et vos opérateurs de ligne savent ce à quoi la cellule sera réellement confrontée. C'est l'information dont l'intégration a le plus besoin, et celle que personne ne collecte.
Pourquoi la concentration dans cinq pays compte-t-elle ?
Parce que l'expérience pratique d'intégration s'accumule là où se trouvent les installations. En dehors de ces marchés, les intégrateurs expérimentés sont rares et le support des fournisseurs plus limité, ce qui rend réaliste de construire la compétence en interne.
Qu'est-ce qui détermine la rentabilité d'un projet d'automatisation ?
Le taux d'utilisation, plus que le temps de cycle. Une cellule rapide mais disponible seulement 60 % du temps ne tient pas son dossier économique, et la disponibilité dépend de la présence sur site de personnes capables de diagnostiquer une panne.
Pourquoi les petits industriels peinent-ils à automatiser ?
La diversité de produits et l'absence de compétence interne, pas l'accessibilité financière. Une forte variété ruine l'économie classique du changement de série, et sans personne capable de reprogrammer et de remonter les outillages, chaque changement de produit exige une intervention externe.
Qui se reconvertit vers la robotique industrielle ?
Les opérateurs de production, qui connaissent la variabilité qui détermine si une cellule fonctionne ; les programmeurs CNC, qui raisonnent déjà en repères de coordonnées et en outillage ; les outilleurs vers le montage ; et les soudeurs vers le soudage robotisé.
Où cela se situe-t-il dans le domaine ?
Quatrième des neuf directions du domaine Robotique et systèmes autonomes d'Astra Trainer, généralement associée à la fabrication avancée. Vous pouvez les consulter ici.