
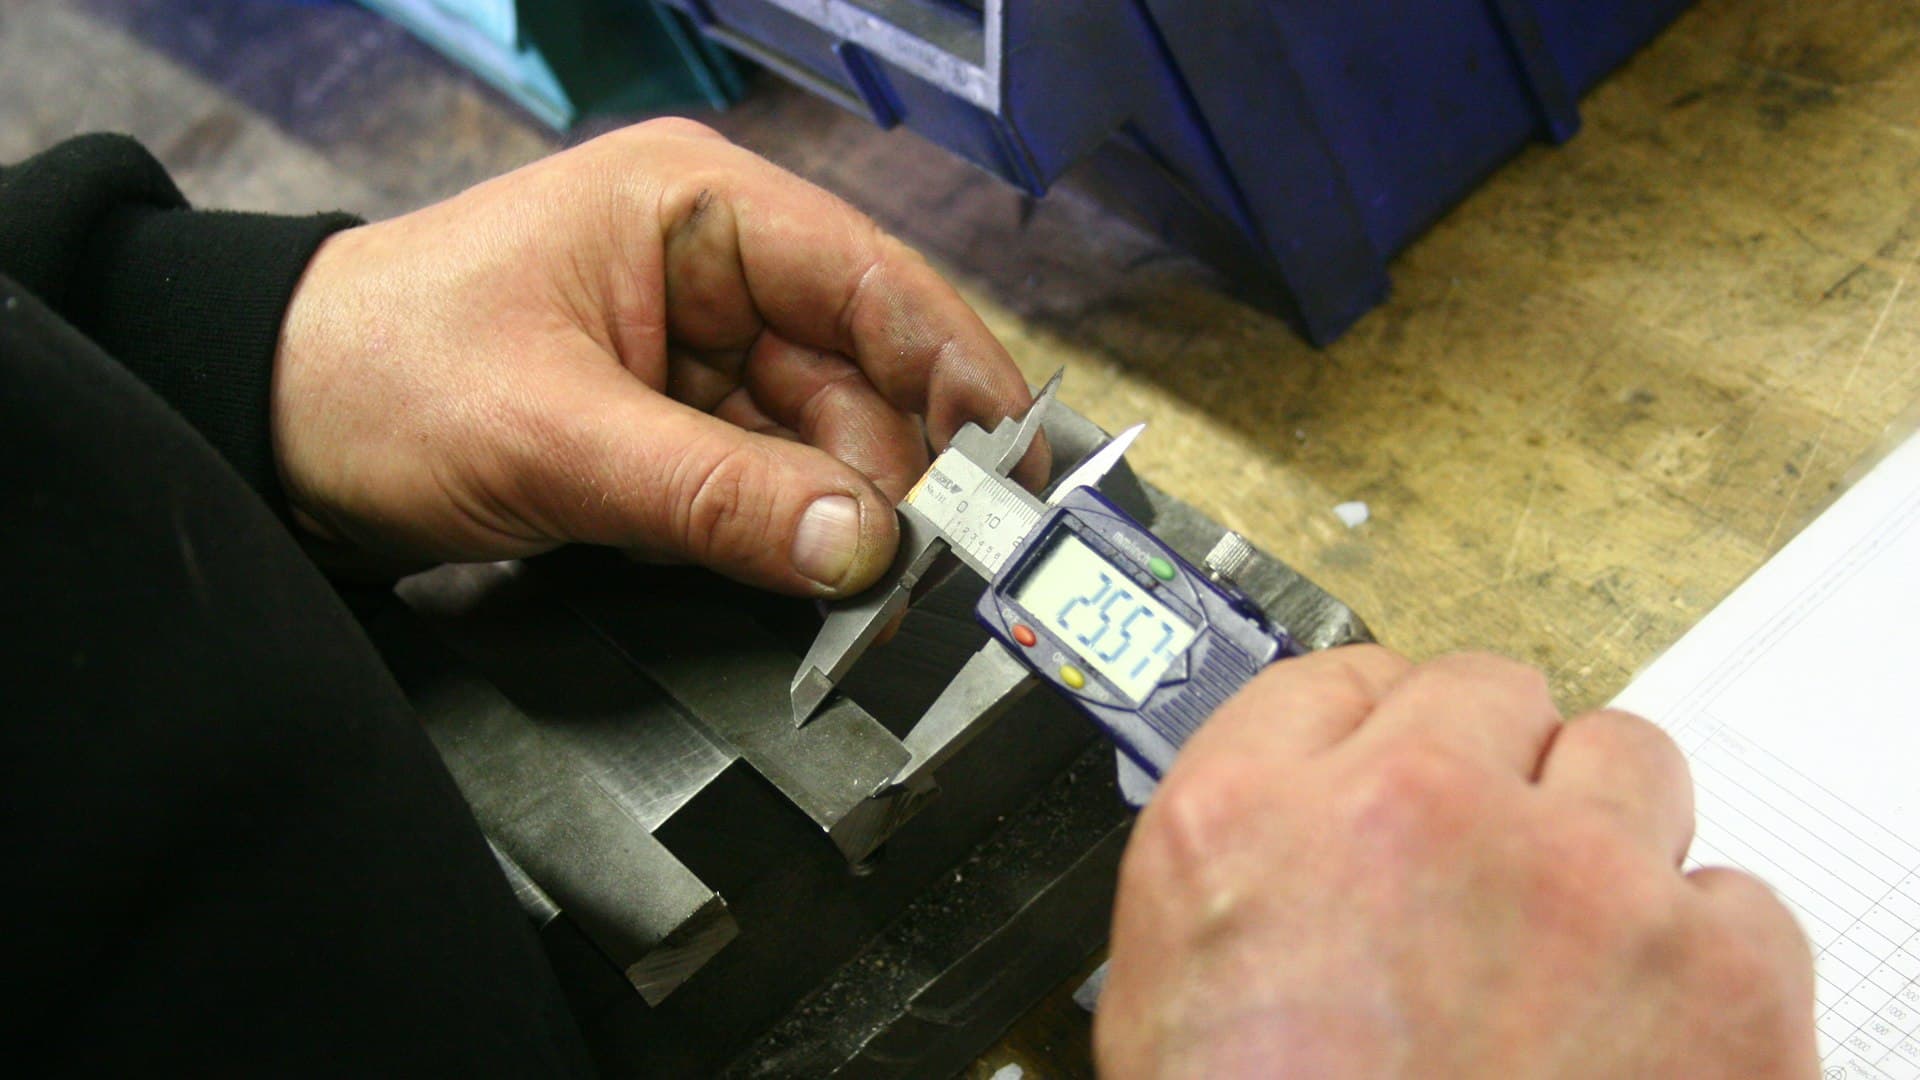
A engenharia da qualidade é amplamente entendida como conferência, o que é praticamente o oposto do propósito da disciplina.
Separar é o controle mais caro que existe
A lógica de inspecionar no final é direta, e a economia dela é terrível.
Você já pagou pelo defeito. Material, tempo de máquina, mão de obra e energia foram consumidos produzindo algo que você vai sucatear ou retrabalhar.
O retrabalho custa mais do que fazer certo da primeira vez. Não é planejado, é feito fora da linha e frequentemente manual.
A inspeção é imperfeita. A inspeção visual humana de itens repetitivos deixa passar defeitos em taxas consistentemente mais altas do que os gestores presumem, e o efeito piora com fadiga, taxas de defeito baixas e pressão de tempo. É o mesmo problema de taxa-base e vigilância que aparece no artigo sobre visão computacional.
Ela não diz nada sobre a causa. Uma pilha de rejeitos é um sintoma. Ela não diz qual variável se moveu.
A inspeção encontra defeitos que você já pagou para criar, de forma imperfeita, sem dizer por que aconteceram.
A alternativa não é conferir menos. É entender o processo o suficiente para que ele produza peças conformes, e usar a medição para confirmar isso, em vez de filtrar.
O que a trilha cobre
O escopo: garantia e controle de qualidade, análise de falhas, FMEA, controle estatístico de qualidade, confiabilidade e certificação.
Quatro áreas.
Controle estatístico de processo. Entender a variação, distinguir variação normal de uma mudança real, e saber quando intervir e quando não.
Capacidade de processo. Se um processo consegue atender à especificação de forma consistente, tratado abaixo.
Métodos de risco. FMEA e planejamento de controle, feitos antes dos problemas ocorrerem.
Confiabilidade. Como os produtos falham ao longo do tempo, uma disciplina diferente da conformidade na produção.
Capacidade de processo, que muda a conversa
O conceito mais útil da trilha, e o que move a qualidade de reativa para preventiva.
Capacidade compara a dispersão do que um processo realmente produz com a largura da especificação que ele precisa atender.
Três coisas que ela diz e a inspeção não consegue dizer.
Se a conformidade é sorte. Um processo cuja dispersão natural é mais larga do que a especificação vai produzir defeitos, não importa o quão de perto seja observado. Inspecionar com mais rigor não muda isso; só muda quantas peças ruins chegam ao cliente.
Se o processo está centrado. Um processo capaz rodando fora do alvo produz defeitos de um lado enquanto a dispersão está ótima. A correção é ajuste, não aperto.
O que fazer a respeito. Se o processo não consegue atender à especificação, as opções são reduzir a variação, recentralizar, alargar a especificação se o requisito permitir, ou trocar o processo. As quatro são decisões de engenharia, e nenhuma delas é mais inspeção.
Isso também se conecta ao artigo de engenharia de manufatura: uma tolerância especificada mais apertada do que o processo consegue sustentar garante um problema de qualidade contínuo, e ele foi criado no projeto.
Análise do sistema de medição, a etapa que todo mundo pula
Merece uma seção própria porque puli-la invalida tudo o que vem depois.
Toda medição contém variação do processo e variação da própria medição: o instrumento, o método, o dispositivo de fixação, o ambiente e a pessoa que mede.
Quatro consequências quando a variação de medição é grande em relação à variação do processo.
Peças boas são rejeitadas e peças ruins são aceitas, porque a leitura, e não a peça, determinou a decisão.
Cartas de controle mostram variação que não está no processo, o que produz ajustes em resposta a ruído, o que aumenta a variação real. É uma das formas mais confiáveis de piorar um processo estável.
Estudos de capacidade perdem o sentido. Você está medindo o instrumento tanto quanto o processo.
Projetos de melhoria perseguem fantasmas. Meses investigando variação que estava no sistema de medição.
O ponto prático é que a análise do sistema de medição leva um ou dois dias e é constantemente pulada, geralmente porque se presume que o instrumento está bom. Frequentemente não está, principalmente em medições manuais e em características perto do limite de resolução do instrumento.
Onde isso se encaixa no domínio
Engenharia da qualidade e confiabilidade é a sexta de dez trilhas no domínio de manufatura avançada da Astra Trainer, conectando-se ao lean e Six Sigma pelo kit de ferramentas estatísticas, à engenharia de manufatura pelas decisões de tolerância e processo, e à manutenção e gestão de ativos pela condição do equipamento.
Também se conecta a materiais avançados pela análise de falhas, e a medicina e healthtech ou espaço e aeroespacial onde se aplicam sistemas de qualidade regulados. Parceiros em manufatura regulada geralmente definem qualidade junto com a trilha regulatória relevante. Veja aqui as dez trilhas.
FMEA feito direito e FMEA feito como formulário
A análise de modos de falha e efeitos é exigida em vários setores e é bem executada em uma minoria dos casos.
Feito direito, é uma conversa estruturada realizada antes de um projeto ou processo ser congelado, com pessoas que conhecem o produto, o processo, o equipamento e o que já deu errado antes. Ela pergunta o que poderia falhar, o que aconteceria, quão provável é, se seria detectado, e o que deveria mudar. Seu valor está na conversa e nas mudanças que ela produz.
Feito como formulário, é preenchido depois que o projeto já está fixado, por uma única pessoa, para satisfazer uma exigência do cliente, com números de risco calculados de trás para frente até caírem abaixo de um limite, de modo que nenhuma ação seja necessária.
Três testes para saber qual dos dois você tem.
Quando foi feito? Depois do congelamento do projeto significa que não pode mudar nada.
Quem estava na sala? Um engenheiro preenchendo uma planilha não é uma análise.
O que mudou por causa dela? Se nada, foi documentação.
A mesma distinção se aplica aos planos de controle, que ou são uma descrição de como o processo é genuinamente controlado, ou um documento produzido para auditoria.
As funções, nomeadas
Engenheiros de qualidade. Capacidade de processo, solução de problemas e prevenção.
Engenheiros de qualidade de fornecedores. Onde nasce grande parte dos defeitos, e onde a prevenção sai mais barata.
Especialistas em metrologia e calibração. Capacidade de medição, da qual tudo acima depende.
Engenheiros de confiabilidade. Previsão de vida útil, testes acelerados e análise de falhas em campo.
Inspetores de qualidade. A maior população.
Analistas de falhas. Determinam por que algo quebrou, conectando-se ao domínio de materiais.
Equipe de sistemas de qualidade e conformidade para ambientes regulados.
Engenheiros de qualidade voltados ao cliente, que tratam problemas de campo e devoluções, onde vivem os dados reais de defeito.
Quem pode ser capacitado para isso
Inspetores de qualidade. A conversão mais forte. Sabem quais defeitos se repetem, quais são cosméticos e quais importam, e quais máquinas os produzem. Somar método estatístico transforma isso em capacidade de prevenir, e não só detectar.
Operadores de máquina. Sabem quando o processo está desviando antes de qualquer carta de controle, e raramente aprendem o que a carta significa ou recebem autoridade para agir.
Técnicos de metrologia e calibração. Para análise do sistema de medição, diretamente adjacente e cronicamente negligenciada.
Engenheiros de manufatura. Para capacidade e planejamento de controle.
Equipe de manutenção. A condição do equipamento impulsiona a variação do processo, e a conexão raramente é feita de forma explícita.
Analistas de dados. Para análise de qualidade, precisando do contexto do processo que dá sentido a uma correlação.
Sistemas de qualidade regulados. A gestão da qualidade em dispositivos médicos, farmacêutica, aeroespacial, automotiva e alimentos opera sob normas e regulamentação específicas, com exigências de validação, controle de mudanças, rastreabilidade e retenção de registros que têm peso legal. A certificação em uma norma de qualidade é mantida por uma organização após auditoria. O treinamento constrói capacidade de engenharia da qualidade e compreensão de onde essas obrigações se aplicam. Ele não confere certificação, qualificação de auditor nem autoridade para aprovar mudanças de produto ou processo em um ambiente regulado.
O que levar disso
A inspeção encontra defeitos que você já pagou, de forma imperfeita, e não diz nada sobre a causa.
A capacidade de processo responde se o processo consegue atender à especificação, o que é uma pergunta diferente e melhor.
A análise do sistema de medição leva um ou dois dias, é constantemente pulada, e invalida tudo o que vem depois quando está errada.
Ajustar em resposta a ruído de medição piora um processo estável, uma falha comum e invisível.
E seus inspetores sabem quais defeitos importam. Dê a eles o método estatístico e eles se tornam as pessoas que os previnem.
Por que a inspeção no fim de linha é um controle fraco?
Porque o defeito já foi pago, o retrabalho não é planejado e é caro, a inspeção visual humana deixa passar mais defeitos do que os gestores presumem, e uma pilha de rejeitos não identifica uma causa.
O que a capacidade de processo diz a você?
Se o processo consegue atender à especificação, e se está centrado. Um processo cuja dispersão natural excede a especificação vai produzir defeitos independentemente de quão de perto seja observado.
Por que a análise do sistema de medição importa?
Porque a variação de medição contamina toda conclusão. Ela faz peças boas serem rejeitadas, faz cartas de controle mostrarem ruído, invalida estudos de capacidade e leva projetos de melhoria a perseguir variação que nunca esteve no processo.
Como saber se um FMEA é real ou só um formulário?
Pergunte quando foi feito, quem estava na sala e o que mudou por causa dele. Feito depois do congelamento do projeto, por uma pessoa, sem mudanças resultantes, significa que foi documentação.
Quem se converte para engenharia da qualidade?
Inspetores, que sabem quais defeitos se repetem e importam; operadores, que sentem o desvio antes da carta; e técnicos de metrologia para análise do sistema de medição.