
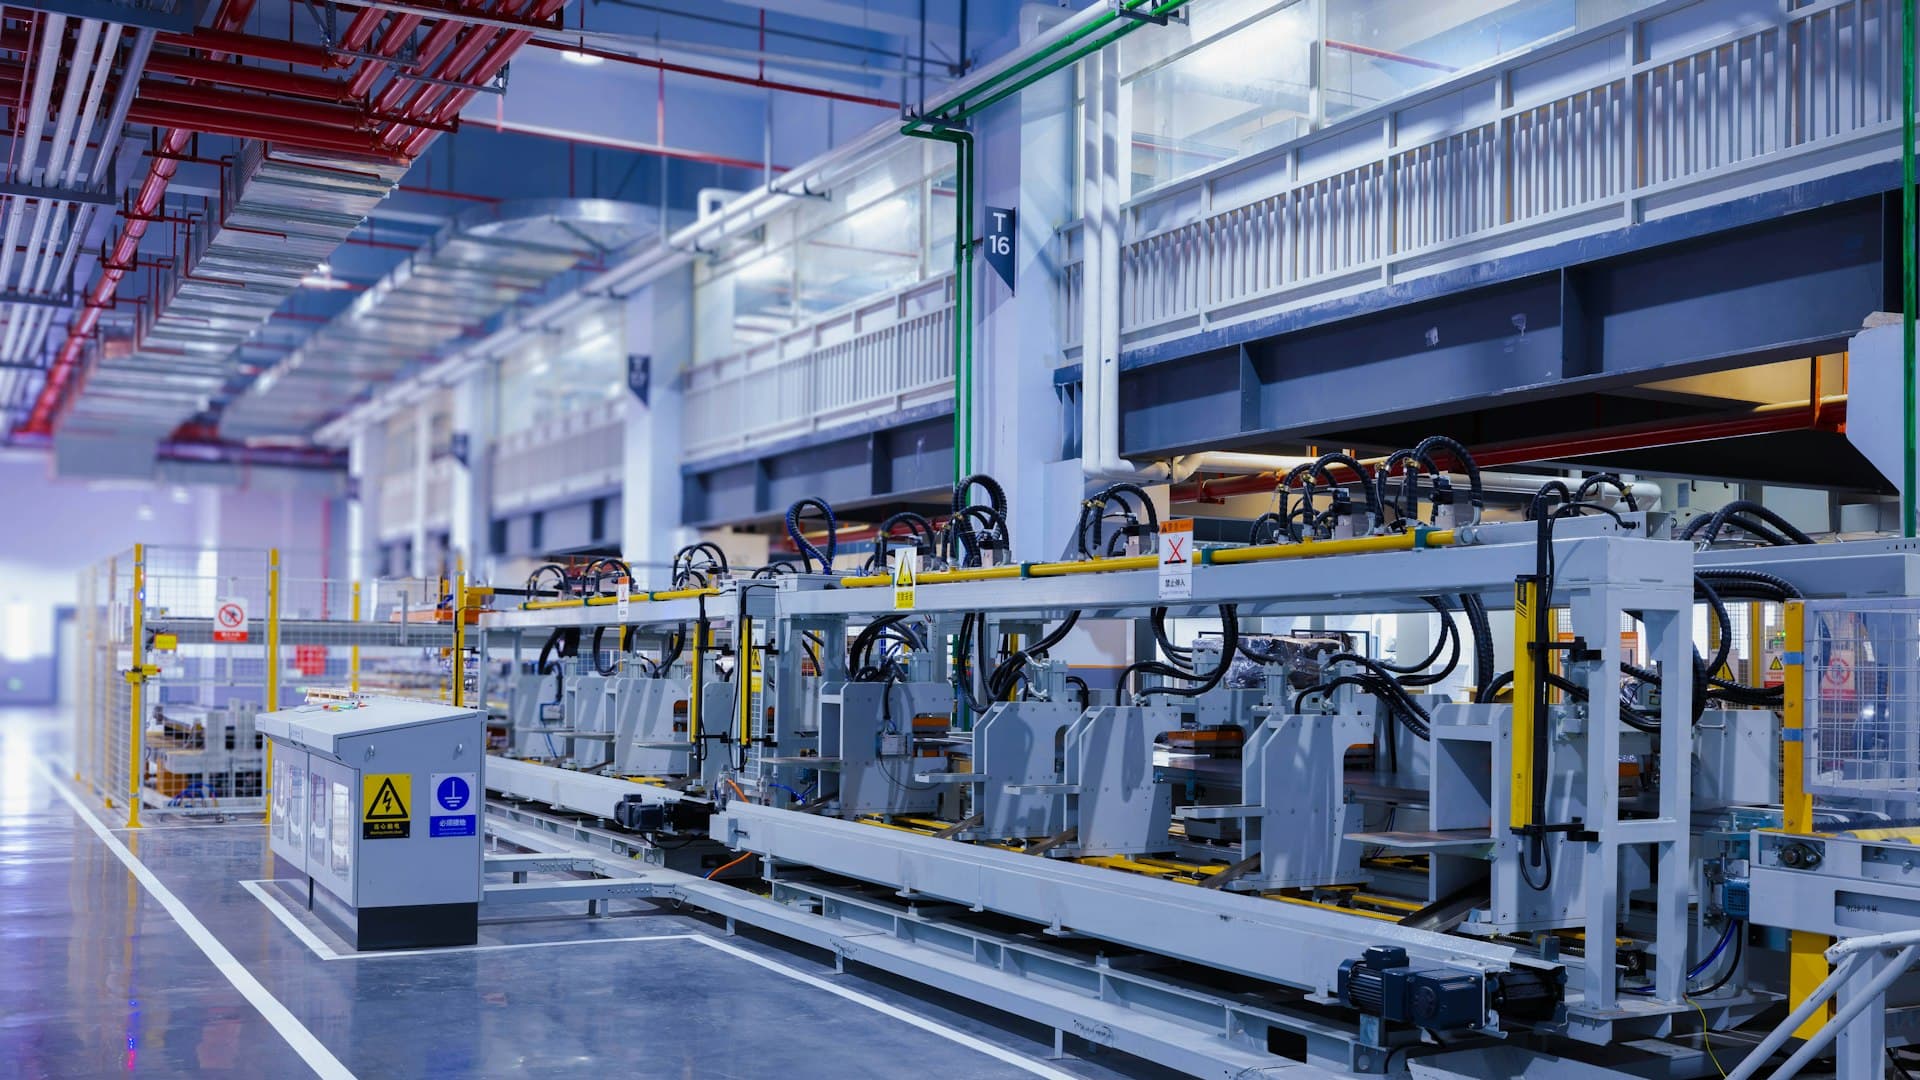
A engenharia de manufatura é a disciplina menos glamourosa deste domínio, e a que tem mais alavancagem sobre a margem.
O custo é decidido antes da fábrica
Quando um produto entra em produção, a maior parte do custo já está fixada. O material foi escolhido, os processos foram selecionados, o ferramental já existe, a linha está montada e o tempo de ciclo é o que é.
A melhoria contínua então trabalha sobre o que sobra, que é real e limitado.
A fábrica consegue cortar alguns pontos percentuais. As decisões tomadas antes de a fábrica existir definem o número sobre o qual esses percentuais incidem.
É por isso que a capacidade de engenharia de manufatura é uma questão comercial, não técnica, e por que organizações que a tratam como função de suporte, e não como entrada de projeto, pagam por isso em cada unidade que fabricam.
O que a trilha cobre
O escopo: processos, equipamentos, planejamento e custeio, e como a produção é organizada.
Quatro áreas.
Processos de manufatura. Usinagem, conformação, união, fundição, moldagem e acabamento — e no que cada um é bom, o que custa e o que limita.
Planejamento de processo. Sequenciar operações, selecionar equipamentos, especificar dispositivos de fixação e definir parâmetros.
Ferramental e fixação. Projetar o que segura e molda a peça, frequentemente o maior esforço de engenharia isolado na introdução de um novo produto.
Engenharia de custos. Entender de onde vem o custo, estimá-lo antes de assumir compromisso e identificar onde ele pode ser removido.
As quatro decisões que travam o custo
Específico, porque esta é uma trilha que fica vaga se não for.
Seleção de processo. Se uma peça é usinada, fundida, moldada, conformada ou impressa determina sua curva de custo em função do volume. Um processo mais barato a cem unidades raramente é o mais barato a cem mil, e a escolha costuma ser feita em baixo volume e nunca revisitada.
Especificação de tolerância. Tolerâncias impulsionam o custo de forma não linear. Reduzir uma tolerância pela metade pode exigir um processo diferente, uma máquina diferente ou uma operação adicional. Superespecificar tolerâncias é o hábito caro mais comum na engenharia, e vem da incerteza, não do requisito — o mesmo ponto que o artigo de engenharia mecânica faz do lado do projeto.
Estratégia de ferramental. Ferramental permanente é caro no início e barato por peça; ferramental temporário inverte isso. Escolher errado para o volume e a vida útil reais do produto é um erro que não tem volta depois que a ferramenta é cortada.
Layout e fluxo de linha. Como o material se move determina trabalho em progresso, espaço de piso, custo de manuseio e prazo de entrega. É aqui que a trilha de lean e esta se encontram.
Por que projeto e manufatura discutem
A disfunção organizacional mais consistente na manufatura, e é estrutural, não pessoal.
Os objetivos divergem legitimamente. O projeto é medido por função, peso, desempenho e tempo até o mercado. A manufatura é medida por custo, rendimento e cronograma. Ambos estão fazendo o trabalho deles.
A sequência costuma estar errada. O projeto é concluído, e só depois perguntam à manufatura como fabricar aquilo. Nesse ponto as decisões caras já estão no desenho, e a contribuição da manufatura chega como objeção, e não como colaboração — por isso é mal recebida.
O ciclo de retorno é lento ou inexistente. Problemas encontrados na produção raramente voltam aos projetistas em uma forma que muda o próximo projeto, então os mesmos problemas se repetem entre produtos.
Nenhum dos lados tem o conhecimento do outro. Projetistas raramente aprendem quanto custam os processos. Engenheiros de manufatura raramente são envolvidos cedo o suficiente para influenciar alguma coisa.
A correção não é um documento de processo. É letramento em manufatura entre os projetistas e letramento em projeto entre os engenheiros de manufatura — uma intervenção de treinamento, não uma reorganização.
Onde isso se encaixa no domínio
Engenharia de manufatura é a primeira de dez trilhas no domínio de manufatura avançada da Astra Trainer, que passa por automação e controle industrial, Indústria 4.0, lean e Six Sigma, manufatura aditiva, qualidade e confiabilidade, CAD/CAM e PLM, IoT industrial e gêmeos digitais, cadeia de suprimentos e operações de produção, e manutenção e gestão de ativos.
Ela se combina com o domínio de engenharia e mundo construído para a base mecânica, e com materiais avançados, porque seleção de processo e seleção de material são a mesma decisão vista de dois lados. As aulas duram cinco minutos, então os engenheiros as encaixam em torno dos cronogramas de lançamento. Veja aqui as dez trilhas.
As funções, nomeadas
Engenheiros de manufatura. Planejamento de processo, ferramental e suporte à produção.
Engenheiros industriais. Estudo de tempos e métodos, layout, capacidade e fluxo. Emprego projetado para crescer cerca de 11% até 2034.
Engenheiros de ferramental. Projeto de dispositivos de fixação, gabaritos e moldes. Escassez persistente.
Engenheiros de processo para tecnologias específicas como solda, moldagem ou usinagem.
Engenheiros e estimadores de custo. População pequena, efeito direto na margem.
Engenheiros de introdução de novos produtos. Fazem a ponte entre projeto e produção, onde a discussão acima se resolve ou não.
Programadores de CNC. Transformam um projeto em instruções de máquina, e mais próximos da engenharia de manufatura do que o cargo sugere.
Engenheiros de produção dando suporte à linha no dia a dia.
Quem pode ser capacitado para isso
Torneiros e operadores de máquina. A conversão mais forte. Eles sabem o que um processo realmente consegue segurar, quanto tempo leva uma preparação e por que um desenho é difícil — exatamente o conhecimento que o planejamento de processo precisa, e que não dá para aprender em um livro.
Ferramenteiros. Para engenharia de ferramental, onde o julgamento deles sobre o que pode ser feito e como vai desgastar é diretamente aplicável e genuinamente raro.
Supervisores de produção. Sabem onde a linha realmente perde tempo, exatamente a entrada de que a engenharia industrial mais precisa.
Programadores de CNC. Um passo curto até o planejamento de processo e a engenharia de manufatura.
Engenheiros mecânicos. Precisam das camadas de processo e custo, que a formação em engenharia cobre superficialmente.
Inspetores de qualidade. Entendem o que dá errado e com que frequência, o que alimenta o trabalho de capacidade de processo.
Riscos de maquinário e processo. Ambientes de manufatura carregam riscos de maquinário, térmicos, químicos e de pressão regidos por regulamentação de segurança, com exigências de proteção, isolamento de energia e competência para tarefas específicas. Alguns processos trazem regimes adicionais, incluindo fumo de solda, poeira respirável e substâncias perigosas. O treinamento constrói compreensão de engenharia e consciência de risco. Ele não confere autorização de local, competência específica para a tarefa nem permissão para operar equipamentos.
O que levar disso
A maior parte do custo do produto já está comprometida antes de a produção começar, e a melhoria contínua trabalha sobre o restante.
Seleção de processo, tolerâncias, estratégia de ferramental e layout de linha são as quatro decisões que definem o número.
Projeto e manufatura discutem porque a sequência coloca a contribuição da manufatura depois das decisões caras, o que transforma colaboração em objeção.
A correção é letramento mútuo, não um documento de processo, o que torna isso um problema de treinamento com retorno claro.
E torneiros, ferramenteiros e supervisores detêm o julgamento prático sobre o qual essa função roda. Eles são a conversão que funciona.
Onde o custo de manufatura é realmente decidido?
Antes de a produção começar, na seleção de processo, na especificação de tolerância, na estratégia de ferramental e no layout de linha. A melhoria contínua trabalha sobre o que sobra depois dessas decisões.
Por que superespecificar tolerâncias é tão caro?
Porque as tolerâncias impulsionam o custo de forma não linear. Reduzir uma tolerância pela metade pode exigir um processo, uma máquina ou uma operação adicional diferente, e tolerâncias apertadas costumam ser especificadas por incerteza, não por requisito.
Por que projeto e manufatura entram em conflito?
Os objetivos divergem legitimamente, e a sequência usual faz a manufatura ser consultada depois que as decisões caras já estão no desenho, então sua contribuição chega como objeção, e não como colaboração.
Quem se converte para engenharia de manufatura?
Torneiros e operadores de máquina, que sabem o que um processo consegue segurar e por que um desenho é difícil; ferramenteiros para engenharia de ferramental; supervisores de produção para engenharia industrial; e programadores de CNC para planejamento de processo.
Onde isso se encaixa no domínio?
Primeira de dez trilhas no domínio de manufatura avançada da Astra Trainer, combinando com engenharia mecânica e materiais avançados. Veja aqui.