
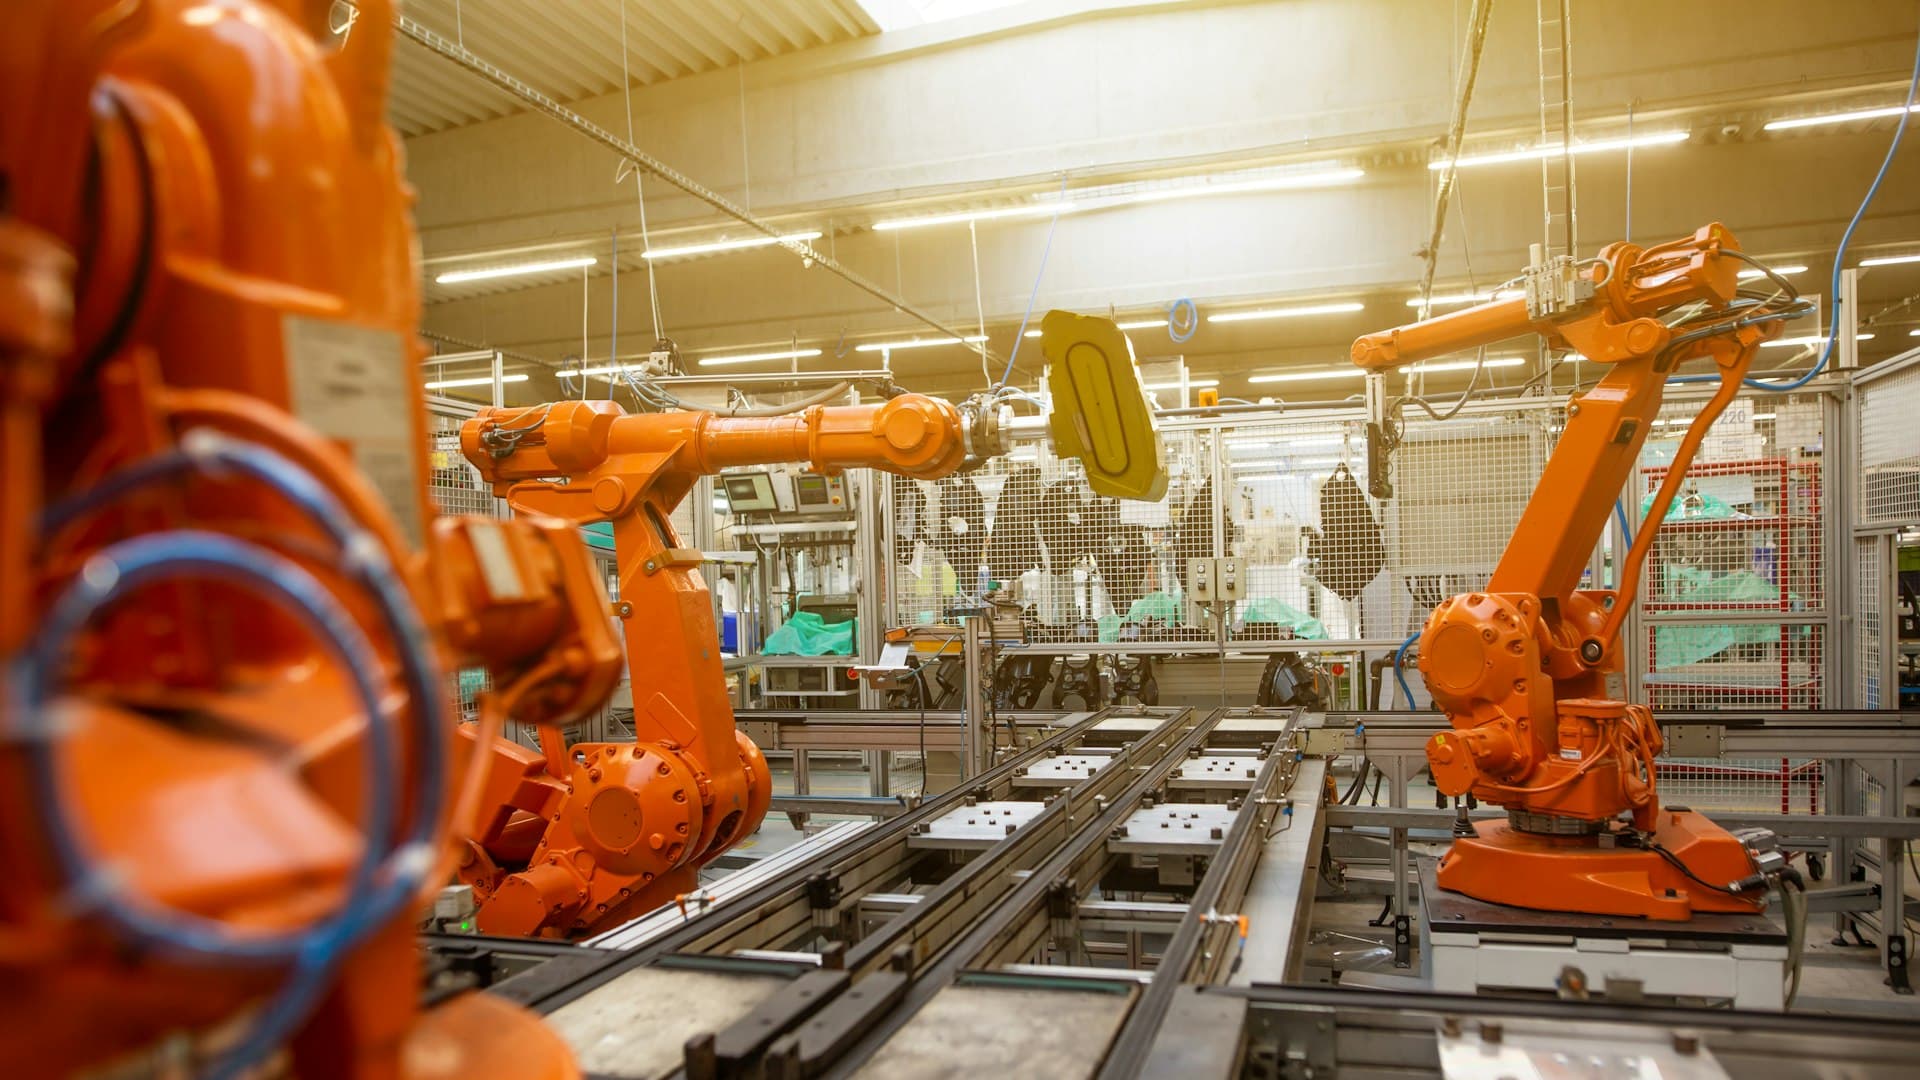
A Indústria 4.0 é discutida há mais de uma década, e o resultado mais comum em uma fábrica de verdade é uma grande quantidade de dados armazenados e um pequeno número de decisões que mudaram.
Coletado, armazenado, ignorado
Equipamentos modernos já vêm instrumentados por padrão. As máquinas reportam status, tempos de ciclo, alarmes, temperaturas, consumo de energia e produção. Os historiadores de dados armazenam tudo.
Depois alguém pergunta o que os dados mudaram, e a resposta costuma ser um painel que ninguém abre.
Um sensor não melhora nada sozinho. Um sensor conectado a uma pessoa que é dona de uma decisão e tem tempo para agir melhora alguma coisa.
O relatório Future of Jobs Report 2025, do Fórum Econômico Mundial, constatou que 58% dos empregadores esperam que robótica e automação transformem seus negócios até 2030. O equipamento está chegando. Se isso muda alguma coisa depende da camada acima dele.
O que a trilha cobre
O escopo: IoT industrial, fábricas conectadas, IA, dados em tempo real e sistemas ciberfísicos.
Quatro áreas.
Aquisição de dados. Sensores, conectividade de máquinas, protocolos e a tarefa de extrair informação de equipamentos que não foram projetados para compartilhá-la.
Arquitetura de dados. Para onde os dados vão, como são estruturados, como ganham contexto e quem pode acessá-los.
Análise e apoio à decisão. Transformar dado em algo que muda uma ação — a etapa que costuma falhar.
Integração. Conectar o chão de fábrica aos sistemas de planejamento, qualidade e manutenção.
As quatro razões pelas quais o dado não vira decisão
Nomeadas especificamente, porque cada uma tem uma solução diferente.
Sem dono da decisão. A mais comum. O dado é coletado porque era possível, não porque alguém fez uma pergunta. Sem uma pessoa cujo trabalho inclua agir sobre ele, e tempo para isso, o dado só se acumula. A solução é partir de uma decisão que alguém precisa tomar, e não de um sensor.
Contexto ausente. Uma leitura de temperatura não significa nada sem saber qual produto estava rodando, em qual turno, qual lote de material, o que a máquina estava fazendo e o que aconteceu antes. Dar contexto aos dados é um trabalho pouco glamouroso, trabalhoso, e é a diferença entre um conjunto de dados e uma resposta.
Qualidade dos dados. Sensores desviam, falham silenciosamente, são contornados durante a manutenção e reportam com falhas. Analisar dados de planta não validados produz besteira dita com confiança, e quem sabe qual sensor mente são os operadores.
Sem capacidade de agir. O sistema identifica uma oportunidade e as pessoas que agiriam sobre ela estão totalmente ocupadas mantendo a produção rodando. É o mesmo padrão da manutenção preditiva sem capacidade de manutenção, tratado em outro artigo, e é o que ninguém orça.
Conectividade é uma decisão de segurança
A parte mais frequentemente mal tratada, porque é encarada como uma questão de TI quando o perfil de risco é diferente.
Conectar tecnologia operacional a redes cria uma exposição que se comporta de forma diferente da exposição de TI de escritório.
Disponibilidade supera confidencialidade. Em TI, a prioridade costuma ser proteger o dado. Em uma planta, a prioridade é que o processo continue rodando com segurança. Uma medida de segurança que para uma linha causou o dano que deveria evitar.
Equipamento legado não pode ser corrigido. Máquinas rodam por décadas em sistemas de controle que nunca foram projetados para estar em rede e não podem ser atualizados. Segmentação e monitoramento substituem a correção.
Sistemas de segurança não podem ser comprometidos. Um sistema de controle comprometido é um problema de segurança física, não só de dados.
O acesso remoto é o ponto de entrada mais comum. Conexões de suporte de fornecedores, frequentemente configuradas por conveniência, são uma fragilidade recorrente.
O ponto para a força de trabalho é que as plantas precisam de pessoas que entendam tanto o processo quanto a segurança, e as organizações geralmente têm equipe de segurança de TI que não conhece a planta e equipe de planta que não conhece segurança. Essa combinação é o mesmo problema das duas metades que aparece em toda esta seção.
Onde isso se encaixa no domínio
Manufatura inteligente e Indústria 4.0 é a terceira de dez trilhas no domínio de manufatura avançada da Astra Trainer, ao lado de IoT industrial e gêmeos digitais, que cobre a camada de modelagem, e de automação e controle industrial, que cobre a camada de equipamentos.
A metade de dados e segurança se apoia no domínio de IA, dados e computação, principalmente em ciência de dados e análise, computação em nuvem e DevOps, e cibersegurança. Parceiros implementando Indústria 4.0 geralmente precisam das trilhas de planta e de pelo menos uma dessas juntas, porque o modo de falha é quase sempre o vão entre elas. Veja aqui as dez trilhas.
As funções, nomeadas
Analistas de dados de manufatura. A função que transforma dado de planta em decisão, e que praticamente não existe na maioria das organizações.
Engenheiros de dados industriais. Coleta, contextualização e pipelines.
Engenheiros de OT e sistemas de controle avançando para conectividade.
Especialistas em MES e integração de sistemas. Conectam o chão de fábrica aos sistemas de negócio.
Especialistas em cibersegurança de OT. Genuinamente escassos e cada vez mais exigidos.
Gerentes de manufatura digital. Donos do programa, uma função mais de coordenação do que técnica.
Engenheiros de processo com capacidade em dados. A combinação que de fato produz melhorias.
Especialistas em visualização e relatórios, onde a diferença entre um painel usado e um ignorado costuma ser o design.
Quem pode ser capacitado para isso
Engenheiros de processo. A conversão mais forte. Sabem quais perguntas importam, como é uma leitura normal e quais explicações são plausíveis. Somar capacidade em dados produz alguém capaz de encontrar uma melhoria real, e não só uma correlação.
Operadores de máquina. Sabem quais sensores mentem, quais alarmes são ignorados e o que realmente causa as paradas. Esse conhecimento é a diferença entre dado utilizável e ruído, e quase nunca é coletado.
Engenheiros de controle e automação. Já estão na fonte dos dados, precisando das camadas de arquitetura e análise.
Equipe de TI que trabalha na manufatura. Precisa do contexto do processo e das diferentes prioridades de segurança da tecnologia operacional.
Engenheiros de qualidade. Já trabalham com dados estatísticos do processo, o que transfere diretamente.
Planejadores de manutenção. Para dados de condição e análise de ativos, conectando-se à trilha de manutenção.
Segurança e proteção da tecnologia operacional. Conectar sistemas de controle industrial a redes introduz riscos com consequências para a segurança física, e sistemas instrumentados de segurança são regidos por normas de segurança funcional que restringem modificações. Várias jurisdições aplicam regulamentação específica a operadores de infraestrutura crítica. O treinamento constrói compreensão de dados de planta e princípios de segurança. Ele não confere autoridade para modificar sistemas de controle ou segurança, nem constitui uma avaliação de segurança para nenhuma instalação.
O que levar disso
As fábricas coletam muito mais dados do que usam, e o limite são as decisões, não os sensores.
Parta de uma decisão que alguém precisa tomar, não do que pode ser medido. Dado sem dono só se acumula.
O contexto é a parte difícil, a qualidade dos dados é pior do que se assume, e os operadores sabem quais sensores mentem.
Conectar a planta é uma decisão de segurança com uma ordem de prioridade diferente da TI, e o equipamento legado não pode ser corrigido.
E engenheiros de processo e operadores se convertem melhor do que cientistas de dados, porque saber qual pergunta importa é mais difícil de ensinar do que a análise.
Por que os dados de planta coletados não são usados?
Geralmente porque ninguém é dono de uma decisão que eles alimentam, falta contexto, a qualidade dos dados não foi validada, ou as pessoas que agiriam estão totalmente ocupadas mantendo a produção rodando.
O que torna os dados de planta difíceis de trabalhar?
O contexto. Uma leitura sem o produto, turno, lote, estado da máquina e eventos anteriores associados não pode ser interpretada, e dar esse contexto é trabalhoso e pouco glamouroso.
A segurança de OT é igual à segurança de TI?
Não. A disponibilidade supera a confidencialidade porque o processo precisa continuar rodando com segurança, o equipamento legado não pode ser corrigido, os sistemas de segurança envolvem risco físico, e o acesso remoto de fornecedores é uma fragilidade recorrente.
Quem se converte para funções de Indústria 4.0?
Engenheiros de processo, que sabem quais perguntas importam e como é o normal, e operadores de máquina, que sabem quais sensores mentem e o que realmente causa as paradas. Ambos têm a metade que não dá para ensinar rápido.
Onde isso se encaixa no domínio?
Terceira de dez trilhas no domínio de manufatura avançada da Astra Trainer, geralmente definida com gêmeos digitais e com o domínio de IA, dados e computação. Veja aqui.