
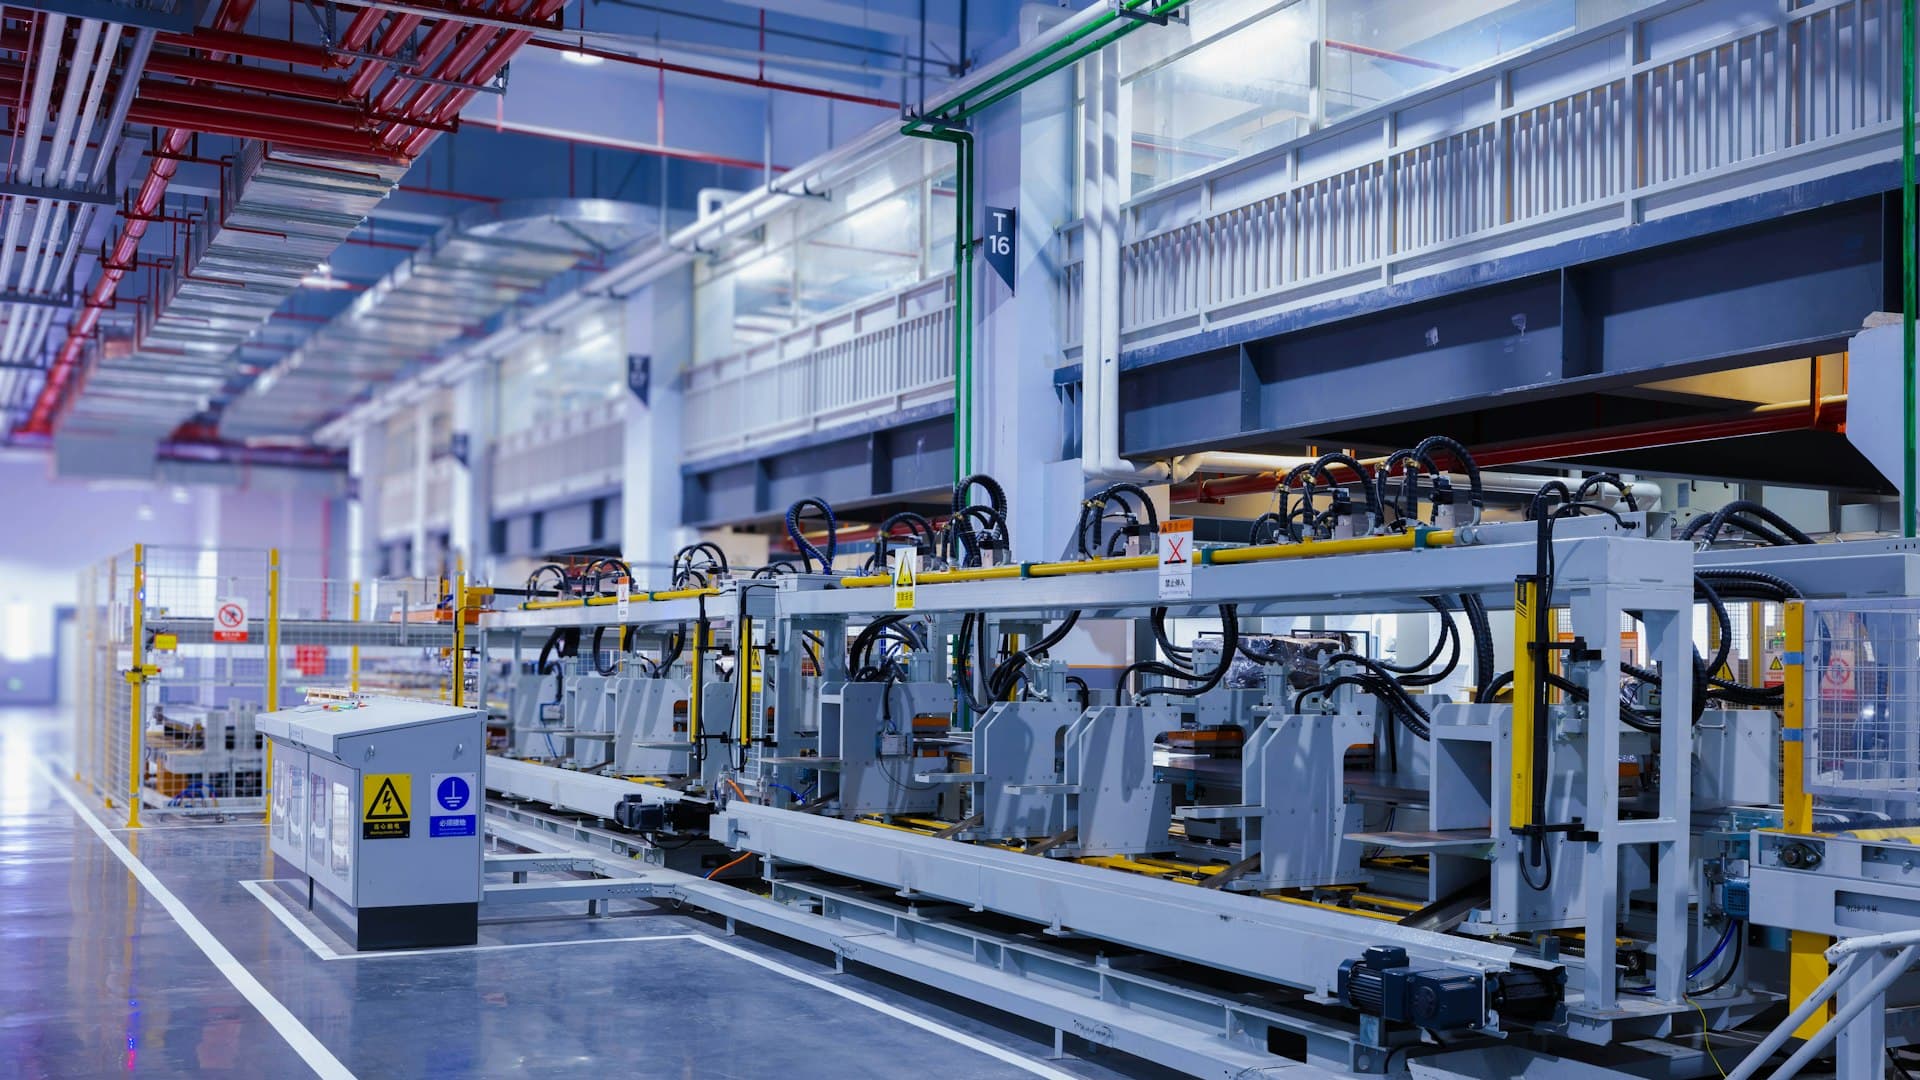
Fertigungstechnik ist die unglamouröseste Disziplin in dieser Domäne – und die mit dem größten Hebel auf die Marge.
Kosten entstehen vor der Fabrik
Wenn ein Produkt in Produktion geht, sind die meisten seiner Kosten bereits fixiert. Der Werkstoff ist gewählt, die Verfahren sind festgelegt, das Werkzeug existiert, die Linie ist aufgebaut und die Zykluszeit steht fest.
Kontinuierliche Verbesserung arbeitet danach an dem, was übrig bleibt – real, aber begrenzt.
Die Fabrik kann Prozentpunkte abschneiden. Die Entscheidungen, die vor ihrer Existenz getroffen wurden, legen die Zahl fest, auf die sich diese Prozentpunkte beziehen.
Deshalb ist Fertigungstechnik-Kompetenz eine kaufmännische Frage, keine technische – und Organisationen, die sie als Unterstützungsfunktion statt als Konstruktionseingabe behandeln, zahlen dafür bei jeder gefertigten Einheit.
Was die Fachrichtung umfasst
Der Umfang: Verfahren, Anlagentechnik, Planung und Kalkulation sowie die Organisation der Produktion.
Vier Bereiche.
Fertigungsverfahren. Zerspanung, Umformen, Fügen, Gießen, Spritzgießen und Oberflächenbearbeitung – und wofür jedes gut ist, was es kostet und wo es einschränkt.
Arbeitsplanung. Arbeitsgänge festlegen, Anlagen auswählen, Vorrichtungen spezifizieren und Parameter setzen.
Werkzeug- und Vorrichtungsbau. Das gestalten, was das Bauteil hält und formt – häufig der größte einzelne Konstruktionsaufwand bei der Einführung eines neuen Produkts.
Kostentechnik. Verstehen, woher Kosten kommen, sie vor der Festlegung schätzen und erkennen, wo sie sich entfernen lassen.
Die vier Entscheidungen, die Kosten festschreiben
Konkret, weil diese Fachrichtung sonst vage bleibt.
Verfahrenswahl. Ob ein Bauteil zerspant, gegossen, spritzgegossen, umgeformt oder gedruckt wird, bestimmt seine Kostenkurve über der Stückzahl. Ein Verfahren, das bei hundert Stück am günstigsten ist, ist bei hunderttausend selten das günstigste – und die Wahl wird oft bei niedriger Stückzahl getroffen und nie wieder überprüft.
Toleranzangabe. Toleranzen treiben Kosten nichtlinear. Eine Toleranz zu halbieren kann ein anderes Verfahren, eine andere Maschine oder einen zusätzlichen Arbeitsgang erfordern. Überengste Toleranzen sind die häufigste teure Angewohnheit in der Konstruktion, und sie entstehen aus Unsicherheit, nicht aus Anforderung – derselbe Punkt, den der Artikel zum Maschinenbau von der Konstruktionsseite aus macht.
Werkzeugstrategie. Hartwerkzeuge sind in der Anschaffung teuer und pro Teil günstig; Weichwerkzeuge kehren das um. Für die tatsächliche Stückzahl und Produktlebensdauer falsch zu wählen ist ein Fehler, der sich nicht mehr rückgängig machen lässt, sobald das Werkzeug geschnitten ist.
Linienlayout und Fluss. Wie Material fließt, bestimmt Umlaufbestand, Flächenbedarf, Handlingkosten und Durchlaufzeit. Hier treffen sich die Lean-Fachrichtung und diese.
Warum Konstruktion und Fertigung streiten
Die beständigste organisatorische Fehlfunktion in der Fertigung – und sie ist strukturell, nicht persönlich.
Die Ziele unterscheiden sich legitim. Konstruktion wird an Funktion, Gewicht, Leistung und Time-to-Market gemessen. Fertigung wird an Kosten, Ausbeute und Termintreue gemessen. Beide machen ihren Job.
Die Reihenfolge stimmt meist nicht. Die Konstruktion ist fertig, dann wird die Fertigung gefragt, wie man es baut. Zu diesem Zeitpunkt stehen die teuren Entscheidungen schon in der Zeichnung, und der Input der Fertigung kommt als Einwand an, nicht als Beitrag – deshalb wird er schlecht aufgenommen.
Die Rückkopplung ist langsam oder fehlt. Probleme, die in der Produktion auftauchen, wandern selten in einer Form zu den Konstrukteuren zurück, die das nächste Design verändert, sodass sich dieselben Probleme über Produkte hinweg wiederholen.
Keine Seite kennt das Wissen der anderen. Konstrukteuren wird selten beigebracht, was Verfahren kosten. Fertigungsingenieure werden selten früh genug einbezogen, um etwas zu beeinflussen.
Die Lösung ist kein Prozessdokument. Es ist Fertigungskompetenz bei Konstrukteuren und Konstruktionskompetenz bei Fertigungsingenieuren – eine Schulungsmaßnahme, keine Umstrukturierung.
Wo das in der Domäne steht
Fertigungstechnik ist die erste von zehn Fachrichtungen in der Domäne Advanced Manufacturing von Astra Trainer, die sich durch industrielle Automatisierung und Steuerung, Industrie 4.0, Lean und Six Sigma, additive Fertigung, Qualität und Zuverlässigkeit, CAD/CAM und PLM, Industrial IoT und digitale Zwillinge, Supply Chain und Produktionsbetrieb sowie Instandhaltung und Anlagenmanagement zieht.
Sie bildet ein Paar mit der Domäne Ingenieurwesen und gebaute Welt für das mechanische Fundament und mit fortschrittlichen Werkstoffen, weil Verfahrenswahl und Werkstoffwahl dieselbe Entscheidung sind, von zwei Seiten betrachtet. Lektionen dauern fünf Minuten, sodass Ingenieure sie um Launch-Termine herum aufbauen. Hier findest du die zehn Fachrichtungen.
Die Rollen im Überblick
Fertigungsingenieure. Arbeitsplanung, Werkzeugbau und Produktionsunterstützung.
Industrial Engineers. Arbeitsstudium, Layout, Kapazität und Fluss. Beschäftigung soll bis 2034 um rund 11 Prozent wachsen.
Werkzeugbauingenieure. Vorrichtungs-, Spann- und Formenbau-Konstruktion. Dauerhaft knapp.
Prozessingenieure für spezifische Technologien wie Schweißen, Spritzgießen oder Zerspanung.
Kosteningenieure und Kalkulatoren. Kleine Population, direkte Wirkung auf die Marge.
Ingenieure für Produkteinführung (NPI). Verbinden Konstruktion und Produktion – dort, wo sich der Streit oben löst oder eben nicht.
CNC-Programmierer. Verwandeln ein Design in Maschinenbefehle, näher an der Fertigungstechnik als der Jobtitel vermuten lässt.
Produktionsingenieure, die die Linie im Tagesgeschäft unterstützen.
Wen man dafür weiterbilden kann
Zerspanungsmechaniker und Einrichter. Die stärkste Umschulung. Sie wissen, was ein Verfahren tatsächlich halten kann, wie lange ein Rüstvorgang dauert und warum eine Zeichnung schwierig ist – genau das Wissen, das die Arbeitsplanung braucht und das sich nicht aus einem Lehrbuch lernen lässt.
Werkzeugmacher. In den Werkzeugbau, wo ihr Urteilsvermögen darüber, was sich fertigen lässt und wie es verschleißt, direkt anwendbar und wirklich selten ist.
Produktionsmeister. Wissen, wo die Linie tatsächlich Zeit verliert – genau der Input, den Industrial Engineering am meisten braucht.
CNC-Programmierer. Ein kurzer Schritt in Arbeitsplanung und Fertigungstechnik.
Maschinenbauingenieure. Brauchen die Verfahrens- und Kostenebene, die das Ingenieurstudium nur dünn abdeckt.
Qualitätsprüfer. Verstehen, was schiefgeht und wie oft – das speist die Arbeit an der Prozessfähigkeit.
Maschinen- und Prozessgefahren. Fertigungsumgebungen bergen Maschinen-, thermische, chemische und Druckgefahren, die der Sicherheitsregulierung unterliegen, mit Anforderungen an Schutzeinrichtungen, Energiefreischaltung und aufgabenspezifische Kompetenz. Einige Verfahren bergen zusätzliche Regelungen, darunter Schweißrauch, atembarer Staub und Gefahrstoffe. Die Schulung baut technisches Verständnis und Gefahrenbewusstsein auf. Sie verleiht keine Standortberechtigung, keine aufgabenspezifische Kompetenz und keine Erlaubnis, Anlagen zu bedienen.
Was du mitnehmen solltest
Der Großteil der Produktkosten wird festgelegt, bevor die Produktion beginnt, und kontinuierliche Verbesserung arbeitet am Rest.
Verfahrenswahl, Toleranzen, Werkzeugstrategie und Linienlayout sind die vier Entscheidungen, die die Zahl festlegen.
Konstruktion und Fertigung streiten, weil die übliche Reihenfolge den Input der Fertigung erst nach den teuren Entscheidungen einholt, was aus Beitrag Einwand macht.
Die Lösung ist gegenseitige Kompetenz statt eines Prozessdokuments – das macht es zu einem Schulungsproblem mit klarem Ertrag.
Und Zerspanungsmechaniker, Werkzeugmacher und Meister tragen das praktische Urteilsvermögen, auf dem diese Rolle läuft. Sie sind die Umschulung, die funktioniert.
Wo werden Fertigungskosten eigentlich festgelegt?
Vor Produktionsbeginn, bei Verfahrenswahl, Toleranzangabe, Werkzeugstrategie und Linienlayout. Kontinuierliche Verbesserung arbeitet an dem, was nach diesen Entscheidungen übrig bleibt.
Warum sind zu enge Toleranzen so teuer?
Weil Toleranzen Kosten nichtlinear treiben. Eine Toleranz zu halbieren kann ein anderes Verfahren, eine andere Maschine oder einen zusätzlichen Arbeitsgang erfordern, und enge Toleranzen werden häufig aus Unsicherheit statt aus Anforderung angegeben.
Warum geraten Konstruktion und Fertigung aneinander?
Ihre Ziele unterscheiden sich legitim, und die übliche Reihenfolge bedeutet, dass die Fertigung erst nach den teuren Entscheidungen in der Zeichnung konsultiert wird – ihr Input kommt dann als Einwand an, nicht als Beitrag.
Wer wechselt in die Fertigungstechnik?
Zerspanungsmechaniker und Einrichter, die wissen, was ein Verfahren halten kann und warum eine Zeichnung schwierig ist; Werkzeugmacher in den Werkzeugbau; Produktionsmeister in Industrial Engineering; und CNC-Programmierer in die Arbeitsplanung.
Wo steht das in der Domäne?
Erste von zehn Fachrichtungen in der Domäne Advanced Manufacturing von Astra Trainer, im Paar mit Maschinenbau und fortschrittlichen Werkstoffen. Hier findest du sie.