
Qualitätstechnik wird weithin als Prüfen verstanden – ungefähr das Gegenteil dessen, wofür die Disziplin da ist.
Sortieren ist die teuerste Kontrolle, die es gibt
Die Logik der Endprüfung ist einfach, und die Wirtschaftlichkeit ist katastrophal.
Du hast den Fehler bereits bezahlt. Material, Maschinenzeit, Arbeit und Energie wurden verbraucht, um etwas herzustellen, das du verschrottest oder nacharbeitest.
Nacharbeit kostet mehr, als es gleich richtig zu machen. Sie ist ungeplant, außerhalb der Linie und häufig manuell.
Prüfung ist unvollkommen. Menschliche Sichtprüfung sich wiederholender Teile übersieht Fehler in Raten, die konstant höher sind, als Manager annehmen, und der Effekt verschlechtert sich mit Ermüdung, niedrigen Fehlerraten und Zeitdruck. Dasselbe Grundraten- und Wachsamkeitsproblem wie im Artikel zu Computer Vision.
Sie sagt nichts über die Ursache. Ein Ausschussstapel ist ein Symptom. Er sagt nicht, welche Variable sich bewegt hat.
Prüfung findet Fehler, die du bereits zu erzeugen bezahlt hast, unvollkommen, ohne dir zu sagen, warum sie passiert sind.
Die Alternative ist nicht weniger Kontrolle. Sie ist, den Prozess so gut zu verstehen, dass er konforme Teile herstellt, und Messung zu nutzen, um das zu bestätigen, statt zu filtern.
Was die Fachrichtung umfasst
Der Umfang: QA und QC, Schadensanalyse, FMEA, statistische Qualitätskontrolle, Zuverlässigkeit und Zertifizierung.
Vier Bereiche.
Statistische Prozesskontrolle. Streuung verstehen, normale Streuung von einer echten Veränderung unterscheiden und wissen, wann man eingreift und wann nicht.
Prozessfähigkeit. Ob ein Prozess die Spezifikation konstant einhalten kann, siehe unten.
Risikomethoden. FMEA und Kontrollplanung, bevor Probleme auftreten.
Zuverlässigkeit. Wie Produkte über die Zeit ausfallen – eine andere Disziplin als Konformität in der Produktion.
Prozessfähigkeit, die das Gespräch verändert
Das nützlichste Konzept der Fachrichtung – und das, das Qualität von reaktiv zu präventiv verschiebt.
Fähigkeit vergleicht die Streuung dessen, was ein Prozess tatsächlich produziert, mit der Breite der Spezifikation, die er einhalten muss.
Drei Dinge, die sie zeigt und Prüfung nicht kann.
Ob Konformität Glück ist. Ein Prozess, dessen natürliche Streuung breiter ist als die Spezifikation, produziert Fehler, egal wie sorgfältig man beobachtet. Härter zu prüfen ändert daran nichts, es ändert nur, wie viele schlechte Teile beim Kunden ankommen.
Ob der Prozess zentriert ist. Ein fähiger Prozess, der außerhalb der Zielmitte läuft, erzeugt Fehler auf einer Seite, während die Streuung in Ordnung ist. Die Lösung ist Nachjustieren, nicht Verengen.
Was zu tun ist. Kann der Prozess die Spezifikation nicht halten, lauten die Optionen: Streuung reduzieren, neu zentrieren, die Spezifikation erweitern, falls die Anforderung das zulässt, oder den Prozess ändern. Alle vier sind technische Entscheidungen, und keine davon ist mehr Prüfung.
Das verbindet sich auch mit dem Fertigungstechnik-Artikel: Eine enger als vom Prozess haltbare Toleranz garantiert ein dauerhaftes Qualitätsproblem – und entstanden ist es bei der Konstruktion.
Messsystemanalyse, der Schritt, den alle überspringen
Einen eigenen Abschnitt wert, weil ihn zu überspringen alles Nachfolgende entwertet.
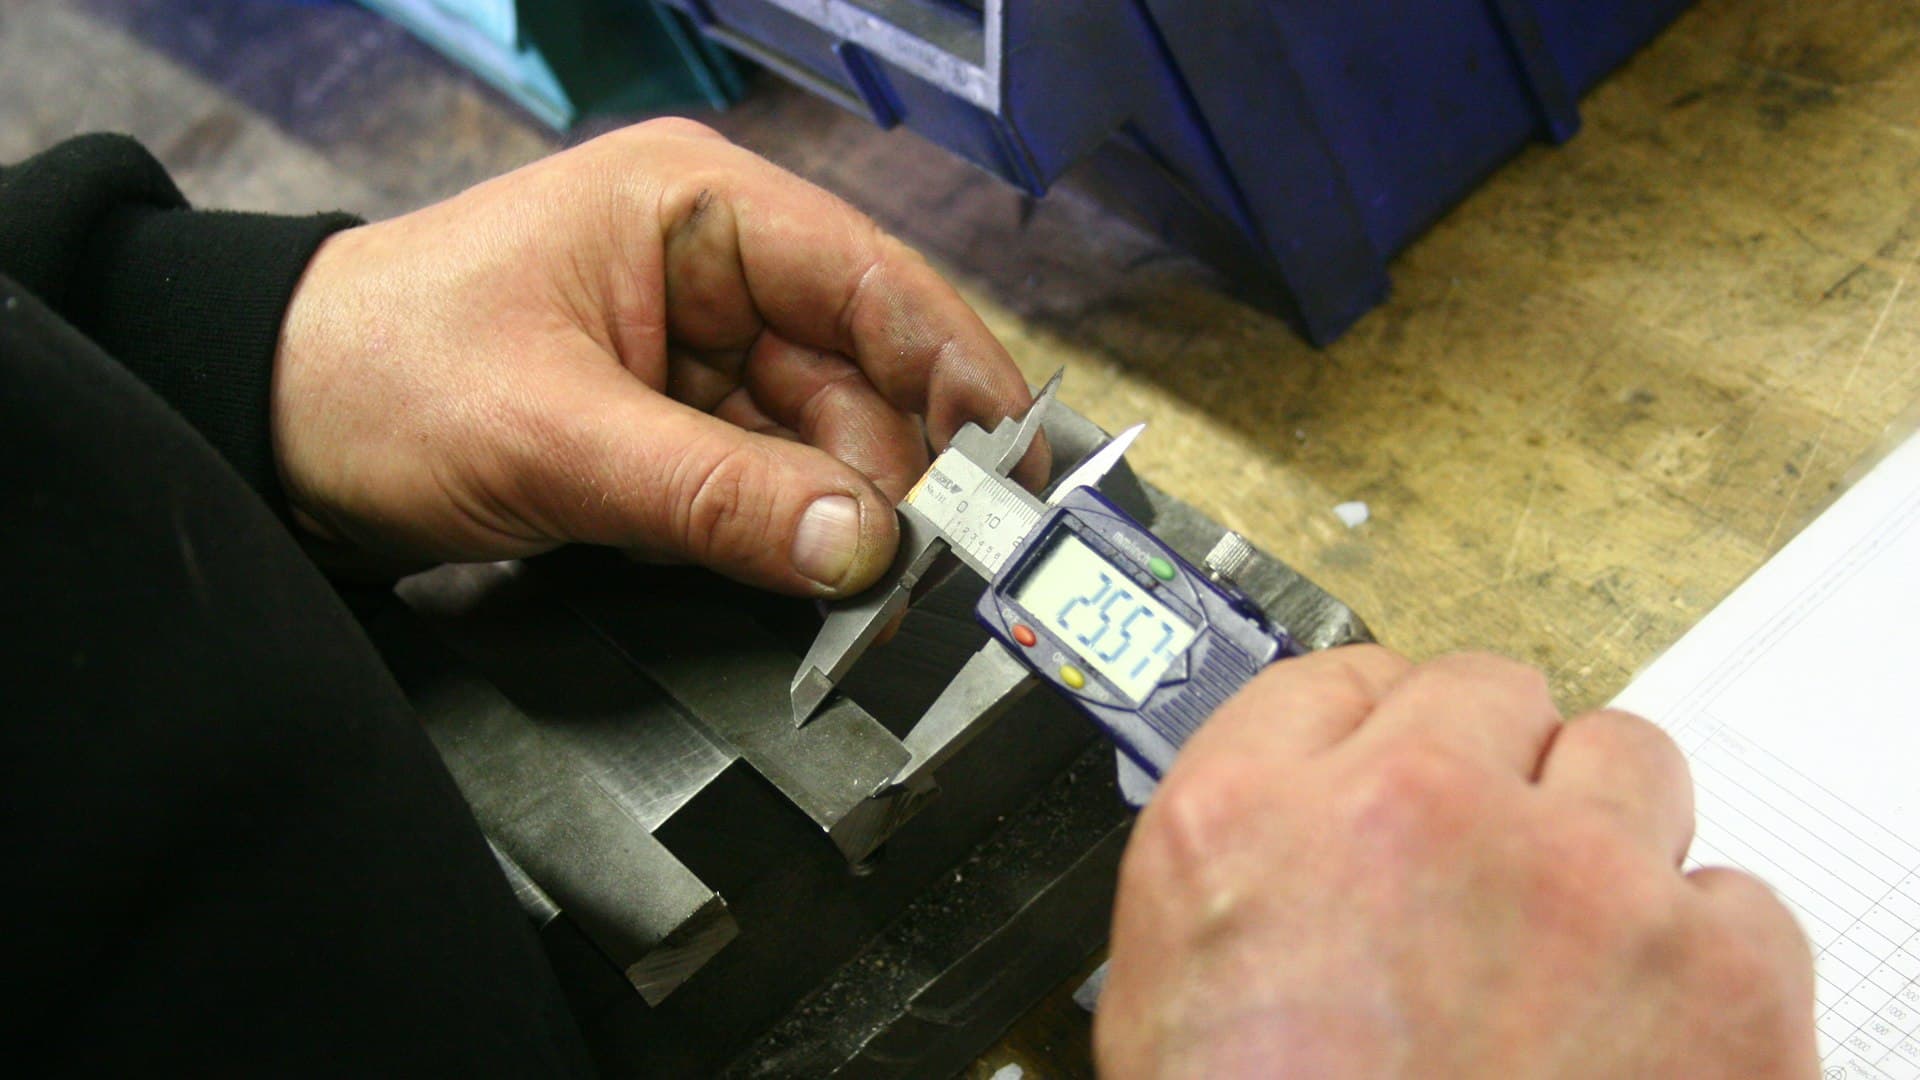
Jede Messung enthält Streuung aus dem Prozess und Streuung aus der Messung selbst: Instrument, Methode, Vorrichtung, Umgebung und die messende Person.
Vier Folgen, wenn die Messstreuung groß gegenüber der Prozessstreuung ist.
Gute Teile werden abgelehnt, schlechte akzeptiert, weil der Messwert die Entscheidung bestimmt hat, nicht das Teil.
Regelkarten zeigen Streuung, die nicht im Prozess liegt, was zu Nachjustieren als Reaktion auf Rauschen führt – und das erhöht die echte Streuung. Das ist einer der zuverlässigsten Wege, einen stabilen Prozess zu verschlechtern.
Fähigkeitsstudien sind bedeutungslos. Man misst das Messgerät ebenso wie den Prozess.
Verbesserungsprojekte jagen Phantome. Monate, die man mit der Untersuchung von Streuung verbringt, die im Messsystem lag.
Der praktische Punkt: Messsystemanalyse dauert ein bis zwei Tage und wird ständig übersprungen, meist weil das Messgerät als in Ordnung angenommen wird. Häufig ist es das nicht, besonders bei manuellen Messungen und bei Merkmalen nahe der Auflösungsgrenze des Instruments.
Wo das in der Domäne steht
Qualitätstechnik und Zuverlässigkeit ist die sechste von zehn Fachrichtungen in der Domäne Advanced Manufacturing von Astra Trainer und verbindet sich mit Lean und Six Sigma für den statistischen Werkzeugkasten, mit Fertigungstechnik für Toleranz- und Prozessentscheidungen und mit Instandhaltung und Anlagenmanagement für den Anlagenzustand.
Sie verbindet sich außerdem mit fortschrittlichen Werkstoffen für Schadensanalyse und mit Medizin und Healthtech oder Raumfahrt und Luftfahrt, wo regulierte Qualitätssysteme gelten. Partner in regulierter Fertigung planen Qualität meist zusammen mit der relevanten regulatorischen Fachrichtung ein. Hier findest du die zehn Fachrichtungen.
FMEA richtig gemacht und FMEA als Formular
Fehlermöglichkeits- und Einflussanalyse ist in mehreren Branchen vorgeschrieben und wird in der Minderheit der Fälle gut durchgeführt.
Richtig gemacht ist sie ein strukturiertes Gespräch vor dem Einfrieren eines Designs oder Prozesses, mit Menschen, die das Produkt, den Prozess, die Anlage und frühere Probleme kennen. Es fragt, was ausfallen könnte, was dann passiert, wie wahrscheinlich es ist, ob es erkannt würde und was sich ändern sollte. Ihr Wert liegt im Gespräch und in den Änderungen, die es hervorbringt.
Als Formular gemacht wird sie nach der Festlegung des Designs von einer Person ausgefüllt, um eine Kundenanforderung zu erfüllen, mit Risikozahlen, die rückwärts konstruiert sind, damit sie unter eine Schwelle fallen und keine Maßnahme nötig wird.
Drei Tests, um zu erkennen, welche der beiden vorliegt.
Wann wurde sie gemacht? Nach dem Konstruktionsfreeze bedeutet, dass sie nichts mehr ändern kann.
Wer war im Raum? Ein Ingenieur, der eine Tabelle ausfüllt, ist keine Analyse.
Was hat sich dadurch geändert? Wenn nichts, war es Dokumentation.
Derselbe Unterschied gilt für Kontrollpläne, die entweder eine Beschreibung dessen sind, wie der Prozess tatsächlich kontrolliert wird, oder ein Dokument, das fürs Audit erstellt wurde.
Die Rollen im Überblick
Qualitätsingenieure. Prozessfähigkeit, Problemlösung und Prävention.
Lieferantenqualitätsingenieure. Wo ein großer Anteil der Fehler entsteht und wo Prävention am günstigsten ist.
Messtechnik- und Kalibrierspezialisten. Messfähigkeit, von der alles oben Genannte abhängt.
Zuverlässigkeitsingenieure. Lebensdauervorhersage, beschleunigte Tests und Feldausfallanalyse.
Qualitätsprüfer. Die größte Population.
Schadensanalysten. Bestimmen, warum etwas kaputtging – verbindet sich mit der Werkstoffdomäne.
Qualitätssystem- und Compliance-Personal für regulierte Umgebungen.
Kundenqualitätsingenieure, die Feldprobleme und Rückläufer bearbeiten – wo die echten Fehlerdaten liegen.
Wen man dafür weiterbilden kann
Qualitätsprüfer. Die stärkste Umschulung. Sie wissen, welche Fehler wiederkehren, welche kosmetisch sind und welche zählen, und welche Maschinen sie erzeugen. Statistische Methode hinzuzufügen macht daraus die Fähigkeit, zu verhindern statt nur zu erkennen.
Maschinenbediener. Merken, wenn der Prozess driftet, bevor es eine Regelkarte tut, und werden selten geschult, was die Karte bedeutet, oder erhalten die Befugnis zu handeln.
Messtechnik- und Kalibriertechniker. In Messsystemanalyse – direkt angrenzend und chronisch vernachlässigt.
Fertigungsingenieure. In Fähigkeits- und Kontrollplanung.
Instandhaltungspersonal. Anlagenzustand treibt Prozessstreuung, und die Verbindung wird selten explizit gemacht.
Datenanalysten. In Qualitätsanalytik, brauchen den Prozesskontext, der eine Korrelation bedeutsam macht.
Regulierte Qualitätssysteme. Qualitätsmanagement in Medizinprodukten, Pharma, Luft- und Raumfahrt, Automobilbau und Lebensmitteln folgt spezifischen Normen und Regulierung mit Anforderungen an Validierung, Änderungskontrolle, Rückverfolgbarkeit und Aufbewahrungspflichten, die rechtliches Gewicht haben. Die Zertifizierung nach einem Qualitätsstandard hält eine Organisation nach einem Audit. Die Schulung baut Qualitätstechnik-Kompetenz und Verständnis dafür auf, wo diese Pflichten gelten. Sie verleiht keine Zertifizierung, keine Auditor-Qualifikation und keine Befugnis, Produkt- oder Prozessänderungen in einer regulierten Umgebung freizugeben.
Was du mitnehmen solltest
Prüfung findet Fehler, die du bereits bezahlt hast, unvollkommen, und sagt dir nichts über die Ursache.
Prozessfähigkeit beantwortet, ob der Prozess die Spezifikation überhaupt einhalten kann – eine andere und bessere Frage.
Messsystemanalyse dauert ein bis zwei Tage, wird ständig übersprungen und entwertet alles Nachfolgende, wenn sie falsch liegt.
Als Reaktion auf Messrauschen nachzujustieren verschlechtert einen stabilen Prozess – ein häufiger und unsichtbarer Fehler.
Und deine Prüfer wissen, welche Fehler zählen. Gib ihnen die statistische Methode, und sie werden zu den Menschen, die diese verhindern.
Warum ist Endprüfung eine schwache Kontrolle?
Weil der Fehler bereits bezahlt ist, Nacharbeit ungeplant und teuer ist, menschliche Sichtprüfung mehr übersieht, als Manager annehmen, und ein Ausschussstapel keine Ursache benennt.
Was zeigt Prozessfähigkeit?
Ob der Prozess die Spezifikation überhaupt einhalten kann, und ob er zentriert ist. Ein Prozess, dessen natürliche Streuung die Spezifikation übersteigt, produziert Fehler, egal wie genau man beobachtet.
Warum ist Messsystemanalyse wichtig?
Weil Messstreuung jede Schlussfolgerung verunreinigt. Sie führt dazu, dass gute Teile abgelehnt werden, lässt Regelkarten Rauschen zeigen, entwertet Fähigkeitsstudien und schickt Verbesserungsprojekte hinter Streuung her, die nie im Prozess lag.
Wie erkennt man eine echte FMEA von einem Formular?
Frag, wann sie gemacht wurde, wer im Raum war und was sich dadurch geändert hat. Nach dem Konstruktionsfreeze, von einer Person, ohne resultierende Änderungen bedeutet: Es war Dokumentation.
Wer wechselt in die Qualitätstechnik?
Prüfer, die wissen, welche Fehler wiederkehren und zählen; Bediener, die Drift vor der Regelkarte spüren; und Messtechniker in Messsystemanalyse.